Produkter
Produkter

Vi erbjuder ett omfattande utbud av precisionsutrustning för metallbearbetning, inklusive riktning, kalldragning, spetsning, fasning, skärning, gängvalsningsmaskiner och dragformar, skräddarsydda för rör-, stång- och trådmaterial inom olika industrier.

Inverterad spoleritningsmaskin
  • Inverterad spoleritningsmaskinInverterad spoleritningsmaskin
  • Inverterad spoleritningsmaskinInverterad spoleritningsmaskin
  • Inverterad spoleritningsmaskinInverterad spoleritningsmaskin

Inverterad spoleritningsmaskin

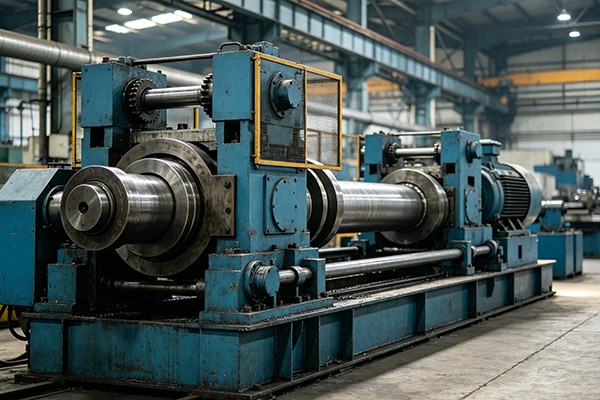
DeInverterad spoleritningsmaskinkombinerarkontinuerlig ritning och lindningför koppar, aluminium, rostfritt stål och kolstål rör eller trådar. Med rithastigheter upp till400 m/minoch rördiametrar på3–25 mm, minskar skärning, hantering och mellanlagring. Coil trummor sträcker sig från250–2200 mm. Frekvensstyrd hastighetsreglering upprätthåller stabil dragspänning och ytkvalitet. Lämplig förVVS-, kyl-, el-, fordons- och medicinska slangarproduktion.

Gradering: 5.0
(Betygsräkning: 1)

DeInverterad spoleritningsmaskinär designad för kontinuerlig dragning av metallrör och trådar där det färdiga materialet behöver lämna draglinjen i spolform. Till skillnad från en konventionell dragbänk som arbetar med material med fast längd, kombinerar den omvända konfigurationen dragning, upptagning och spolhantering i en produktionslinje, vilket gör den lämplig för långa produkter i koppar, aluminium, rostfritt stål, kolstål och legeringsmaterial.

FR-D-serien använder en overheaddrivning och nedåtriktat spolarrangemang. Denna layout lämnar spolmottagningsområdet tillgängligt underifrån och är särskilt användbart där produktionen kräver frekventa spolbyten, långa kontinuerliga längder eller höga linjehastigheter. Beroende på modell och material täcker serien diametrar från3 mm till 25 mm, med trumdiametrar från250 mm till 2200 mmoch högsta listade hastigheter upp till400 m/min.

Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

När en inverterad Drawbench är vettig

Det främsta skälet till att använda en inverterad ritlinje är inte bara maskinens orientering. Det är behovet av att produceralånga sammanhängande längder utan att upprepade gånger skära materialet i raka bitar. Detta kan minska den mellanliggande hanteringen när nedströmsprocessen även använder spolmatat material.

Konfigurationen är särskilt relevant för:

Koppar- och aluminiumrördär hög ledningshastighet och kontinuerlig lindning är viktiga för VVS-, kyl- och värmeväxlarproduktion.

Rostfria rör med liten diameterdär kontrollerad dragning och spoleleverans krävs för medicinska, instrumenterings- eller vätskekontrollkomponenter.

Steel and alloy wiresanvänds som kontinuerligt råmaterial för fästelement, kallskärning och andra nedströmsformningsoperationer.

Maskinen bör utvärderas som en del av hela produktionsvägen. Formreduktion, smörjning, inkommande materialtillstånd, erforderliga slutdimensioner och nedströms spolkrav påverkar alla den praktiska maskinkonfigurationen.

Urvalsguide

1. Börja med den färdiga produkten

Ange slutlig ytterdiameter, väggtjocklek i förekommande fall, materialkvalitet och erforderlig spolvikt innan du väljer modell. En inverterad spoleritningsmaskin vald endast enligt maximal diameter kan vara onödigt stor om de flesta produktionsserier är i mindre storlekar.

2. Matcha startstorlek och minskning

Startrörets eller tråddiametern bestämmer dragminskningen och erforderlig dragbelastning. För rörapplikationer måste väggtjocklek och inre verktyg också beaktas. Om flera storlekar produceras på samma linje, tillhandahåll hela storleksintervallet snarare än bara den största produkten.

3. Välj trumdiameter från produkten och spolen

Valsdiametern påverkar böjningsförhållandena för den dragna produkten och den tillgängliga spolkapaciteten. Större fat är i allmänhet mer lämpade för produkter som inte tål en liten böjradie eller för applikationer som kräver tyngre spolar. Rätt storlek bör bestämmas tillsammans med rördiameter, materialegenskaper och målspolens vikt.

4. Välj inte hastighet från det maximala nominella värdet enbart

Den maximala hastigheten i specifikationstabellen är en maskinkapacitet, inte en garanterad produktionshastighet för varje material. Koppar och aluminium kan normalt bearbetas med betydligt högre hastigheter än rostfritt stål. Smörjning, formgeometri, reduktion per passage, kylning och erforderlig ytkvalitet begränsar också den praktiska hastigheten.

5. Kontrollera upptagningssystemet med nedströmsprocessen

Nödvändig spoldiameter, spolvikt och spoldimensioner bör bekräftas innan beställning. Om den färdiga spolen överförs direkt till en skär-, glödgnings-, rengörings- eller förpackningslinje, bör upptagningsarrangemanget anpassas till den hanteringsmetoden.

6. Definiera automation innan den elektriska designen är klar

Automatisk skärning, fastspänning, smörjning, längdräkning, spolbyte och hydrauliska eller pneumatiska funktioner kan integreras i linjen. Dessa krav bör specificeras under konstruktionen i stället för att läggas till efter att maskinen är klar.

Produktionskrav Huvudsaklig urvalsfaktor
Litet koppar- eller aluminiumrör Diameterområde, draghastighet och kylning
Långt sammanhängande rör Dragstabilitet, formreducering och upptagningsarrangemang
Rostfritt stålrör eller tråd Draglast, smörjning, formkonfiguration och praktisk hastighet
Tung färdig spole Valsdiameter, upptagningsmotor och spolhanteringskapacitet
Flera produktstorlekar Användbart diameterområde och krav på verktygsbyte
Automatisk nedströmsproduktion PLC-funktioner, längdräkning och spolbytesgränssnitt

Specifikationer för FR-D-serien

FR-D-serien omfattar åtta modeller. Figurerna nedan är standardmodellkonfigurationen; faktisk produktionshastighet och lämplig diameter beror på material, reduktion, verktygs- och processkrav.

Modell Motoreffekt (kW) Växellåda Diameterintervall (mm) Maxhastighet (m/min) Trumdiameter (mm) Upptagningsmotor (kW) Upptagningsväxellåda
FR-D250 5,5 / 7,5 WPX120 ≤3 80 250 1.1 WPO60
FR-D600 11/15 KAF87/97 3-6 150 600 1.5 WPO80
FR-D800 18,5/22 KAF97 3-8 150 800 1.5 WPO80
FR-D1000 22/37 KAF107 3-10 200 1000 2.2 WPO100
FR-D1200 37/45 KAF107/127 3-12 200 1200 2.2 WPO100
FR-D1500 45/55 KAF127 3-15 250 1500 3 WPO120
FR-D1800 55/75 KAF127/157 ≤20 300 1800 3/5,5 WPO155
FR-D2200 90/110 KAF167 ≤25 400 2200 5,5 / 7,5 WPO250

Viktig:de angivna maxhastigheterna är referensmaskiner och bör inte behandlas som den rekommenderade arbetshastigheten för rostfritt stål eller andra höghållfasta material. Sluthastigheten fastställs från materialet, startstorlek, reduktionsschema, formdesign, smörjning och erforderlig ytkvalitet.

Konfigurationsdetaljer som påverkar produktionen

Föruträtning före tärningen

En justerbar rätningssektion med tvärrullar kan installeras före dragdynan för att korrigera inriktningen av inkommande rör eller tråd. Detta är användbart när den inkommande spolen har betydande krökning eller när det är viktigt med konsekvent ingång i formen.

Forcerad trumkylning

För höghastighetsproduktion måste värme som genereras genom dragning och friktion beaktas tillsammans med smörjmedlets kondition och formens temperatur. Forcerad luftkylning kan inkluderas där processen kräver ytterligare värmehantering.

Upptagning och spolbildning

Upptagningsenheten är inte bara en lindningsanordning. Spolens diameter, lindningshastighet och produktstyrning påverkar hur tätt och konsekvent det färdiga materialet är arrangerat. Upptagningsspecifikationen bör därför anpassas till den färdiga spolvikten och den hanteringsutrustning som används efter ritning.

Form och smörjkonfiguration

Formmaterial, inriktningsgeometri och smörjning väljs i enlighet med arbetsstyckets material och reduktion. Koppar, aluminium och rostfritt stål bör inte automatiskt använda samma verktygs- eller smörjparametrar.

Typiska produktionsapplikationer

Koppar och aluminiumrör

Används för kontinuerlig dragning av rör för luftkonditionering, kylning, värmeväxlare, elektriska komponenter och andra spolmatade applikationer. Dessa material är lämpliga för produktion med högre hastighet när reduktions- och smörjsystemet är korrekt matchade.

Rör av rostfritt stål

Används för precisionsslangar med liten diameter, instrumentering, medicinska komponenter och vätskekontrollprodukter. Jämfört med koppar och aluminium kräver rostfritt stål generellt lägre draghastigheter och bättre kontroll av smörjning, stansslitage och reduktion.

Kolstål och legeringstråd

Det kontinuerliga spolformatet är lämpligt för tråd som matas direkt in i efterföljande formningsoperationer, såsom kallhuvud- och fästelementproduktion. Den nödvändiga dragningsvägen beror på stålsorten, starttrådens skick och slutdiameter.

Tillverkning och fabrikstestning

FangRong Inverted Coil Drawing Machine Factory

FangRong has manufactured drawing equipment since 1998 and operates production facilities in Dongguan and Yangjiang. The manufacturing scope includes cold drawing machines, straightening equipment and related metal forming machinery.

För en inverterad draglinje fokuserar fabriksinspektionen på de delar som direkt påverkar kontinuerlig körning: trumma, drivning, växellådans skick, elektrisk styrning, upptagningsrörelse, säkerhetsfunktioner och kvaliteten på den färdiga spolen.

FangRong Drawing Machine Workshop

Produktionsprocess

Inverted Coil Drawing Machine Production Process

Teknik:bekräfta material, dimensioner, reduktion, hastighet, trumstorlek, upptagningskrav och automatisering.

Bearbetning:tillverka ram, trumma, axlar, transmissionsdelar och andra kritiska komponenter enligt tekniska ritningar.

Montering:integrera dragdrivningen, trumma, formlådan, riktningssektionen, upptagnings- och kontrollsystemet.

Styrdriftsättning:testhastighetsreglering, längdräkning, driftlogik, säkerhetskretsar och valfria automatiska funktioner.

Fabrikstestning:inspektera mekanisk rörelse, elektrisk funktion, trumutlopp, spolbildning och maskinsvar under de överenskomna testförhållandena.

Kvalitet, certifiering och komponentalternativ

Inverted Coil Drawing Machine Certification

ISO 9001:2015:Kvalitetsledningssystem som omfattar design, tillverkning och tillhörande serviceaktiviteter. Certifikat nr UQ231211R1.

CE-dokumentation:Säkerhetsrelaterad design och dokumentation kan tillhandahållas för maskiner som levereras till tillämpliga marknader.

SGS inspektion:Tredjepartsbesiktning kan ordnas enligt kundens besiktningskrav.

Komponentval:Motor, växellåda, pneumatik, elektrisk, PLC, HMI och växelriktare kan specificeras enligt budget, lokal servicetillgänglighet och projektkrav.

Förpackning och leverans

Inverted Coil Drawing Machine Packaging

Inverterad spoleritningsmaskin är förberedd för exportsändning med lämpligt mekaniskt skydd, fuktskydd och korrosionsskydd. Stor utrustning är uppdelad i transportabla sektioner där så krävs, med packnings- och lyftarrangemang som beaktas under konstruktionsstadiet.

Typisk ledtid är30-60 dagar för vanliga mindre modelleroch ungefär60-90 dagar för större eller anpassade konfigurationer. Det slutliga schemat beror på modell, komponentval, verktyg och automatiseringsomfång.

Vanliga frågor

Vilken information krävs för att välja FR-D-modellen?

Ange materialkvalitet, rör- eller trådtyp, startdiameter, slutlig diameter, väggtjocklek för rör, nödvändig produktionshastighet, målspolvikt och nedströmshanteringsmetod. Om flera produkter kommer att köras på samma maskin, ange hela storleksintervallet.

Hur ska trumdiametern väljas?

Trumman bör väljas i enlighet med produktdiametern, materialets tillåtna böjningsförhållanden, önskad spoldiameter och spolvikt. En större trumma är inte automatiskt bättre; det ökar utrustningens storlek och kostnad och bör motiveras av produkt- och produktionskraven.

Kan maskinen dra rostfritt stål med samma hastighet som koppar?

Nej. Rostfritt stål kräver normalt avsevärt lägre draghastigheter på grund av dess högre deformationsmotstånd och olika värme- och smörjkrav. Den faktiska hastigheten bör fastställas från materialkvalitet, reduktion och formkonfiguration snarare än från kopparklassat maximum.

Kan en inverterad spoleritningsmaskin bearbeta flera rör- eller trådstorlekar?

Ja, förutsatt att storlekarna faller inom det användbara intervallet för den valda modellen och lämpliga stansar och processparametrar finns tillgängliga. För ett brett produktsortiment bör stansningsmetoden, smörjningsarrangemanget och hastighetskontrollområdet beaktas vid val av maskin.

Vad är syftet med upptagningsmotorn och växellådan?

Upptagningssystemet styr mottagningsspolen snarare än den primära draglasten. Dess kapacitet och hastighet måste matcha den färdiga produkten, spolens diameter och erforderliga lindningskondition. Ett underdimensionerat upptagningssystem kan bli en begränsning även när huvuddragenheten har tillräcklig effekt.

Vad ska testas vid fabriksgodkännande?

För ett komplett produktionstest, kontrollera ritningshastighet, dimensionell konsistens, trummanövrering, upptagningssynkronisering, spolbildning, el- och säkerhetsfunktioner, smörj- och kylsystem. När det är möjligt ger testning med kundens faktiska rör eller tråd en mer användbar acceptansreferens än enbart ett olastat maskintest.

Skicka förfrågan
Kontaktinformation
Berätta för oss om ditt material, produktspecifikationer, produktionsprocess och utrustningskrav. FangRong kan diskutera lämpliga kalldragningsmaskiner, ritmatriser, rätningsmaskin och skräddarsydda lösningar för din applikation.
Gradering:
5.0
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera