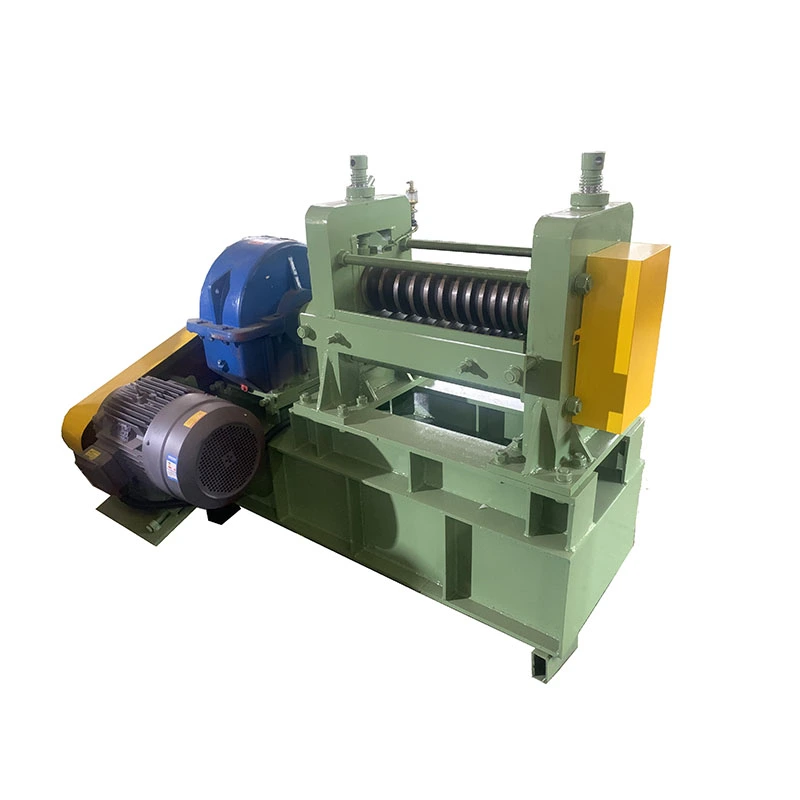
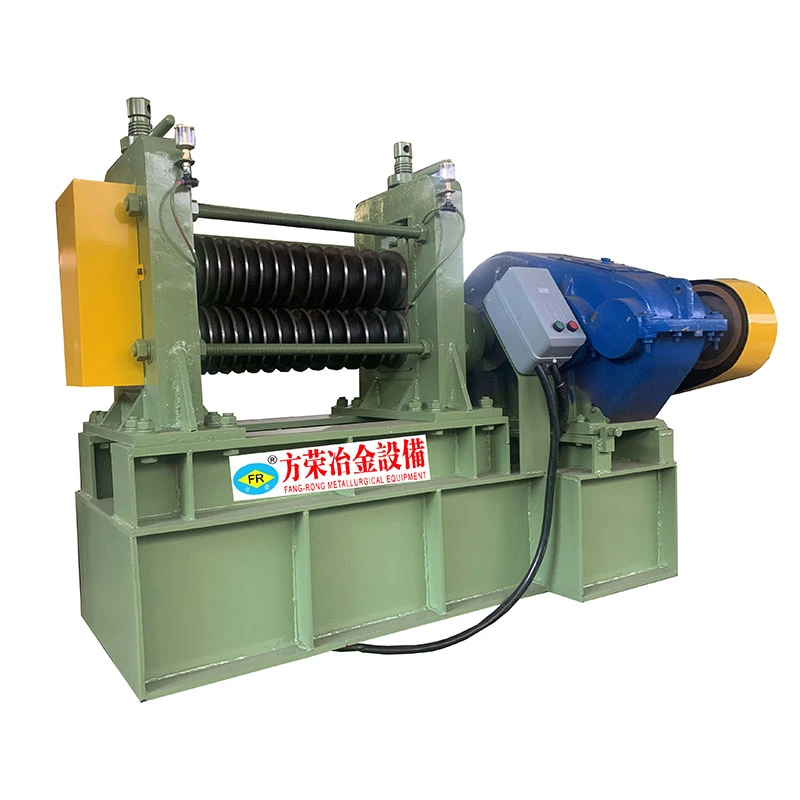
FangRongsStångpekningsmaskineranvänd en valsningsprocess för att minska ändarna på solida metallstavar innan kalldragning. Istället för att pressa staven med hydrauliska stansar, formar en uppsättning räfflade rullar gradvis stavänden när den passerar genom peksektionen. Resultatet är en praktisktorrpekningsprocessför verkstäder som behöver en relativt enkel uppställning för att förbereda stavar för efterföljande ritning.
Rullande pekar utan skärvätska
Stången reduceras mellan härdade spårvalsar, där spårprofilen bestämmer reduktionsgraden och den slutliga spetsformen. Olika rulluppsättningar kan väljas enligt den erforderliga minskningen, vilket gör att samma maskinplattform kan anpassas till olika stångspecifikationer. Eftersom processen bygger på mekanisk valsning snarare än en skäroperation, är den väl lämpad för produktionsmiljöer som vill hålla verktyg och processunderhåll enkla.
Serien täcker ett brett utbud av solida spöstorlekar.FR-10handtag ungefärφ2–10 mm, medan större modeller utökas successivt tillFR-100, som täcker ungefärφ50–100 mm. Rulldiametrar sträcker sig frånφ81 till φ224 mm, med motorkrafter från2,2 till 45 kW.
Från FR-10 till FR-100
Desto mindreFR-10har en 2,2 kW motor och ett kompakt fotavtryck på ca750 × 550 × 1100 mm, med en maskinvikt på ca160 kg. I den andra änden av intervalletFR-100använder en 45 kW motor, väger ungefär4 ton, och åtgärder om2000 × 2100 × 1550 mm. Centrumhöjder över serien är ungefärliga850–910 mm.
Maskinerna använderZQ200–ZQ850 reducerare, beroende på modell, tillsammans med olika valsdimensioner och drivkonfigurationer. Detta sortiment gör att utrustningen kan anpassas till både mindre stångbearbetningsoperationer och tyngre industriella produktionskrav snarare än att tvinga en maskinstorlek över hela produktsortimentet.
Byggd för steget före kallteckning
Stångpekning är normalt förberedelsestadiet snarare än den färdiga operationen. När spöänden har reducerats kan den spetsiga sektionen gå in i enKall ritmaskinför ytterligare diameterminskning och dimensionskontroll. FangRong kan därför konfigurera pekutrustningen som en del av en större stavbearbetningslinje istället för att behandla den som en isolerad maskin.
För kunder som använder en torr process, kombinationen avhärdade formvalsar, tätade lager och en relativt enkel mekanisk strukturhjälper till att hålla rutinunderhåll hanterbart. Rullsatser med olika spårdjup kan levereras för olika reduktionskrav, medan den slutliga konfigurationen väljs efter stångmaterial, diameter, spetslängd och följande ritningsprocess.



 Whatsapp