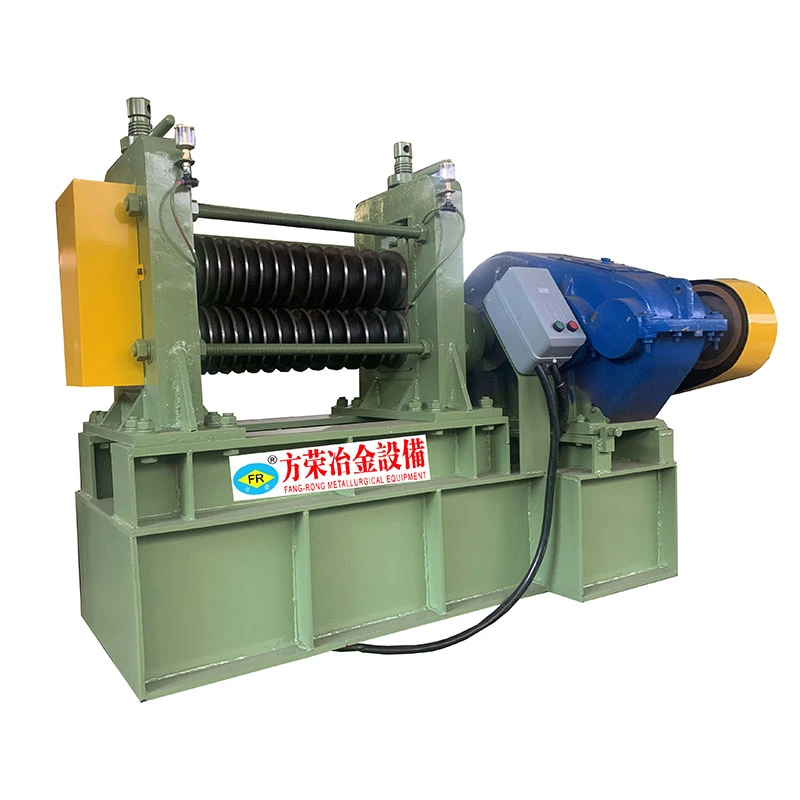
FangRongsCrawler-typ kall ritningsmaskinanvänder ett ändlöst spår för att greppa och dra materialet kontinuerligt. Till skillnad från en konventionell kedjedragbänk som förlitar sig på en vagn som rör sig fram och tillbaka, upprätthåller larvbandssystemet kontakt med arbetsstycket genom hela dragzonen. Detta gör den särskilt lämplig förlånga spolar, kontinuerligt material och högre draghastigheter.
Kontinuerligt grepp för långt material
Bandet behöver inte släppa materialet och lämna tillbaka en vagn efter varje dragdrag. Flera par cylindrar pressar slitstarka gummikuddar mot arbetsstycket, vilket skapar en lång kontaktyta för dragning. Hydraulisk bandspänning håller grepptrycket relativt stabilt när materialet passerar genom maskinen, vilket hjälper till att minska slirning och ojämn matning.
Detta arrangemang är användbart när produktion involverar långa längder av tråd, rör eller remsa och avbrottet av en konventionell fram- och återgående dragbänk skulle begränsa produktionen. Det är särskilt relevant förelektrisk ledning, svetstråd och kabelskärmningsrör, där kontinuerlig matning är mer värdefull än flexibiliteten att bearbeta individuella korta stänger.
Kontinuerlig ritning är den största fördelen.Ett larvsystem är mest användbart när det inkommande materialet kan matas kontinuerligt och nedströmsprocessen också kan hålla jämna steg med draghastigheten. För korta svärd eller frekventa storleksbyten kan en konventionell kedja eller hydraulisk dragbänk fortfarande vara mer praktisk.
FR-16, FR-25 och FR-38
De tre larvbandsmodellerna täcker materialdiametrar från cirka φ5 till φ40 mm, med dragkrafter på10–50kNoch maximala draghastigheter på ca 80–100m/min. Huvudmotoreffekten varierar från 15kW till 37kW.
FR-16φ5–16mm material
10kN dragkraft
15kW motor
FR-25φ10–25mm material
30kN dragkraft
22kW motor
FR-38φ10–40mm material
50kN dragkraft
37kW motor
DeFR-16använder 8 par cylindrar, en 80 mm bandbredd och en 1800 mm kontaktlängd. DeFR-25använder 10 cylinderpar, en 100 mm spårvidd och en 2500 mm kontaktlängd. För större material,FR-38använder 12 cylinderpar, en 120 mm bandbredd och en kontaktlängd på 3500 mm.
| Modell |
Material diameter |
Dragkraft |
Huvudmotor |
Cylinderpar |
Kontaktlängd |
| FR-16 |
φ5–16 mm |
10 kN |
15kW |
8 par |
1800 mm |
| FR-25 |
φ10–25 mm |
30kN |
22kW |
10 par |
2500 mm |
| FR-38 |
φ10–40 mm |
50 kN |
37kW |
12 par |
3500 mm |
Crawler vs. Kedjeteckning
| Punkt |
Ritning av crawler-typ |
Kedja Drawbench |
| Matning av material |
Kontinuerlig |
Intermittent |
| Drametod |
Kontinuerligt spårgrepp |
Flytta vagn och kedja |
| Lämpligt material |
Långa spolar, tråd, kontinuerligt rör |
Stavar, rör och kapade längder |
| Ritningshastighet |
Upp till ca 80–100m/min |
Beror på maskin och process |
| Produktionskaraktär |
Höghastighets kontinuerlig produktion |
Flexibel batchproduktion |
| Används bäst när |
Kontinuerlig matning och hög effekt krävs |
Olika storlekar, korta stänger eller högre dragkrafter är inblandade |
Bandet är inte automatiskt en ersättning för en kedjedragbänk. Om produkten levereras som korta enskilda stänger eller kräver mycket hög dragkraft kan en kedja eller hydraulisk dragbänk vara det mer praktiska valet. Bandutrustning har en klar fördel närkontinuerligt material och cykelhastighetär de huvudsakliga produktionsbegränsningarna.
Grepptrycket måste vara konstant
Vid höga linjehastigheter kan glidning mellan spår och material snabbt påverka ytkvalitet och dimensionell konsistens. FangRong använder enhydrauliskt spännsystemför att upprätthålla spårtrycket och slitstarka gummikuddar för att ge fördelad kontakt. Den långa gripsektionen minskar också behovet av att lita på överdrivet lokalt tryck på en enda punkt.
Materialytan och greppkraften måste beaktas tillsammans.Dynans skick, hydraultryck och inkommande material påverkar alla dragkraften. För mjukare koppar eller aluminium måste greppkraften kontrolleras noggrant så att tillräcklig dragkraft uppnås utan att materialet markeras.
För kontinuerlig tråd- och rörbearbetning
Crawler-ritning övervägs vanligtvis förelektrisk tråddragning, tillverkning av svetstråd och kabelskärmningsrör. Om det dragna materialet behöver samlas in kontinuerligt, aUpprullningsmaskinkan placeras efter ritningsenheten för att bilda en komplett ritnings-och-rullningsprocess.
För fabriker som går från intermittent dragning till kontinuerlig produktion är huvudfrågan inte bara hur mycket dragkraft maskinen ger. Desto viktigare övervägande är om det inkommande materialet, erforderlig reduktion, målhastighet och nedströms lindningsprocessen alla kan fungera kontinuerligt. Det är där en lina av bandtyp kan erbjuda en praktisk fördel jämfört med en konventionell fram- och återgående dragbänk.



 Whatsapp