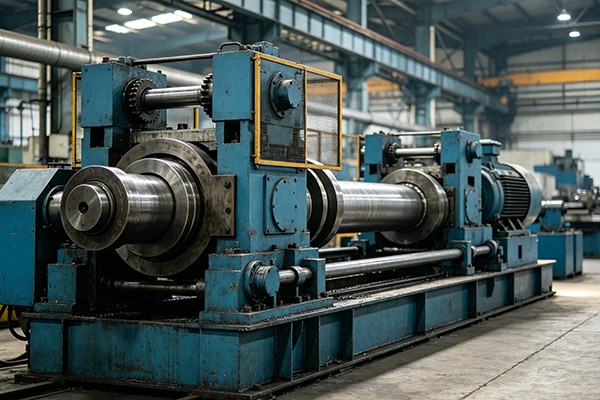
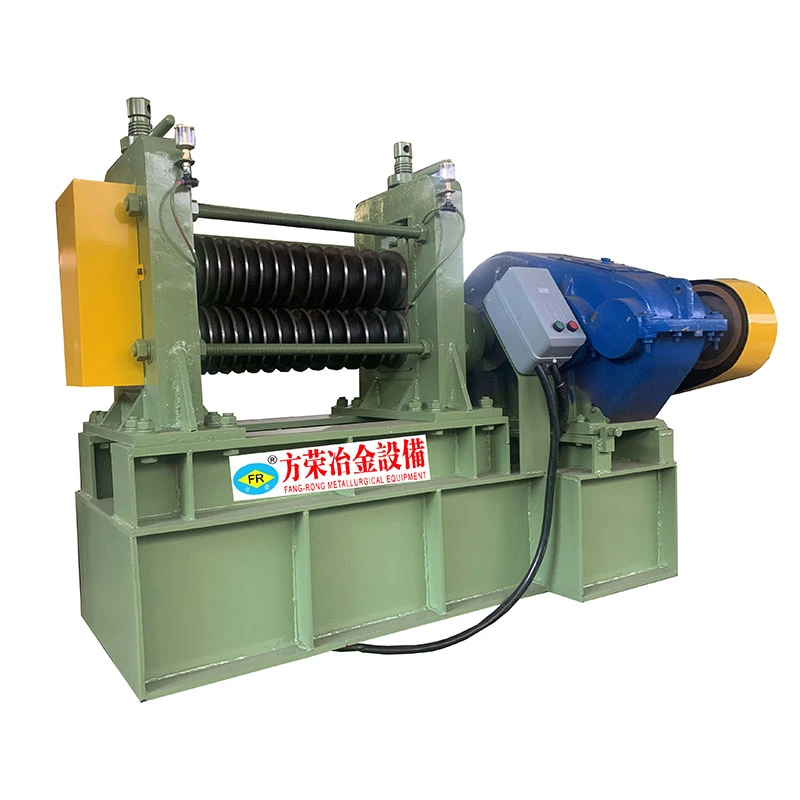
Valsning och ritning gör olika jobb i samma formningsprocess. Rullhuvudet reducerar och omformar först sektionen, medan ritformen för materialet mot sina slutliga dimensioner. FangRongsRullande ritmaskinkombinerar dessa två operationer för stålprodukter som behöver kontrollerad deformation innan det slutliga ritningspasset, särskilt S55C, 20CrMo och liknande stål med draghållfasthet upp till 900MPa.
Varför rulla innan du ritar?
En konventionell dragform utför det mesta av sektionsreduktionen i en deformationszon. Med fyrvalssystemet utförs en del av diameterminskningen av rullhuvudet innan materialet når formen. Rullningsreduktionen är typiskt5–15 %, som ändrar sektionen successivt istället för att helt förlita sig på den slutliga rittärningen.
Detta arrangemang kan hjälpa till att kontrollera deformationen av hårdare stål och ger operatören ytterligare en processvariabel när han arbetar med produkter som är svåra att dra direkt. Den kombinerade processen kan också förbättra konsistensen av den färdiga sektionen och bidra till en rakhetsnivå på≤1 mm/munder lämpliga produktionsförhållanden.
Rullhuvudet bestämmer vad formen måste avsluta
Fyrvalshuvudet är inte bara en extra reduktionsenhet. Rullgeometri, material och ytfinish måste matcha arbetsstycket. Om rullytan är olämplig för stålkvaliteten eller smörjtillståndet, kan rullmärken överföras till produkten innan den når dragdynan.
FangRong konfigurerar därför valsmaterial och ytfinish efter det bearbetade materialet. Detta är särskilt relevant för styrskenor, glidskenor och profiler med linjär rörelse, där yttillståndet är en del av funktionskravet snarare än bara en utseendefråga.
FR-30, FR-45 och FR-65 täcker olika ritningsbelastningar
| Modell |
Dragkraft |
Typisk konfiguration |
| FR-30 |
300kN / 30T |
För lägre draglaster inom serien |
| FR-45 |
450kN / 45T |
Mellankapacitet |
| FR-65 |
650–750kN / 65–75T |
Tung konfiguration med dubbla kedjor |
DeFR-65använder en dubbelkedjedrivning med 200 mm-pitch kraftiga kedjor med rak plåt, en ZFY560-reducerare med ett förhållande på 112 och en Z4-280-41 DC-motor med en kapacitet på 166kW. Drivsystemet använder en Siemens 6RA80-kontroller, medan Inovance PLC/HMI tillhandahåller maskinstyrning.
Långa sektioner kräver mer än hög tonnage
FR-65 har en nominell draghastighet på cirka 13m/min, med ett variabelt hastighetsområde på 0–37m/min, en effektiv draglängd på 12m och en bäddlängd på upp till 16m. Dess ungefärliga fotavtryck är 31 × 4,1 m.
För långa styrskenor och konstruktionsprofiler är tillgänglig slaglängd och maskinlayout lika viktig som den nominella dragkraften. Arbetsstycket måste förbli ordentligt stött och inriktat under hela rullnings- och ritsekvensen; annars kommer ytterligare dragkapacitet inte att kompensera för dålig materialstyrning.
Där rullande ritning passar produktionsvägen
Denna maskin är avsedd för applikationer där kombinationen av kontrollerad valsning och slutdragning ger en praktisk fördel jämfört med enbart ritning. Typiska produkter inkluderarstyrskenor, skjutreglage, precisionskomponenter med linjär rörelse och strukturella profilertillverkade av medel- och höghållfasta stål.
Processen är mest användbar när produkten kräver både sektionsnoggrannhet och kontrollerad mekanisk deformation. För en enkel produkt med låg reduktion, kan det vara liten fördel att lägga till ett rullsteg; för hårdare stål eller profiler som kräver mer kontrollerad formning kan det extra deformationssteget göra ritningsprocessen lättare att hantera.



 Whatsapp