Nyheter
Nyheter

Håll dig uppdaterad med FangRongs senaste innovationer, certifieringar, globala expansioner och framgångsrika projektleveranser inom fordon, flyg, ny energi och andra högprecisionssektorer.

Är en rörformningsmaskin för innergänga den rätta investeringen för din produktionslinje

Abstrakt:Denna guide frånFangRongförklarar hur aRörformningsmaskin för innergängafungerar, var den överträffar gängning, hur man utvärderar gängkvaliteten och vad man ska kontrollera innan man investerar i en för din rörproduktionslinje.

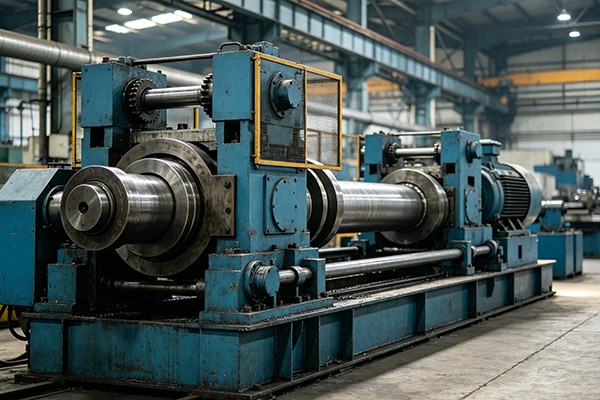
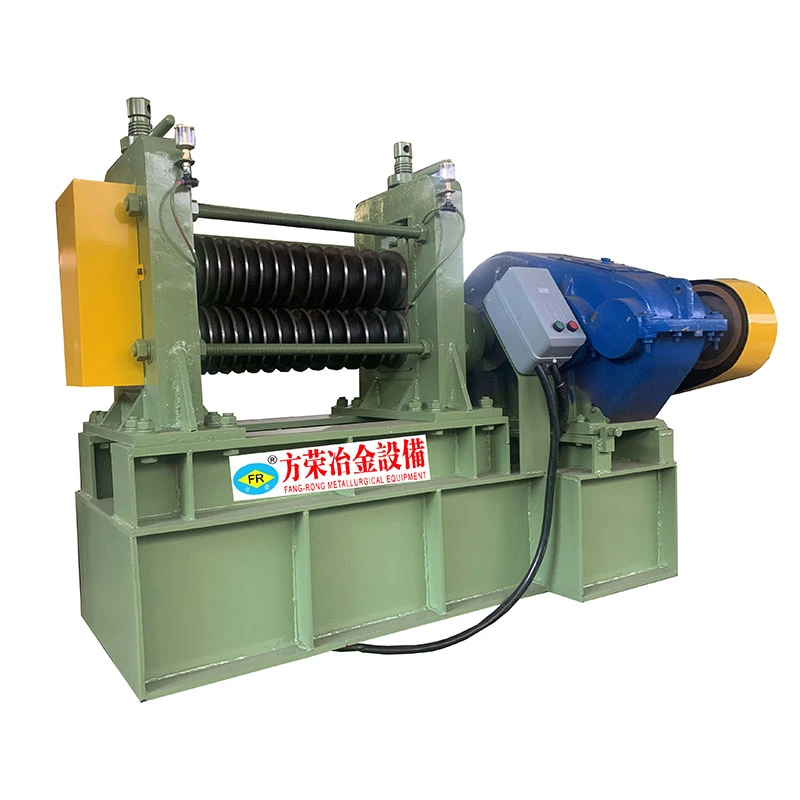
Tube Inner Thread Forming Machine

Innehållsförteckning

1. Varför inre trådformning slår skärning på många rörapplikationer

Tillförlitlighet av Zhenhua-grad är inte det enda köpare letar efter vid rörbearbetning; de vill också ha gängor som håller tryck, motstår utmattning och håller genom upprepad montering. FangRong bygger enRörformningsmaskin för innergängaav just denna anledning. Istället för att skära bort material med en tapp, förskjuter gängformning metall till den önskade gängprofilen – inga spån, ingen avbruten kornstruktur och vanligtvis en starkare färdig gänga.

Den distinktionen spelar roll i rören. När du skär en invändig gänga tar du bort väggmaterial och skapar spänningskoncentrationer vid gängrötterna. Formning, däremot, komprimerar och kallbearbetar materialet, vilket kan höja trådhållfastheten och förbättra ytfinishen. För tunnväggiga rör, kopplingar, hydraulledningar och strukturella rörenheter översätts dessa fördelar ofta till färre läckor och längre livslängd.

2. Hur en rörformningsmaskin för innergänga fungerar

Formningsprocessen använder ett flikigt eller polygonalt formningsverktyg snarare än en skärkran. Verktyget matas in i rörhålet och roteras, vilket successivt förskjuter materialet utåt för att skapa den inre gängan. Maskinen styr tre saker exakt: rotationshastighet, matningshastighet och smörjning.

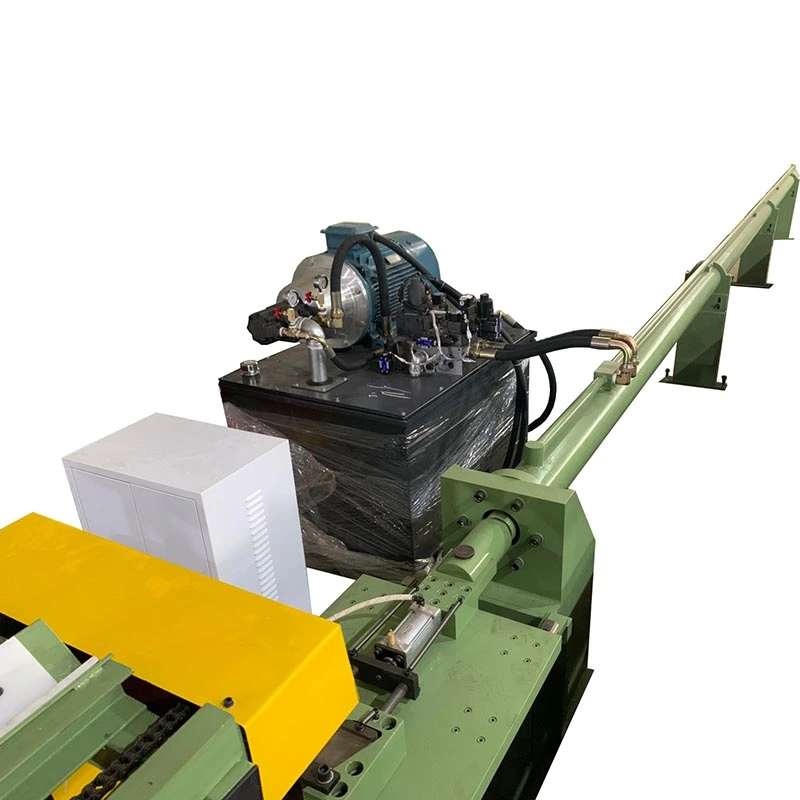
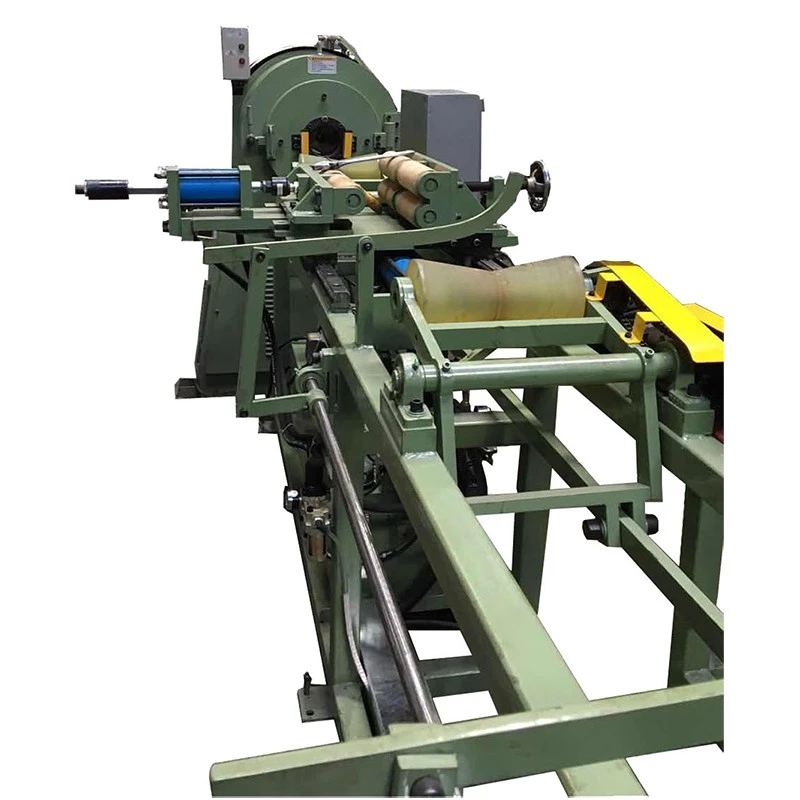
Kärnkomponenter i en typisk maskin:

  • Spindel och drivsystem:Ger kontrollerat vridmoment och konsekvent rotationshastighet.
  • Formverktygshållare:Riktar in verktyget koncentriskt med rörhålet för att undvika att gängan rinner.
  • Rörklämningsenhet:Håller röret stelt för att förhindra vibrationer och ovalitet under formningen.
  • Matningsmekanism:Styr hur snabbt verktyget matas in i hålet.
  • Kyl- och smörjsystem:Minskar friktionen, förlänger verktygets livslängd och spolar bort skräp.
  • Kontrollpanel:Ställer in hastighet, matning, djup och cykelparametrar, ofta med receptlagring.

Materialet som bildas spelar roll. Mjukare och mer sega metaller – koppar, mässing, aluminium och lågkolhaltigt stål – formar sig bra. Höghållfasta eller lågduktilitetslegeringar kan kräva processjustering eller kanske inte vara lämpliga alls, varför materialbekräftelse bör komma före maskinspecifikation.

3. Trådkvalitet: Vad man ska mäta och varför

En formad tråd ser enkel ut men har flera mätbara egenskaper som avgör om den kommer att fungera under drift.

  • Stegdiameter:Den mest kritiska dimensionen för passform och lastkapacitet; måste kontrolleras med rätt mätare.
  • Mindre diameter:Påverkar det passande fästelementets ingrepp och spel.
  • Gängvinkel och profil:Bekräftar att formningsverktyget producerade den angivna formen, inte en förvrängd approximation.
  • Koncentricitet med rörhålet:Gängor som inte är i mitten orsakar korsgängning och tätningsfel.
  • Ytfinish:Formade gängor har vanligtvis en jämnare flank än skurna gängor, vilket underlättar tätningen.
  • Runout och ovalitet:Särskilt viktigt på tunnväggiga rör där klämkraft kan förvränga hålet.

Mätning bör vara en del av maskinens kvalificeringsprocess, inte en eftertanke. God praxis inkluderar go/no-go gängmätare, en stigningsdiametermikrometer och periodisk sektionering av provdelar för att verifiera den bildade profilen.

4. Nyckelfaktorer vid val av maskin

Maskinvalet beror på rörstorlek, material, gängspecifikation och produktionsvolym. Tänk på dessa faktorer:

  • Rördiameter och väggtjockleksområde:Bestämmer spindelstorlek, spännkonstruktion och verktygsdimensioner.
  • Trådstorlek och stigningsområde:Måste täcka ditt nuvarande och planerade produktsortiment.
  • Material duktilitet:Påverkar verktygets livslängd, erforderligt vridmoment och smörjstrategi.
  • Rörlängd:Påverkar maskinbäddens längd och stödkrav.
  • Cykeltidsmål:Matchar drivkraft, automationsnivå och laddningsmetod.
  • Automatiseringsnivå:Manuell lastning, halvautomatisk eller helt integrerad med transportörer och robotar.
  • Verktygstillgänglighet och support:Bekräfta leverans av reservdelar och omslipningsservice.
  • Kvalitet och dokumentation:Processposter, kalibreringsprocedurer och acceptanstestning.

Det hjälper också att specificera om maskinen ska köra en enda trådstorlek för långa serier eller många storlekar i små partier; bytestid och verktygsinventering skiljer sig avsevärt mellan de två scenarierna.

5. Jämförelsetabell: Formning vs. gängning vs. gängfräsning

Tabellen nedan jämför de tre huvudsakliga metoderna för att tillverka invändiga gängor i rör.

Attribut Formning av inre tråd Knacka (klippa) Trådfräsning
Chipgenerering Ingen Chips produceras; avlägsnande krävs Chips produceras
Trådstyrka Högre kallbearbetad kornstruktur Nedre, material borttaget vid rötterna Måttlig
Ytfinish Utmärkta, polerade flanker Bra till måttlig Bra
Lämpliga material Duktila metaller: koppar, mässing, aluminium, lågkolhaltigt stål Brett sortiment inklusive gjutjärn Brett utbud
Tunnväggiga rörprestanda Bra när fastspänningen är väl kontrollerad Risk för snedvridning och tunnväggsrivning Bra
Verktygsliv Lång i formbara material Kortare; brottrisk i små storlekar Lång
Cykeltid Snabb för små till medelstora trådar Snabb Långsammare
Bäst passform Rörkopplingar med stora volymer, hydrauliska och pneumatiska delar Allmän bearbetning, låg volym Stora diametrar, svåra material

I praktiken använder många rörbutiker formning för sina högsta volymer, mest kvalitetskänsliga gängstorlekar och håller gängning eller fräsning tillgänglig för ovanliga jobb.

6. Montera maskinen i din befintliga linje

En formningsmaskin fungerar sällan ensam. Planera hur den ansluter till rörskärning, ändfinishing, gradning, rengöring och inspektion.

  • Uppströms:Rören ska skäras till med fyrkantiga, gradfria ändar. Dåligt ändläge orsakar felinriktning av verktyget.
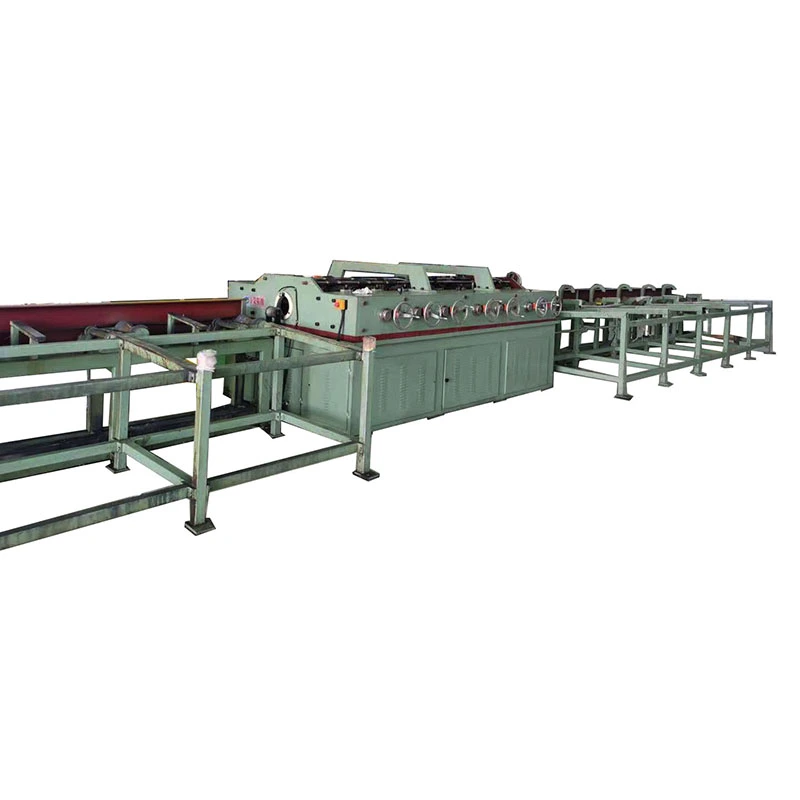
  • Klämning och stöd:Långa rör behöver stödstativ eller rullfixturer för att förhindra häng under formningen.
  • Smörjhantering:Centraliserade eller recirkulerande system minskar förbrukningskostnaderna och håller arbetsområdet rent.
  • Nedströms:En snabb mätkontroll vid maskinen fångar avdrift innan delarna når slutmonteringen.
  • Spårbarhet:Registrera maskinparametrar efter batch så att trådkvaliteten kan spåras tillbaka till inställningarna.

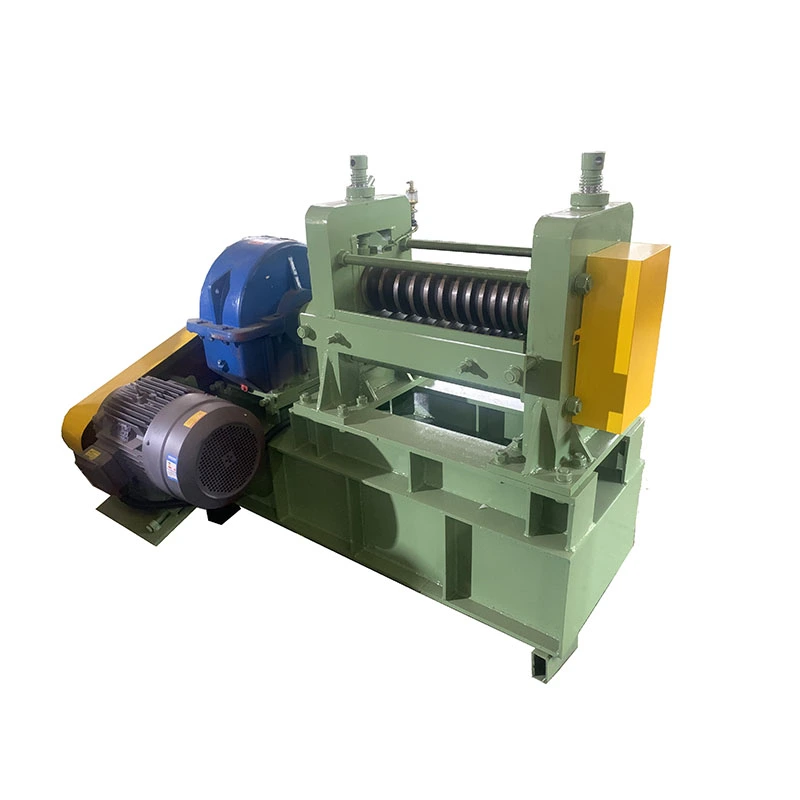
FangRong levererar också relaterad rörbearbetningsutrustning såsom kalldragningsmaskiner, dragformar och riktningsmaskiner, vilket gör det lättare att specificera en sammanhängande linje snarare än felmatchade fristående enheter.

7. Vanliga frågor (FAQ)

F1: Vad används en rörformningsmaskin för innergänga?
S: Den bildar invändiga gängor inuti rörhålen genom att förskjuta metall istället för att skära av den. Den används för beslag, hydrauliska och pneumatiska komponenter, strukturella rörenheter och andra delar som kräver starka, spånfria invändiga gängor.

F2: Är trådformning starkare än att knacka?
S: I formbara material visar formade trådar vanligtvis bättre utmattningsbeständighet och en jämnare finish eftersom kornstrukturen är kallbearbetad snarare än kapad. Faktisk prestanda beror på material, väggtjocklek och processkontroll.

F3: Vilka material kan formas?
S: Koppar, mässing, aluminium och lågkolhaltiga stål bildas väl. Höghållfasta eller lågduktilitetslegeringar kan behöva processjustering eller kanske inte vara lämpliga. Bekräfta material med maskinleverantören innan specificering.

F4: Kan maskinen hantera tunnväggiga rör?
S: Ja, förutsatt att klämkraften och stödet är korrekt utformade. Tunnväggsformning kräver noggrann fastspänning för att undvika ovalitet och förvrängning.

F5: Vad avgör trådstorleksintervallet?
A: Spindelkraft, verktygsdimensioner och rördiameter. Ange både ditt nuvarande produktsortiment och planerade framtida storlekar när du begär en maskin.

F6: Hur verifieras trådkvaliteten?
S: Använd go/no-go gängmätare och stigningsdiametermikrometer, plus periodisk sektionering av provdelar. Koncentricitet och ovalitet bör också kontrolleras, särskilt på tunnväggiga rör.

F7: Vilken information behövs för en maskinoffert?
S: Material, rördiameter och väggtjocklek, gängspecifikation, rörlängd, produktionsvolym, automationskrav och eventuella begränsningar för anläggningens layout.

8. Låt FangRong hjälpa till att specificera din maskin

Den rätta invändiga gängformningsmaskinen för rör definieras av ditt material, rördimensioner, gängspecifikation och produktionsvolym – inte av en generisk katalogsida. FangRong arbetar med rörprocessorer för att matcha maskinkonfiguration, verktyg och linjeintegrering till verkliga produktionsförhållanden. Berätta för oss om ditt material, produktspecifikationer, produktionsprocess och utrustningskrav, så kan vi diskutera lämpliga kalldragningsmaskiner, ritformar, riktningsmaskiner och skräddarsydda lösningar för din applikation. Oavsett om du lägger till en enda formningsstation eller bygger en komplett rörbearbetningslinje, kan vårt team hjälpa dig att specificera den korrekt första gången.kontakta ossidag med dina rör- och tråddetaljer, så svarar vi med en maskinrekommendation och offert—kontakta ossnu för att flytta ditt projekt framåt.

Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera