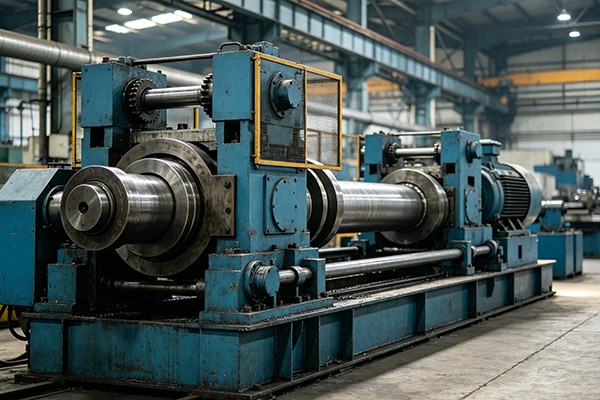
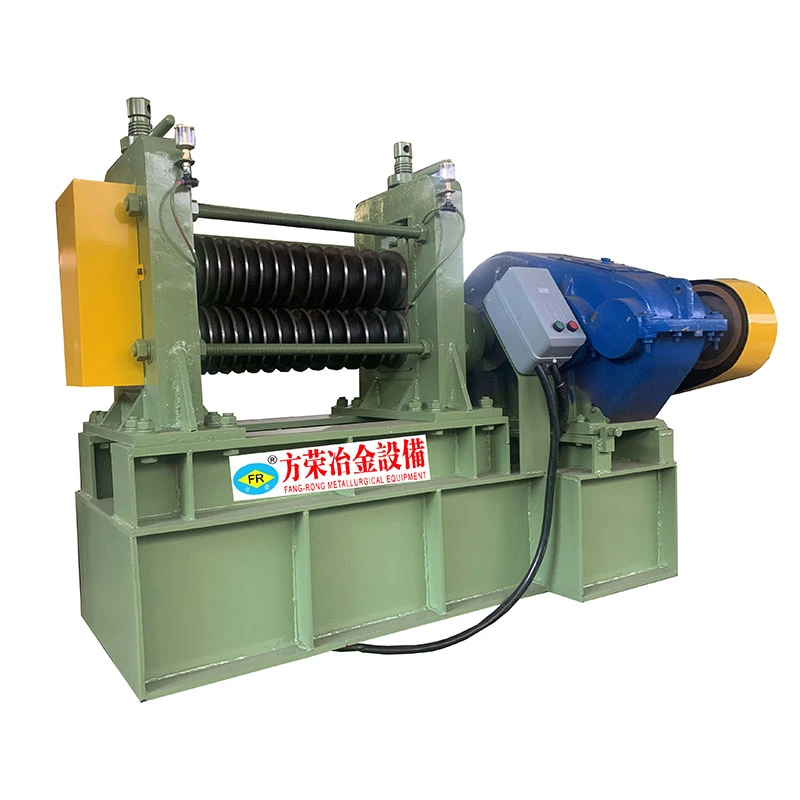
FangRongsHelautomatisk linjekombinerar pekning, kalldragning, riktning, skärning och fasning till en sammankopplad produktionslinje. Istället för att flytta halvfärdiga stänger mellan separata maskiner, kommer materialet in i matningsänden och passerar genom de nödvändiga processerna i sekvens. Den här konfigurationen är särskilt användbar för fabriker som producerar stora mängder stänger eller rör med fast längd där manuell överföring och upprepad positionering har blivit en flaskhals.
En rad, från råstång till färdig längd
Processen börjar med ett hydrauliskt tryckhuvud som förbereder materialet för ritning, följt av huvudritningsenheten, multi-roller riktare, flygande sax och automatisk fasstation. Varje steg har ett specifikt jobb: tryckhuvudet får materialet genom formen, dragning minskar sektionen, rätning korrigerar kvarvarande krökning, skärning fastställer den färdiga längden och fasningen förbereder ändarna för nästa montering eller bearbetningsoperation.
Peka → Kallritning → Rätning → Kapning → Fasning
Att hålla dessa operationer anslutna kan minskamellanhantering, manuell uppriktning och processlagring. Detta blir mer märkbart när en produkt upprepade gånger produceras enligt samma specifikation och operatörer annars skulle spendera en betydande tid på att överföra och återställa material mellan maskiner.
Fördelen är inte bara färre maskiner på verkstadsgolvet. En sammankopplad produktionsväg kan också minska mängden materialhantering mellan processer och göra det övergripande arbetsflödet lättare att hantera.
Byggd runt ritningsbelastningen
Automatisk linjeräckvidd:FR-5T till FR-200T
Hydraulisk tryckhuvudskraft:10T till 300T
Tryckhuvudscylinder:φ63×200 mm till φ300×300 mm
Huvudritning Motoreffekt:22kW till 400kW
Hydraulisk oljepumpseffekt:5,5 kW till 160 kW
Tillämplig stångdiameter:cirka 13–100 mm, beroende på konfiguration
Dessa siffror är inte oberoende alternativ. Startdiameter, materialkvalitet, dragminskning, färdig storlek och produktionscykel bestämmer den erforderliga dragkraften, hydrauliska kapaciteten och motoreffekten. En linje designad för till exempel mindre precisionsstänger behöver inte samma konfiguration som man ritar större höghållfasta stålsektioner.
FangRong bygger därför linjen runt själva ritningsprocessen snarare än att välja varje modul separat efter nominell maskinkapacitet. Detta hjälper till att anpassa utrustningen till material- och produktionskraven utan att lägga till kapacitet som inte behövs.
Synkronisering är viktigare än att lägga till mer automatisering
När flera maskiner väl är anslutna är det svåra att få dem att fungera som en process. Ritningsenheten, riktaren, skäraren och avfasningsstationen kan inte fungera oberoende av varandra om materialet måste anlända till varje station vid rätt tid och plats.
FangRong använder en centralMitsubishi PLC styrsystematt samordna servodrifter, hydraulaggregat och automatisk hantering. Styrsystemet hanterar driftsekvensen mellan stationerna, medan hastighet och spänning samordnas för att minska onödiga stopp, materialansamling och felaktiga rörelser.
För produktion som involverar frekventa produktbyten kan lagrade processinställningar också minska mängden upprepade justeringar som krävs av operatörerna. Detta är särskilt användbart när samma linje hanterar flera fastställda produktionsspecifikationer.
Där en helautomatisk linje är meningsfull
Denna typ av linje är mest lämplig när produktionsvägen är repetitiv och den färdiga produkten kräver flera på varandra följande operationer. Typiska tillämpningar inkluderardrivaxlar för bilar, cykelramrör, möbelben och elektriska ledningar.
För lågvolymproduktion med många olika storlekar är en helt integrerad linje inte alltid det bästa valet. Separata maskiner kan ge större flexibilitet när produkter byts ofta. Den automatiska linjen blir mer attraktiv när stabila specifikationer, hög effekt och minskad manuell hantering är viktigare än maximal processflexibilitet.
Varför välja FangRong för den kompletta linjen
FangRong levererar inte bara de enskilda maskinerna i linjen. Vår erfarenhet täcker hela sekvensen avpeka, rita, räta ut, skära och fasa, vilket gör att utrustningens layout och kontrolllogik kan betraktas tillsammans från början.
För kunden kan ett Full Automatic Line-projekt täcka utrustningsval, linjelayout, elektrisk och hydraulisk koordinering, installation, driftsättning och operatörsutbildning. Om produktionsbehovet ändras senare kan även enskilda stationer utvärderas som en del av den befintliga processen istället för att behandlas som icke-relaterad utrustning.
Med mer än 30 års erfarenhet av metallformningsutrustning och fabriker i Guangdong, fokuserar FangRong på att bygga ritnings- och efterbehandlingslinjer kring kundens material, dimensioner, produktion och nedströms krav.
Målet är okomplicerat:mindre hantering mellan processer och en mer konsekvent väg från inkommande material till färdiga delar.



 Whatsapp