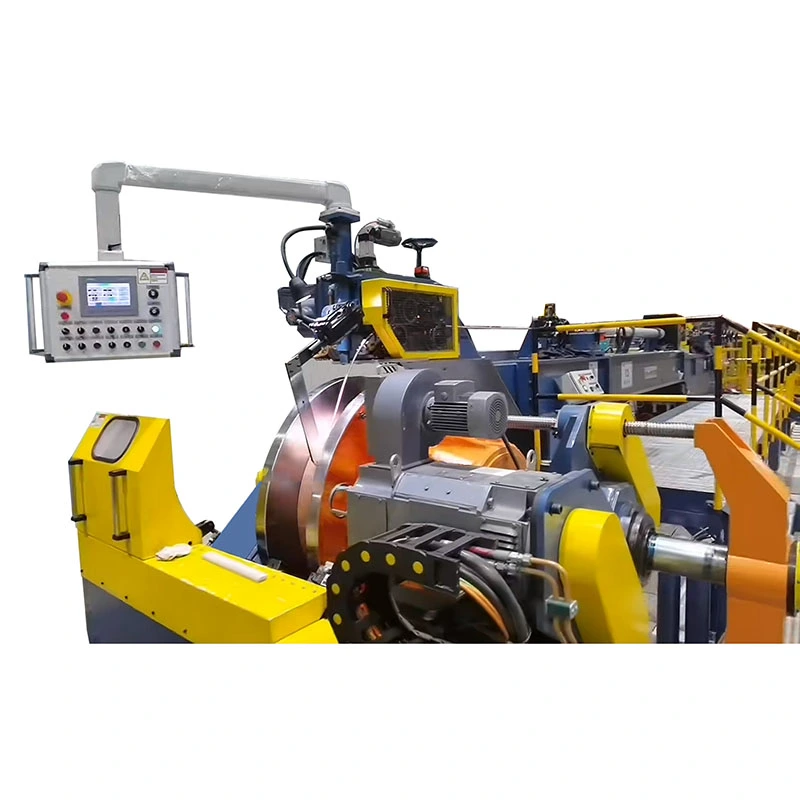
FangRongtillhandahållerRörformningsmaskin för innergängaför kontinuerlig invändig gänga och spiralformning i koppar, rostfritt stål, mässing och aluminiumrör. Med FR-8- och FR-12-konfigurationer som täcker rördiametrar från 5–15 mm och draghastigheter upp till 60 m/min, är utrustningen designad för effektiv rörbearbetning inom HVAC, kylning, flexibla slangar och precisionsrörstillverkning.
Formning av invändiga gängor och spår är en viktig process för tillverkare som tillverkar högpresterande metallrör, flexibla rör, värmeväxlarrör och specialiserade vätskeöverföringskomponenter. Till skillnad från intermittenta bearbetningsoperationer kan ett kontinuerligt formningssystem kombinera rörmatning, intern profilformning, kontrollerad dragning och automatisk lindning i en produktionssekvens. Detta hjälper till att minska upprepad hantering samtidigt som en stabil rörrörelse och konsekventa formningsförhållanden bibehålls.
FangRongs rörformningsmaskin för innergänga finns i FR-8 och FR-12 konfigurationer. FR-8-modellen stöder 5–10 mm rördiametrar med draghastigheter på 15–30 m/min, medan FR-12 hanterar 8–15 mm rör med 40–60 m/min. Den slutliga konfigurationen kan anpassas till rörmaterial, väggtjocklek, inre profil, stigning, produktionshastighet och spoldiameter.

Innehållsförteckning
- Hur fungerar en rörformningsmaskin för innergänga?
- Vilka är de viktigaste egenskaperna för kontinuerlig inre gängformning?
- Vilka är de viktigaste maskinspecifikationerna?
- Hur ska tillverkare välja rätt maskin?
- Var används denna maskin?
- Vilka produktionsproblem kan det lösa?
- Hur närmar sig FangRong maskintillverkning?
- Vanliga frågor
- Hur kan du starta ditt rörbearbetningsprojekt?
Hur fungerar en rörformningsmaskin för innergänga?
En rörformningsmaskin för innergänga är designad kring kontinuerlig rörrörelse. Istället för att behandla enskilda rörsektioner separat, kommer röret in i matningssystemet och rör sig kontinuerligt genom den inre formningssektionen. Ett kontrollerat formverktyg skapar den erforderliga spiralformade gängan eller spåret på insidan medan dragsystemet bibehåller en stabil rörelse.
1. Kontrollerad sondmatning
Matningssektionen styr röret mot formningsområdet med en kontrollerad hastighet. Noggrann inriktning är viktig eftersom överdriven avvikelse kan påverka formningsdjupet, stigningskonsistensen och den slutliga inre profilen.
2. Formning av intern profil
Formningssystemet skapar den inre spiralformade profilen genom kontrollerad deformation snarare än att förlita sig på konventionell materialborttagningsskärning. Denna metod är särskilt lämplig för kontinuerlig produktion där stabil stigning och repeterbar inre geometri är viktiga.
3. Ritning och dragkraft
Efter att ha kommit in i formningssektionen dras röret kontinuerligt genom maskinen. Dragkraften och arbetshastigheten kan justeras enligt rörmaterial och dimensioner, vilket hjälper till att upprätthålla stabila produktionsförhållanden.
4. Automatisk upprullning
När den inre profilen har formats kan det färdiga röret automatiskt lindas till en spole. Detta minskar mellanliggande manuell hantering och gör processen lättare att koppla till uppströms eller nedströms rörbearbetningsutrustning.
Vilka är de viktigaste egenskaperna för kontinuerlig inre gängformning?
För rörtillverkare bestäms inte maskinens prestanda enbart av formningsförmågan. Kontinuerlig produktion kräver också samordnade system för matning, dragkraft, verktyg och lindning.
- Kontinuerlig bearbetning:Rörformning, dragning och lindning kan fungera som en sammankopplad produktionsprocess.
- Intern spiralformning:Formningssystemet producerar invändiga gängor eller spår längs rörets längd.
- Flera material kompatibilitet:Konfigurationer kan utvecklas för koppar, rostfritt stål, mässing, aluminium och andra lämpliga metallrör.
- Justerbara produktionsparametrar:Arbetshastighet och dragningsförhållanden kan väljas enligt material- och rörspecifikationer.
- Automatisk lindning:Färdiga rör kan samlas i spolar, vilket minskar ytterligare omlindningsarbete.
- Produktionslinjeintegration:Utrustningen kan konfigureras för att anslutas till befintliga rörbehandlingslinjer.
- Anpassade verktyg:Formverktyg kan anpassas till önskade rördimensioner, stigning och inre profil.
Vilka är de viktigaste maskinspecifikationerna?
FangRong erbjuder för närvarande två standardkonfigurationer för olika rörstorlekar och produktionskrav. Följande specifikationer ger en praktisk referens för första maskinval.
| Specifikation | FR-8 | FR-12 |
|---|---|---|
| Dragkraft | 2 T | 5 T |
| Diameter på rör | 5–10 mm | 8–15 mm |
| Ritningshastighet | 15–30 m/min | 40–60 m/min |
| Spolens diameter | 600–1000 mm | 800–1200 mm |
| Huvudmotor | 15 kW | 22 kW |
| Variabel drivrutin | 18 kW | 30 kW |
Faktiska driftsparametrar bör bekräftas enligt rörmaterial, ytterdiameter, väggtjocklek, erforderlig inre profil, stigning, produktionskapacitet och krav på färdig spole. Anpassade konfigurationer är tillgängliga när standardspecifikationerna inte helt matchar en produktionslinje.
Hur ska tillverkare välja rätt maskin?
Att välja en invändig gängformningsmaskin baserad enbart på motoreffekt eller maximalt varvtal kan resultera i en olämplig produktionskonfiguration. Ett mer tillförlitligt tillvägagångssätt är att utvärdera det kompletta rörbearbetningsbehovet.
Rörmaterial
Koppar, rostfritt stål, mässing och aluminium har olika mekaniska egenskaper och formningsbeteenden. Den valda formningskraften, verktygs- och driftsparametrarna bör därför motsvara materialet som bearbetas.
Rördiameter och väggtjocklek
Rördimensioner påverkar direkt maskinens konfiguration. FR-8 är designad för 5–10 mm rör, medan FR-12 täcker 8–15 mm. Väggtjocklek bör också anges när du begär en anpassad konfiguration.
Krav på invändig gänga eller spår
Den erforderliga inre profilen och stigningen bestämmer det lämpliga formverktyget. Tillverkare som producerar specifikationer för flera rör bör överväga verktygsflexibilitet när de planerar utrustningen.
Produktionshastighet
Målproduktion är en annan viktig faktor. För produktion med måttlig hastighet som involverar mindre rör kan FR-8-konfigurationen vara lämplig. Högre hastighetskrav och större dragkraft kan kräva FR-12-konfigurationen.
Färdig spolediameter
Lindningssystemet bör beaktas tillsammans med den erforderliga färdiga spolstorleken. Olika produktionslayouter kan kräva olika lindningskonfigurationer och hanteringsarrangemang.
Var används denna maskin?
Kontinuerlig inre gänga och spårformning kan stödja en rad rörtillverkningsapplikationer där inre geometri bidrar till produktens prestanda eller monteringskrav.
- HVAC och luftkonditioneringsrör produktion
- Bearbetning av kyl- och värmeväxlarrör
- Flexibel slangtillverkning i rostfritt stål
- Gasslangstillverkning
- Vattenförsörjning och VVS-komponenter
- Tillverkning av korrugerade metallrör
- Böjliga slangar för fordon
- Industriell vätskeöverföringsslang
- Precisionstillverkning av metallrör
För kopparrörsapplikationer kan interna spiralformade spår formas för specialiserade värmeöverföringstillämpningar i luftkonditionering och kylsystem. De slutliga verktygs- och driftsparametrarna bör bestämmas från den faktiska rörspecifikationen och tillämpningen.
Vilka produktionsproblem kan det lösa?
Traditionell rörbearbetning kan involvera flera oberoende operationer, manuell matning, upprepad justering och separat återlindning. Dessa steg kan öka hanteringstiden och introducera möjligheter till anpassnings- eller konsekvensproblem.
| Produktionsutmaning | Kontinuerlig formningsmetod | Potentiell produktionsfördel |
|---|---|---|
| Upprepad manuell matning | Kontinuerlig sondmatning | Mindre mellanhandshantering |
| Instabil rörinriktning | Kontrollerad matning och positionering | Mer konsekventa formningsförhållanden |
| Separata formningsoperationer | Integrerad formning och ritning | Förenklat produktionsflöde |
| Manuell tillbakaspolning | Automatisk spolelindning | Minskad efterformningshantering |
| Olika rörspecifikationer | Konfigurerbara verktyg och parametrar | Större produktionsflexibilitet |
Det primära värdet för den kontinuerliga konfigurationen är processkoordination. Genom att sammanföra matning, intern formning, dragkraft och lindning i en produktionssekvens kan operatörer lägga mer tid på parameterkontroll och kvalitetsinspektion snarare än att överföra rörsektioner mellan separata operationer.
Hur närmar sig FangRong maskintillverkning?
FangRong har varit involverat i kalldragning, riktning och tillverkning av relaterad metallurgisk utrustning sedan 1998. Dess tillverkningsprocess omfattar teknisk design, strukturell tillverkning, bearbetning, tillverkning av formverktyg, montering, kalibrering och testning.
Nyckelmekaniska komponenter som dragdynor, styrhjul och inre formningshuvuden tillverkas enligt deras driftskrav. Beroende på komponenten används bearbetnings- och värmebehandlingsprocesser för att stödja dimensionsstabilitet och serviceprestanda.
Före leverans kontrolleras den kompletta utrustningen med avseende på mekanisk struktur, transmissionsfunktion, formningskomponenter, elektriska kontroller, rörrörelser och koordination mellan driv- och styrsystem. Skräddarsydda maskiner kan också besiktigas enligt överenskomna rörspecifikationer och produktionskrav.
Kvalitet och tekniska meriter
- ISO 9001 certifiering
- CE-överensstämmelse
- SGS inspektionsstöd
- 32 uppfinningspatent
- Mer än 100 bruksmodellpatent
- Tillverkningsanläggningar i Dongguan och Yangjiang, Guangdong
- Mer än 26 års erfarenhet av relaterad metallurgisk utrustning
FangRong tillhandahåller även installationsvägledning, operatörsutbildning, teknisk support och reservdelstjänster. Standardgarantitiden är 12 månader, exklusive normala slitdelar.
Vanliga frågor om rörformningsmaskiner för innergänga
Vilka material kan bearbetas?
Maskinen kan konfigureras för koppar, rostfritt stål, mässing, aluminium och andra lämpliga metallrör. Formningsförhållandena beror på materialegenskaper, rördimensioner och den erforderliga inre profilen.
Vilken rördiameter klarar standardmodellerna?
FR-8 är designad för rördiametrar på 5–10 mm, medan FR-12 täcker 8–15 mm. Anpassade konfigurationer kan diskuteras för applikationer utanför dessa standardområden.
Vad är skillnaden mellan FR-8 och FR-12?
FR-8 ger 2 T dragkraft och ett 15–30 m/min draghastighetsområde. FR-12 ger 5 T dragkraft och ett draghastighetsområde på 40–60 m/min, vilket gör de två konfigurationerna lämpliga för olika rörstorlekar och produktionskrav.
Kan invändiga gängor eller spår formas kontinuerligt?
Ja. Maskinen är konstruerad för kontinuerlig rörrörelse och kan bilda en inre spiralformad gänga eller spår längs den erforderliga rörlängden utan att bearbeta varje rörsektion separat.
Kan den integreras med en befintlig produktionslinje?
Ja. Utrustningen kan integreras med uppströms eller nedströms rörbearbetningssystem. Anslutningsmetoden bör planeras enligt rörmatning, produktionshastighet, spolhantering och befintlig fabrikslayout.
Vilken information ska lämnas när du begär en maskinoffert?
Tillverkare bör tillhandahålla rörmaterial, ytterdiameter, väggtjocklek, invändig gänga eller spårprofil, stigning, målproduktionshastighet, färdig spolediameter, förväntad produktionskapacitet och befintlig produktionslinjeinformation när så är tillämpligt.
Kan maskinen anpassas?
Ja. Maskinkonfiguration, formverktyg, arbetsparametrar och produktionslinjearrangemang kan anpassas efter rörmaterial, dimensioner, formningskrav och produktionsförhållanden.
Hur kan du starta ditt rörbearbetningsprojekt?
Att välja rätt inre formningsutrustning kräver mer än att jämföra maskinspecifikationer. Rörmaterial, diameter, väggtjocklek, inre profil, stigning, målhastighet, spoldimensioner och krav på linjeintegrering bör alla beaktas tillsammans. Om du planerar en ny rörproduktionslinje eller uppgraderar en befintlig process, lämna dina rörspecifikationer och produktionsmål till FangRong för en lämplig utrustningskonfiguration.Kontakta ossidag för att diskutera din applikation, bekräfta den lämpliga maskinmodellen och utforska en skräddarsydd rörformningsmaskin för innergänga för dina produktionskrav.