Whatsapp
Vi erbjuder ett omfattande utbud av precisionsutrustning för metallbearbetning, inklusive riktning, kalldragning, spetsning, fasning, skärning, gängvalsningsmaskiner och dragformar, skräddarsydda för rör-, stång- och trådmaterial inom olika industrier.
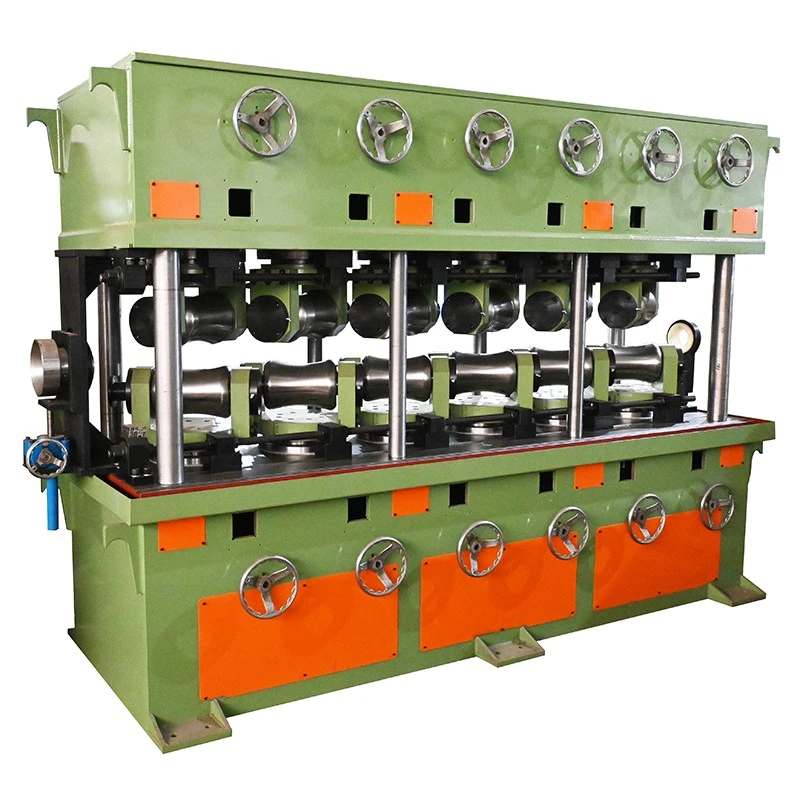
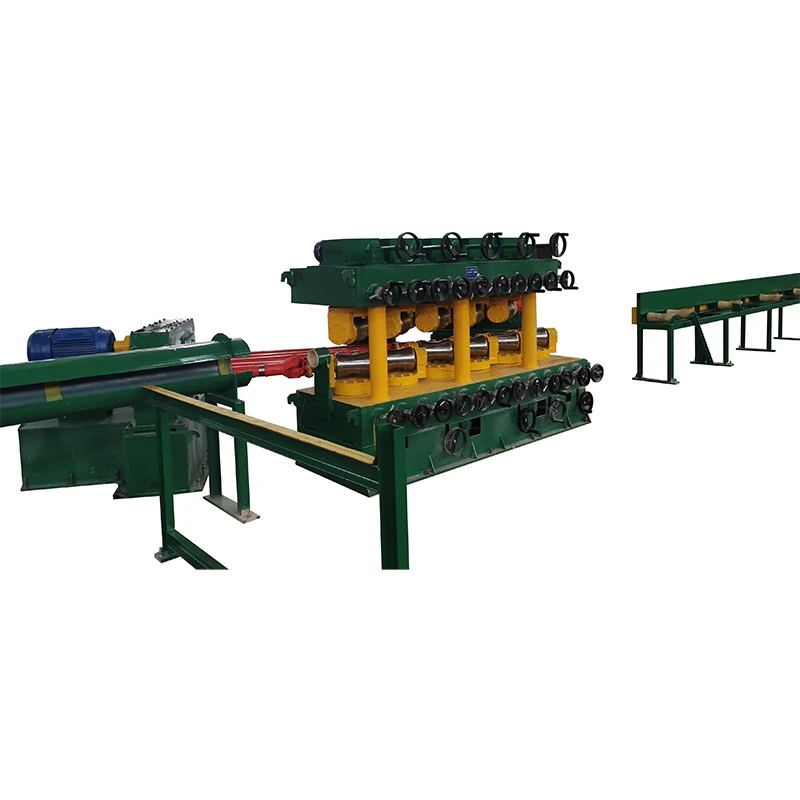
Koppar vertikala multi-roller rätningsmaskinen är designad för att korrigera böjning, camber och annan deformation i kopparrör, stavar, stänger och utvalda kopparlegeringsprodukter. Den använder flera riktrullar för att tillämpa kontrollerad böjning vid på varandra följande kontaktpunkter, vilket gör att deformationen kan korrigeras progressivt i stället för att förlita sig på hårt tryck vid några få punkter.
Koppar kräver annan riktningskontroll än kolstål eftersom dess lägre hårdhet och höga duktilitet gör ytmärken, lokal deformation och dimensionsförändringar lättare att införa under bearbetningen. Rullgeometri, kontakttryck, materialdiameter, rörväggtjocklek och initial deformation måste därför beaktas tillsammans vid val av maskin.


Kopparröret eller -stången passerar kontinuerligt genom de övre och nedre rullgrupperna. Varje rulle introducerar en kontrollerad mängd böjning i förhållande till föregående kontaktpunkt. Den upprepade förändringen av böjriktningen minskar gradvis den ursprungliga deformationen och för materialet närmare den erforderliga rakheten.
För kopparprodukter är målet inte bara att lägga mer kraft. För högt lokalt tryck kan lämna rullmärken eller påverka rörets tvärsnitt. Rullens läge, öppningsavstånd, lutningsvinkel och matningshastighet måste anpassas till materialstorlek och skick så att korrigeringen fördelas över flera kontaktpunkter.
Det vertikala rullarrangemanget ger en kompakt bearbetningslayout och hjälper till att upprätthålla en konsekvent materialbana genom rullsektionen. Detta är användbart vid bearbetning av långa kopparrör och stänger där material utan stöd kan sjunka under horisontell hantering. Själva hanterings- och stödarrangemanget bör fortfarande väljas efter materiallängd, vikt och produktionslinjelayout.
Kopparrör och -stänger kan lämna dragnings-, extruderings-, gjutnings- eller valsningsprocesser med längsgående böjning, välvning eller ojämn deformation. Om detta tillstånd inte åtgärdas kan det påverka matning, skärning, formning, montering och dimensionsinspektion i senare operationer. Flervalskorrigering ger flera successiva deformationspunkter för att minska dessa fel.
Koppar är känsligare för synliga rullmärken än många stålprodukter. En riktningsmaskin behöver därför kontrollerat rulltryck och lämpliga rullytor snarare än att bara öka korrigeringskraften. För produkter med strikta krav på utseende eller ledningsförmåga bör valsmaterial, ytfinish och kontaktförhållanden beaktas vid maskinkonfiguration.
För kopparrör är enbart ytterdiametern inte tillräcklig för maskinval. Väggtjockleken påverkar rörets styvhet och mängden deformation som kan appliceras utan oönskad ovalitet eller lokal tillplattning. Valet av rätningsmaskin med flera valsar av koppar bör därför beakta rördiameter, väggtjocklek, materialhärdning och initial rakhet tillsammans.
Kvarstående spänningar från tidigare formnings- och dragningsoperationer kan göra att ett rör eller en stång ändrar form efter skärning eller ytterligare bearbetning. Kontrollerad flerpunktsböjning kan minska påverkan av denna spänning, men det uppnåbara resultatet beror på materialets tillstånd och mängden initial deformation. Krav på rakhet bör verifieras med representativa prover när snäva toleranser är inblandade.
De tillgängliga rullkonfigurationerna ger fler kontaktpunkter längs materialbanan än enkla två- eller trepunktsriktarrangemang. Detta gör att korrigeringsbelastningen kan fördelas över arbetsstycket, vilket är särskilt användbart vid bearbetning av kopparprodukter där överdrivet lokalt tryck kan skada ytan eller ändra sektionsgeometrin.
Rullens öppningsavstånd och lutningsvinkel påverkar hur mycket böjning som införs vid varje kontaktpunkt. Dessa inställningar måste justeras enligt koppardiameter, rörväggtjocklek, materialstyrka och erforderlig rakhet istället för att använda en inställning för alla specifikationer.
För elektriska kopparstänger, stavar och andra produkter där yttillståndet har betydelse, bör rullkontakten kontrolleras för att undvika onödiga fördjupningar eller repor. Valsspecifikationer och ytbehandling kan väljas enligt kopparkvaliteten och kraven på den färdiga produkten.
Frekvensomformaren gör att arbetshastigheten kan justeras inom det specificerade området för varje modell. Lägre eller högre matningshastigheter kan väljas beroende på materialdimensioner, deformationsnivå och önskad produktionshastighet. Den optimala inställningen bör fastställas genom faktiska materialförsök snarare än genom enbart hastighet.
FR-serien täcker olika storlekar av kopparrör och massiva stång, från produkter med liten diameter till större sektioner. Tabellen nedan visar standardreferenskonfigurationen. Slutligt maskinval bör baseras på kopparkvalitet, diameter, rörväggtjocklek, längd, draghållfasthet, initial rakhet och erforderlig färdig rakhet.
| Modell | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rullar Antal. | 7+7 rullar | 7+7 rullar | 10+1 rullar | 6+6 rullar | 10+1 rullar | 10+1 rullar | 10+1 rullar | 10+1 rullar | 10+1 rullar | 10+1 rullar |
| Rörområde / mm | φ5-φ10 Väggtjocklek 1-7 |
φ10-φ30 Väggtjocklek 1-7 |
φ10-φ40 Väggtjocklek 1-5 |
φ18-φ50 Väggtjocklek 1-4 |
φ18-φ60 Väggtjocklek 3-12 |
φ30-φ80 Väggtjocklek 2-7 |
φ40-φ100 Väggtjocklek 2,5-10 |
φ50-φ130 Väggtjocklek 2,5-10 |
φ40-φ100 Väggtjocklek 2,5-10 |
φ80-φ180 Väggtjocklek 3-20 |
| Solid Bar Range / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Råmaterial Längd / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Draghållfasthet / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Råmaterial Rakhet / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Färdigt material Rakhet / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rullstorlek / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Rullstorlek / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Övre och nedre rullöppningsavstånd / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Justerbart lutningsområde | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Huvudmotoreffekt / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Frekvensomformare / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Lyftmotor Effekt / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Arbetshastighet / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Center Höjd / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Vikt/T (referens) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Ange ytterdiameter, väggtjocklek, materialkvalitet eller härdning, rörlängd, initial rakhet och erforderlig färdig rakhet. Väggtjocklek är särskilt viktig eftersom tunnväggiga och tungväggiga rör reagerar olika på rulltryck.
De viktigaste valfaktorerna är diameter, draghållfasthet, materialtillstånd, initial deformation och färdig rakhet. För större solida stänger ökar den erforderliga riktningskraften med sektionsstorlek och materialstyrka, så modellvalet bör inte baseras på enbart diameter.
Om flera kopparspecifikationer kommer att bearbetas på en maskin, tillhandahåll hela storleksintervallet snarare än bara den största diametern. Rullens arbetsområde, justeringsmetod och produktionssekvens kan sedan utvärderas mot den faktiska produktmixen.
Koppar vertikala multi-roller rätningsmaskinen kan användas för att räta ut koppar och kopparlegeringsprodukter som används i:
El- och kraftkomponenter:Kopparstänger, stavar och ledande komponenter där rakhet och yttillstånd påverkar nedströms formning eller montering.
Kylning och luftkonditionering:Kopparrör som används för värmeöverförings- och köldmediesystem, beroende på erforderlig rördiameter, väggtjocklek och materialtillstånd.
Elektronik och eltillverkning:Kopparstänger, stänger och kopplingsmaterial som kräver kontrollerad geometri före skärning, formning eller bearbetning.
Ny energiutrustning:Kopparskenor och andra kopparkomponenter som används i batterier, motorer och elektriska anslutningar.
VVS och byggprodukter:Kopparrör, stänger och profiler som kräver rakt material för efterföljande tillverkning och installation.
Metallbearbetning:Koppar- och kopparlegeringsprodukter framställda genom extrudering, dragning, valsning eller andra formningsprocesser.
FangRong har tillverkat riktningsmaskiner, kalldragningsutrustning och relaterade metallurgiska maskiner sedan 1998. Företaget driver tillverkningsanläggningar i Dongguan och Yangjiang och levererar utrustning till kunder i mer än 60 länder och regioner.
Vårt sortiment av utrustning täcker applikationer för bearbetning av metallrör och stång. Maskinkonfigurationen kan utvecklas kring kundens materialdimensioner, produktionskrav och färdiga rakhetsmål snarare än att använda samma valsuppsättning för varje kopparprodukt.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Beläget i Dalang Town, Dongguan City, med produktion som omfattar riktningsmaskiner, kalldragningsmaskiner och relaterad metallbearbetningsutrustning.
Yangjiang Fangrong Machinery Co., Ltd.-- Beläget i Yangdong-distriktet, Yangjiang City, stödjer utrustningstillverkning och produktionskapacitet.
Maskinramar och strukturella komponenter tillverkas och bearbetas enligt den valda konfigurationen. Riktrullar, drivkomponenter och justeringsmekanismer monteras efter bearbetning och inspektion.
Före leverans kontrolleras den vertikala kopparuträtningsmaskinen med flera rullar med avseende på rulljustering, drivning, hastighetskontroll, smörjning, elektriska funktioner och övergripande drifttillstånd. Vid behov kan provrör eller stänger av koppar användas för att verifiera uträtningseffekten och hjälpa till att fastställa arbetsparametrarna.
För kopparriktningsutrustning ägnas särskild uppmärksamhet åt rullinriktning, öppningsjustering, drivsynkronisering och tillståndet på rullarbetsytorna. Dessa faktorer påverkar direkt materialspårning, korrigeringskonsistens och risken för ytmärkning.
ISO 9001:2015:Certifiering av kvalitetsledningssystem, Certifikat nr UQ231211R1.
CE:CE-märkt utrustning kan levereras enligt gällande maskinkonfiguration och krav.
SGS:Tredjepartsbesiktning kan ordnas när kunden eller projektet kräver det.
Patent:FangRong innehar uppfinnings- och bruksmodellpatent relaterade till dess maskinkonstruktioner, inklusive patent som täcker utrustningskomponenter och bearbetningsmekanismer.
Maskinen är förberedd för internationell transport enligt dess struktur och leveransmetod. Stor utrustning är vid behov uppdelad i lämpliga transportsektioner med skyddsförpackningar och exportdokumentation förberedda för containersändning.
Ja. FR-serien innehåller konfigurationer för både rör och massiva stänger. Det tillämpliga sortimentet är dock olika för varje modell, och rörets väggtjocklek måste beaktas vid val av maskin.
Väggtjockleken påverkar rörets styvhet och dess reaktion på rulltrycket. Ett tunnväggigt kopparrör kan vara mer mottagligt för ovalitet eller lokal deformation, medan ett tjockare rör kräver större korrigeringskraft. Diametern och väggtjockleken bör därför anges tillsammans vid begäran om en maskin.
Använd rätt rullarbetsyta, undvik överdrivet lokalt tryck och justera rullöppningen efter materialstorlek och skick. För kopparprodukter med strikta ytkrav bör valsmaterial och ytbehandling diskuteras under maskinkonfigurationen.
Referensspecifikationerna listar färdiga rakhetsvärden från ≤0,3 mm/m till ≤0,8 mm/m beroende på modell. Det faktiska resultatet beror på kopparkvalitet, dimensioner, initial deformation, valsjustering och produktionsförhållanden.
Ja, när storlekarna faller inom det tillämpliga arbetsområdet för den valda modellen. Om produktionsområdet är brett, ange alla rördiametrar och väggtjocklekar så att rullkonfigurationen och justeringsområdet kan utvärderas.
Ange kopparkvalitet eller -härdning, rördiameter och väggtjocklek eller solid stångdiameter, materiallängd, draghållfasthet om tillgängligt, initial rakhet, erforderlig färdig rakhet och förväntad produktionshastighet. Prover eller ritningar är användbara när produkten har snäva dimensions- eller ytkrav.
Ja. Rullkonfiguration, justeringsarrangemang, drivsystem och andra maskindetaljer kan utvecklas enligt material- och produktionskrav. Anpassning bör baseras på faktiska produktdimensioner och uträtningsmål snarare än bara materialnamnet.
Ja. Maskinen kan arrangeras för kontinuerlig materialmatning och kan matchas med uppströms- eller nedströmsutrustning beroende på produktionsprocessen. Kraven på gränssnitt och automatisering bör bekräftas under projektering.
Priset beror huvudsakligen på maskinmodell, materialarbetsintervall, rullkonfiguration, drivkraft, justeringssystem, automationskrav och andra skräddarsydda funktioner. Skicka kopparproduktspecifikationerna och produktionsmålet för en projektspecifik offert.
Standardgarantitiden är 12 månader. Teknisk support och reservdelstjänster är tillgängliga efter leverans enligt överenskomna servicevillkor.
Representativa kopparrör eller -stänger, materialkvalitet, dimensioner, initial rakhet och erforderlig färdig rakhet rekommenderas. För svåra produkter tillåter faktiska prover att rullarrangemanget och arbetsparametrarna kan utvärderas mer exakt.
Adress
NO.163, Shatong Road, Shabu 2:a industrizonen, Dalang Town, Dongguan City, Guangdong, Kina
Tel
E-post