Whatsapp
Vi erbjuder ett omfattande utbud av precisionsutrustning för metallbearbetning, inklusive riktning, kalldragning, spetsning, fasning, skärning, gängvalsningsmaskiner och dragformar, skräddarsydda för rör-, stång- och trådmaterial inom olika industrier.
Rostfritt stål är inte svårt att räta bara för att det är starkt. Den viktigare frågan är hur materialet reagerar på upprepad deformation. Beroende på kvalitet, hårdhet, väggtjocklek och tidigare bearbetning kan rostfritt stål visa återfjädring, arbetshärdning och ojämn deformation efter dragning, valsning, skärning eller värmebehandling.
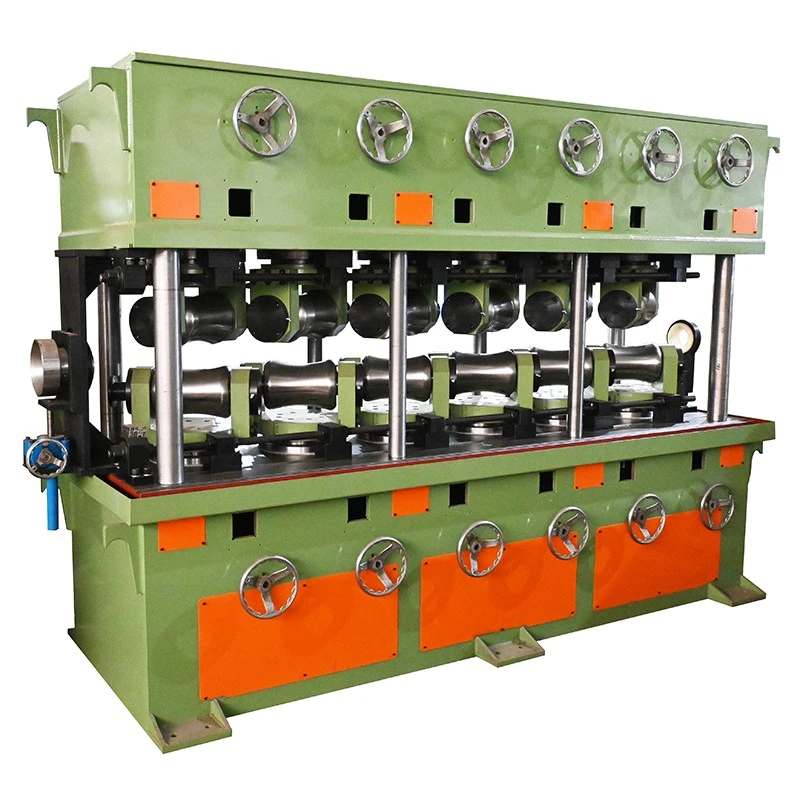
FangRongs vertikala flervalsuträtningsmaskiner i rostfritt stål använder successiva rullkontakter för att korrigera dessa avvikelser i rostfria rör, rör, stänger och stänger. Rullens position, öppnings- och arbetshastighet kan konfigureras efter materialstorlek och erforderlig rakhet, vilket gör maskinen lämplig för kontinuerlig efterbehandling snarare än manuell engångskorrigering.
Rostfritt stål kan återställa en del av den pålagda deformationen efter att ha lämnat rullarna. Om rullgenomträngning väljs endast i enlighet med den synliga böjningen kan det hända att arbetsstycket inte når den erforderliga slutliga rakheten. Uträtningsinställningen måste därför ta hänsyn till materialegenskaper, initial krökning och mängden korrigering som tillämpas genom successiva rullkontakter.
Vissa rostfria stålsorter blir hårdare eftersom de deformeras plastiskt. Detta är särskilt viktigt när materialet redan har genomgått kalldragning, valsning eller andra formningsoperationer. Överdriven lokal deformation kan göra efterföljande korrigering mindre förutsägbar, så rullarrangemanget och kontaktförhållandena måste matcha det faktiska inkommande materialet.
Rostfria rör och stänger levereras ofta med färdiga eller halvfärdiga ytor. Djupa rullmärken kan skapa ytterligare slip- eller polerarbete och kan påverka utseendet på dekorativa eller precisionskomponenter. Rullprofil, ytfinish, inriktning och applicerat tryck bör därför beaktas tillsammans med rakhet.
För rör av rostfritt stål räcker inte enbart ytterdiametern för att bestämma riktningsinställningen. Väggtjocklek påverkar motståndet mot deformation och risken för lokal tillplattning eller ovalitet. Tunnväggiga rör kräver andra rullkontaktförhållanden än solida stänger eller tungväggiga rör med liknande diameter.
Arbetsstycket passerar kontinuerligt genom en serie övre och nedre rullar. Istället för att korrigera hela bockningen på en plats, tillämpar maskinen kontrollerad bockning vid flera kontaktpunkter. Arbetsstycket böjs upprepade gånger och frigörs när det rör sig genom rullgruppen, vilket gradvis minskar den ursprungliga krökningen.
Denna progressiva korrigering är särskilt användbar för långa rostfria stålprodukter där böjningen kanske inte är enhetlig längs hela längden. Rullöppning och lutning justeras efter material och önskat resultat, medan frekvensomriktaren gör att arbetshastigheten kan anpassas till produktionsprocessen.
Den faktiska rullinställningen bör fastställas genom materialförsök när snäva rakhet eller ytkrav gäller. Kvalitet av rostfritt stål, draghållfasthet, rörväggstjocklek, initial rakhet och efterföljande bearbetningskrav kan alla påverka den slutliga inställningen.
Kalldragning, valsning och andra formningsprocesser kan lämna kvarvarande krökning i stänger och rör. Flervalskorrigering ger ett kontinuerligt efterbehandlingssteg före skärning, bearbetning, montering eller förpackning.
Skärning, svetsning och andra tillverkningsoperationer kan introducera lokal deformation. Där produktdimensionerna och materialtillståndet tillåter mekanisk uträtning, kan maskinen användas för att återföra arbetsstycket inom det erforderliga rakhetsområdet.
En stång av rostfritt stål kan vara relativt rak i en sektion och märkbart böjd i en annan. Flera rullkontakter fördelar korrigering längs materialet istället för att förlita sig på en enda presspunkt.
Manuell korrigering är svår att standardisera när produktionsvolymen är hög eller kraven på rakhet är snäva. En kontrollerad valsprocess ger repeterbar justering och kan integreras i en kontinuerlig mållinje.
Den vertikala riktningsmaskinen med flera valsar i rostfritt stål använder flera rullkontakter för att fördela deformation längs arbetsstycket. Beroende på modell inkluderar de medföljande konfigurationerna 7+7 eller 10+1 rullar. Det lämpliga arrangemanget beror på produktutbudet och kraven på riktning snarare än antalet rullar enbart.
Rullgeometri är viktig vid bearbetning av rostfritt stål eftersom överdriven punktkontakt kan lämna märken eller lokalt deformera sektionen. Rullprofilen ska matcha produktens geometri, speciellt för rör, tunnväggiga produkter och profiler med färdiga ytor.
Den övre och nedre rullöppningen och rulllutningen ger den mekaniska justering som krävs för olika produktstorlekar och korrigeringsförhållanden. Slutinställningarna bör bestämmas utifrån faktiska materialbeteende snarare än att använda en inställning för alla rostfria stålkvaliteter.
Arbetshastigheten kan justeras genom frekvensomriktaren. Långsammare eller snabbare matning kan väljas beroende på produktstorlek, materialtillstånd och önskad produktionshastighet, med förbehåll för gränserna för den valda modellen.
FR-serien täcker rör av rostfritt stål och massiva stänger över olika diameterintervall. Val av modell beror på rördiameter, väggtjocklek, solid stångdiameter, draghållfasthet, initial rakhet och erforderlig färdig rakhet. Värdena nedan är referensspecifikationer; den slutliga maskinkonfigurationen bör bekräftas mot de faktiska material- och produktionskraven.
| Modell | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rullar Antal. | 7+7 rullar | 7+7 rullar | 10+1 rullar | 6+6 rullar | 10+1 rullar | 10+1 rullar | 10+1 rullar | 10+1 rullar | 10+1 rullar | 10+1 rullar |
| Råmaterialkrav / Rörintervall / mm | φ5-φ10 Väggtjocklek 1-7 |
φ10-φ30 Väggtjocklek 1-7 |
φ10-φ40 Väggtjocklek 1-5 |
φ18-φ50 Väggtjocklek 1-4 |
φ18-φ60 Väggtjocklek 3-12 |
φ30-φ80 Väggtjocklek 2-7 |
φ40-φ100 Väggtjocklek 2,5-10 |
φ50-φ130 Väggtjocklek 2,5-10 |
φ40-φ100 Väggtjocklek 2,5-10 |
φ80-φ180 Väggtjocklek 3-20 |
| Råmaterialkrav / Solid Bar Range / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Råmaterial Längd / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Draghållfasthet / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Råmaterial Rakhet / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Färdigt material Rakhet / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rullstorlek / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Rullstorlek / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Övre och nedre rullöppningsavstånd / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Justerbart lutningsområde | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Huvudmotoreffekt / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Frekvensomformare / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Lyftmotor Effekt / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Arbetshastighet / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Center Höjd / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Vikt/T (referens) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Börja med ytterdiameter och väggtjocklek. Ett tunnväggigt rör och en solid stång med samma ytterdiameter har inte samma motstånd mot böjning eller lokal deformation. Rördimensioner, materialkvalitet, draghållfasthet och erforderlig rakhet bör alla inkluderas vid val av modell.
För fasta produkter är diameter och draghållfasthet de primära utgångspunkterna. Initial krökning har också betydelse eftersom kraftigt böjt material kan kräva en annan valsuppställning än material med endast mindre avvikelser.
Om en maskin kommer att bearbeta flera diametrar eller väggtjocklekar, bör hela produktionssortimentet ses över snarare än att välja en modell från enbart den största diametern. Rullens arbetsområde, justeringsmetod och verktygskrav bör kontrolleras mot de minsta och största produkterna.
När målet ligger under standardområdet för färdig rakhet, rekommenderas provmaterialtestning. Ange rostfritt ståls kvalitet, dimensioner, initial rakhet, yttillstånd och måltolerans så att rullkonfigurationen kan utvärderas innan maskinen färdigställs.
Bearbetning av rör och stång av rostfritt stål:Rätning används som en efterbehandling efter dragning, valsning eller andra formningsprocesser före skärning, bearbetning eller transport.
Medicinska och precisionskomponenter:Stavar och rör av rostfritt stål som används för precisionskomponenter kan kräva kontrollerad rakhet innan ytterligare bearbetning eller montering. Tillämpliga produktstandarder och dimensionskrav bör bekräftas för varje applikation.
Fordonskomponenter:Rostfria stålrör som används i avgaser, vätskehantering och strukturella tillämpningar kan kräva rakhetskorrigering efter formning eller tillverkning.
Arkitektoniskt rostfritt stål:Ledstänger, dekorativa rör, ramar och andra synliga komponenter kan kräva både rakhetskontroll och noggrant ytskydd.
Tillverkning av fästelement och hårdvara:Uträtad stång och stång av rostfritt stål kan användas som inkommande material för efterföljande gängning, bearbetning och formningsprocesser.
Elektriska och industriella komponenter:Stavar, rör och precisionssektioner av rostfritt stål kan rätas ut före bearbetning eller montering där dimensionell överensstämmelse krävs.
FangRong har tillverkat riktningsmaskiner, kalldragningsutrustning och relaterade metallurgiska maskiner sedan 1998. Företaget driver Dongguan Fangrong Metallurgical Equipment Co., Ltd. och Yangjiang Fangrong Machinery Co., Ltd., som betjänar rör- och stångbearbetningskunder i Kina och utomeuropeiska marknader.
Vår utrustning har levererats till mer än 10 000 kunder i över 60 länder och regioner. Maskindesign och konfiguration baseras på produktdimensioner, materialskick, erforderlig rakhet och produktionskrav snarare än att använda en standarduppsättning för varje applikation.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.är beläget i Dalang Town, Dongguan City och fokuserar på kalldragningsmaskiner, riktningsmaskiner och relaterad metallbearbetningsutrustning.
Yangjiang Fangrong Machinery Co., Ltd.är beläget i Yangdong-distriktet, Yangjiang City och tillhandahåller ytterligare tillverkningskapacitet för tillverkning av metallurgiska maskiner.
Tillverkning omfattar strukturell tillverkning, rullbearbetning, montering av drivsystem, elektrisk integration och maskintestning. För en skräddarsydd maskin fastställs rullarrangemanget och justeringsområdet enligt kundens material- och dimensionskrav innan produktion.
Rullar bearbetas och bearbetas enligt specificerad geometri. Maskinramar, drivkomponenter, lager, justeringsmekanismer och styrsystem monteras och kontrolleras före leverans.
Maskintestning inkluderar drivdrift, rulljustering, hastighetskontroll, elektriska funktioner och övergripande mekanisk drift. Vid behov kan provrör eller stänger av rostfritt stål användas för att verifiera riktningsresultatet mot de överenskomna produktionskraven.
ISO 9001:2015:Certifiering av kvalitetsledningssystem, Certifikat nr UQ231211R1.
CE-märke:CE-märkt utrustning är tillgänglig enligt tillämplig maskinkonfiguration och leveransomfattning.
SGS-inspektion:Tredjepartsbesiktning kan ordnas enligt projektets krav.
Patent:FangRong innehar uppfinnings- och bruksmodellpatent som täcker utrustning och mekaniska komponenter. Exempel inkluderar 2013207829011, 2008300532117 och ZL2015 2 0842922.7.
Den vertikala rätningsmaskinen med flera rullar i rostfritt stål är förberedd för internationell transport enligt dess struktur, dimensioner och fraktmetod. Större monteringar säkras före lastning, med exportförpackningar och dokumentation ordnade efter destination och projektkrav.
Ange rostfritt stålsort, rör- eller stångdimensioner, väggtjocklek för rör, draghållfasthet eller hårdhet där tillgängligt, materiallängd, initial rakhet, erforderlig färdig rakhet och förväntad produktionskapacitet. Prover eller ritningar är användbara när toleransen är snäv.
Ja. FR-serien innehåller specifikationer för både rör och massiva stänger. Dock kräver rörväggtjocklek och solid stångdiameter olika överväganden, så konfigurationen av den vertikala rätningsmaskinen med flera valsar av rostfritt stål bör kontrolleras mot det faktiska produktsortimentet.
Efter att ha passerat genom rullarna kan materialet delvis återställa sin deformation. Mängden återfjädring beror på materialegenskaper och bearbetningsförhållande. Rullgenomträngning och arrangemang måste därför fastställas efter det faktiska rostfria stålet som bearbetas.
Ja, förutsatt att rördimensionerna ligger inom den valda modellens arbetsområde. Väggtjocklek är en viktig urvalsparameter eftersom överdriven lokal belastning kan påverka rörets rundhet eller orsaka tillplattning. Provtester rekommenderas för tunnväggiga eller ytkritiska produkter.
Rullyttillstånd, rullprofil, inriktning, kontakttryck och matningsförhållanden påverkar alla ytmarkeringen. För produkter med polerade, ljusa eller dekorativa ytor bör dessa krav specificeras innan valsarna och maskinkonfigurationen slutförs.
Ja, inom arbetsområdet för den valda modellen. Hela produktsortimentet bör tillhandahållas vid offert så att rulljustering, öppningsavstånd och verktygskrav kan utvärderas för både små och stora storlekar.
Referensvärdena för färdig rakhet i tabellen sträcker sig från ≤0,3-0,5 mm/m till ≤0,8 mm/m beroende på modell. Faktiska resultat beror på materialegenskaper, initial deformation, dimensioner och maskinjustering.
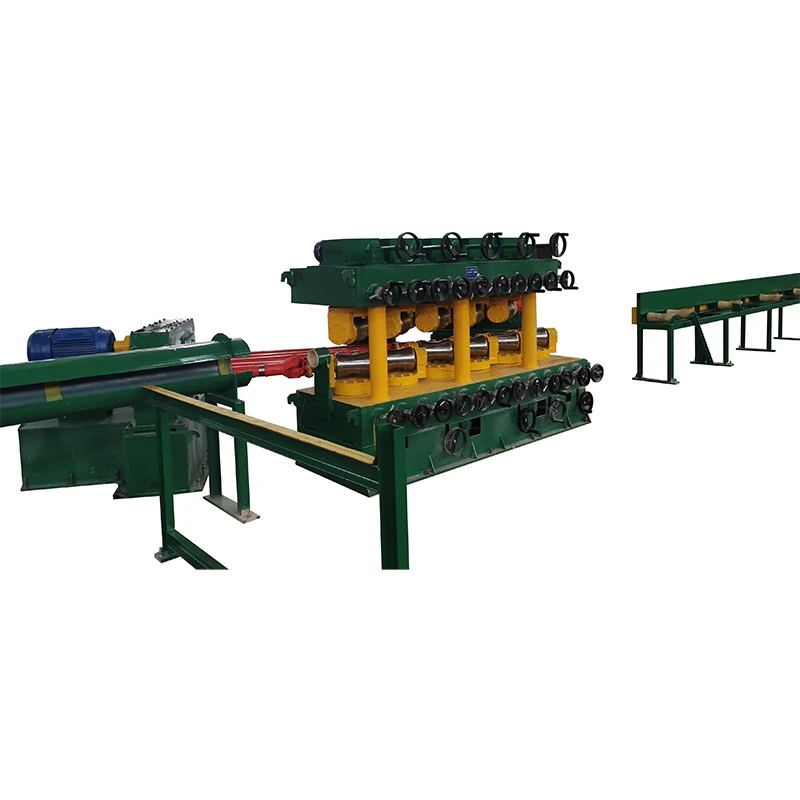
Ja. Riktningsmaskinen kan arrangeras som en del av en efterbehandlingsprocess, beroende på produktionslinjens layout och hanteringskrav. Automatisk lastnings- eller lossningsutrustning kan övervägas när det krävs av projektkonfigurationen.
Standardmaskiner kräver vanligtvis 30-60 dagar efter orderbekräftelse. Anpassad utrustning kan kräva ytterligare tid beroende på maskinstorlek, rullkonfiguration, elektriska krav och andra projektspecifikationer.
Ja. FangRong tillhandahåller teknisk vägledning för installation och driftsättning. Fjärrsupport finns tillgängligt medan installation på plats och operatörsutbildning kan ordnas enligt projektavtalet.
Standardgarantitiden är 12 månader från godkännande eller enligt avtalsvillkoren, täckande tillverkningsfel inom överenskommen garantiomfattning.
Vänligen ange kvalitet av rostfritt stål, rör- eller stångstorlek, väggtjocklek, materiallängd, draghållfasthet eller hårdhet, initial rakhet, erforderlig färdig rakhet, produktionskapacitet och tillgängliga anläggningsförhållanden. Om möjligt, skicka produktritningar och provmaterialinformation. Dessa detaljer gör att maskinmodellen och rullkonfigurationen kan utvärderas mer exakt.
Adress
NO.163, Shatong Road, Shabu 2:a industrizonen, Dalang Town, Dongguan City, Guangdong, Kina
Tel
E-post