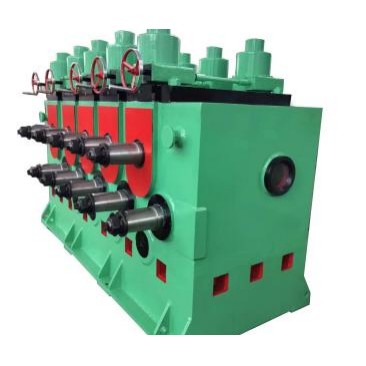
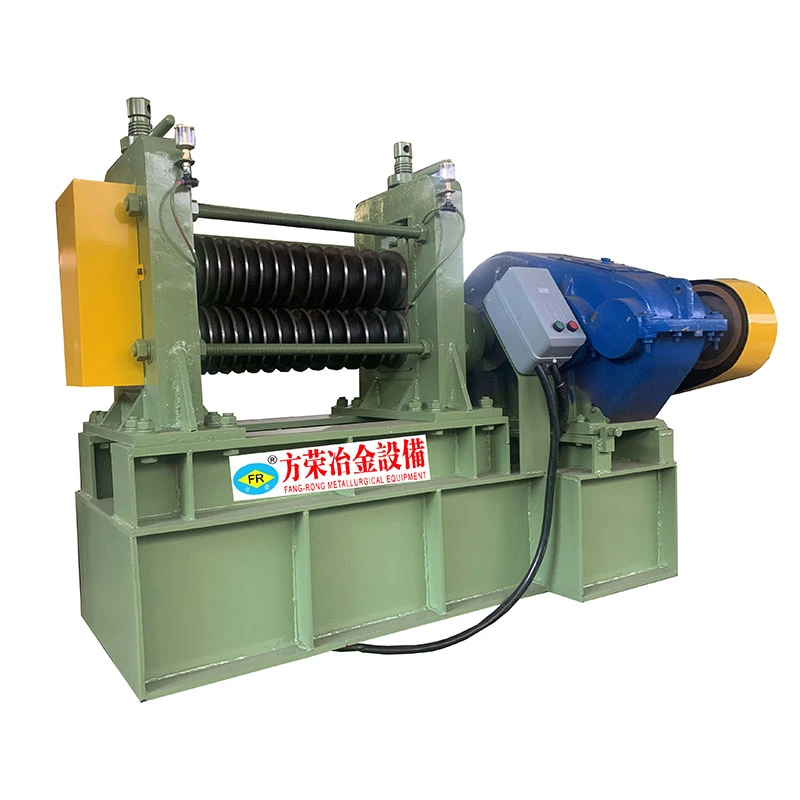
Ett rör eller en stång kan lämna ritningsprocessen med god måttnoggrannhet och ändå misslyckas med det slutliga rakhetskravet. Kvarstående spänningar, ojämn deformation, materialhårdhet och formen på tvärsnittet kan alla orsaka böjning eller förvrängning efter ritning.FangRongRätningsmaskinerär konfigurerade kring dessa skillnader och täcker runda rör, stänger, sektioner med stor diameter och oregelbundna profiler istället för att använda ett rullarrangemang för varje produkt.
Inte alla rakhetsproblem behöver samma maskin
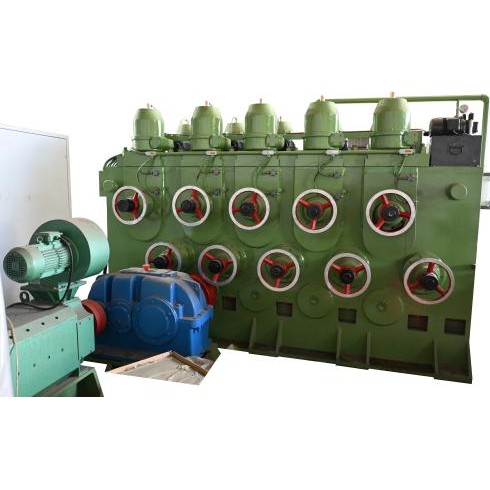
För små och medelstora runda rör eller stänger ger horisontella flervalsmaskiner upprepad korrigering längs materialets längd. FangRong FR-20 till FR-180 horisontella modeller täcker cirka φ4–φ180 mm och använder 15–17 rullar. Vertikala flervalsmaskiner utökar intervallet från FR-20 till FR-1100 för mycket större sektioner, med rördiametrar upp till φ1100 mm och väggtjocklekar upp till 60 mm.
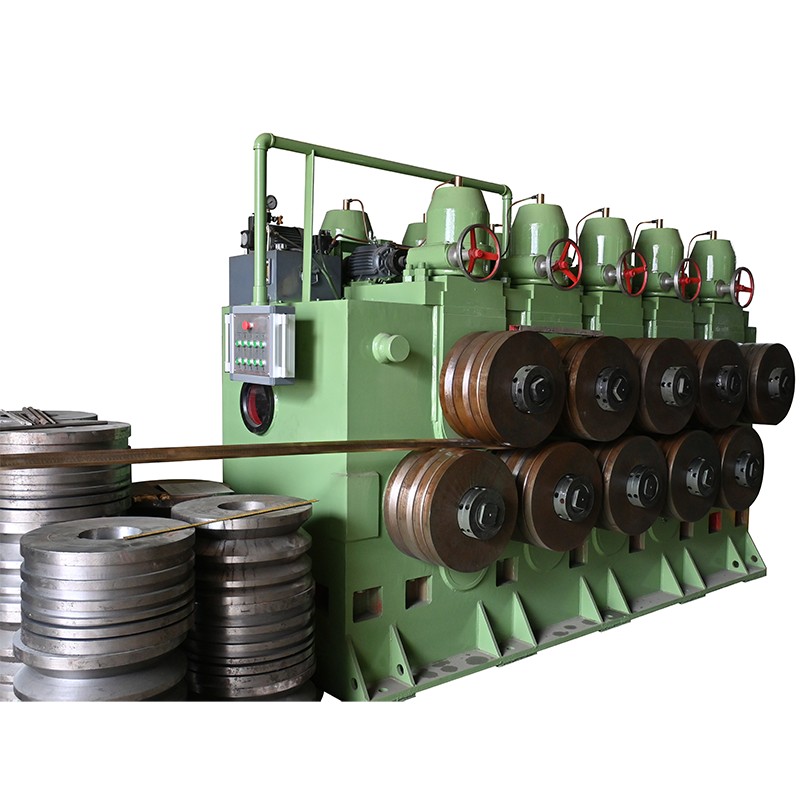
För precisionsskalade stänger där både rakhet och yttillstånd är viktigt,precisionsserie med två rullaranvänder en annan korrigeringsprincip. FR-20 till FR-160-modeller finns tillgängliga med rulldiametrar från φ180 till φ570 mm och kan uppnå ytjämnhet ner till Ra≤0,8μm under lämpliga processförhållanden.
Oregelbundna sektioner kräver ett annat tillvägagångssätt igen. Sexkantiga, fyrkantiga, vinkelprofiler och andra profiler svarar inte enhetligt på konventionell uträtning av rundstav eftersom deras hörn och plana ytor bär olika kontaktbelastningar. FangRong är oregelbundenriktningsmaskinerär designade för profiler upp till S80mm, med rullpositionering anpassad till den faktiska sektionen.
Rullinställningen avgör vad som korrigeras
Rullräkningen ensam bestämmer inte uträtningsnoggrannheten.Rulldiameter, rullavstånd, lutningsvinkel, kontaktläge och reduktion vid varje korrigeringspunkt påverkar hur materialet reagerar. FangRong-maskiner använder härdade rullar och justerbara rullvinklar på cirka 27°–36°, vilket gör att korrigeringsvillkoren kan justeras för olika material och sektionsstorlekar.
För runda produkter kan processen inriktas på rakhet samtidigt som rundheten kontrolleras. FangRong-precisionskonfigurationer kan uppnå rakhet i intervallet 0,1–0,3 mm/m och rundhetstolerans på ≤0,05 mm när material, verktyg och processförhållanden är lämpliga. Dessa siffror bör utvärderas mot det faktiska inkommande tillståndet och erforderlig färdig tolerans snarare än att behandlas som universella resultat för varje produkt.
Från φ4mm till φ1100mm
Utrustningssortimentet omfattar både precisionsarbeten i små sektioner och tunga rör med stor diameter. Horisontella modeller arbetar med arbetshastigheter upp till 60m/min, medan större vertikala system använder huvudmotorer upp till 280kW och lyftmotorer upp till 5,5kW. Frekvensomriktare gör att körhastigheten kan anpassas till materialstorlek, hårdhet, korrigeringskrav och nedströms produktionshastighet.
Det här intervallet är användbart när en fabrik bearbetar mer än en typ av produkt. En liten precisionsstång och ett tungväggigt rör bör inte tvingas på samma riktningskonfiguration bara för att båda produkterna är tekniskt "runda". Maskinens struktur, valsdimensioner, belastningsmetod och korrigeringskraft måste matcha den faktiska sektionen.
Där uträtning passar i produktionslinjen
Rätning är ofta den sista dimensionskorrigeringen före kapning, fasning, inspektion eller montering. För dragna rör och stänger kan FangRong integrera plattången med enSkärmaskinochAvfasningsmaskinså att materialhanteringen mellan dessa operationer minskar.
Detta är särskilt användbart för fordonskomponenter, flyg- och rymddelar, konstruktionssektioner och andra produkter där rakheten kontrolleras efter ritning snarare än antas från den tidigare formningsoperationen. FangRong levererar horisontella, vertikala multi-roller, vertikala två-rullar och oregelbundna konfigurationer, med CE- och ISO-certifieringar för internationella projekt.



 Whatsapp