Whatsapp
Vi erbjuder ett omfattande utbud av precisionsutrustning för metallbearbetning, inklusive riktning, kalldragning, spetsning, fasning, skärning, gängvalsningsmaskiner och dragformar, skräddarsydda för rör-, stång- och trådmaterial inom olika industrier.
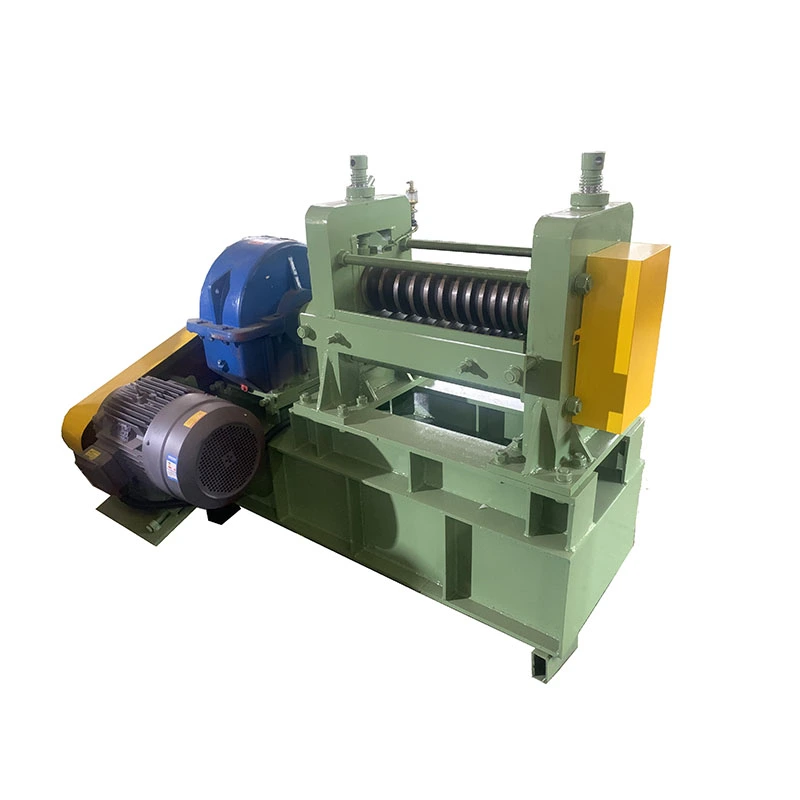
En pekmaskin av titanstav förbereder den främre änden av en titanstav innan kalldragning. Maskinen reducerar och formar stavänden så att den kan gå in i dragdynan och greppas säkert av dragmaskinen. Detta steg är viktigt när den ursprungliga stavdiametern är större än munstycksöppningen.
Istället för att manuellt slipa eller smida varje stavände använder maskinen rullformning för att producera en repeterbar spetsig sektion. Den kan användas som en fristående pekmaskin eller inbyggd i manuella och automatiska kalldragningslinjer.
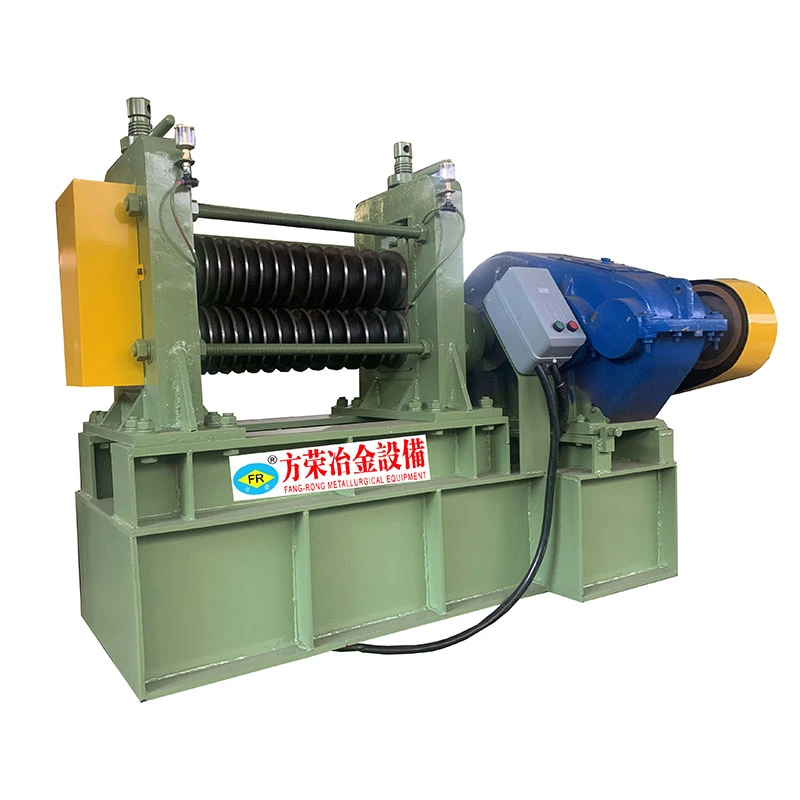
Titanstaven passerar mellan två räfflade rullar av härdat legerat stål. Drivna av motorn och reduktionsanordningen roterar rullarna medan de formade spåren successivt formas och reducerar stavänden. Materialet formas snarare än avlägsnas, vilket undviker materialförluster i samband med omfattande skärning eller slipning.
Rullspåren är anpassade till önskad stångdiameter. En enda maskin kan ta emot olika stångstorlekar inom sitt specificerade pekområde, medan den valda modellen bestämmer den maximala arbetsstyckets diameter som kan bearbetas.
Innan en titanstav går in i en kalldragningsdyna måste änden vara tillräckligt liten för att passera genom formen och lämplig för grepp. Manuell förberedelse kan bli en flaskhals när produktionsvolymen ökar, särskilt när spödimensionerna måste förbli konsekventa från bit till bit.
Rullpekning ger en mer repeterbar slutform och minskar förberedelsetiden. En korrekt formad ände gör också ingången och greppet mer konsekvent, vilket hjälper följande ritningsoperation att köras med färre avbrott.
Fangrong erbjuder tio standardmodeller från FR-10 till FR-100. Det tillgängliga pekområdet sträcker sig från Ø2 mm till Ø100 mm. Maskinstorlek, rulldiameter, drivkraft och vikt ökar med den önskade stångdiametern, så modellvalet bör baseras på den faktiska materialstorleken och produktionskraven snarare än enbart diametern.
| Modell / Parametrar | Pekområde | Rulldiameter | Motorkraft | Reducer modell | Mått | Vikt | Centrumhöjd |
| FR-10 | φ2~10 | φ81 | 2,2 kW | ZQ200 | 750×550×1100 mm | 160 kg | 870 mm |
| FR-15 | φ3~16 | φ126 | 5,5 kW | ZQ350 | 1100×700×1200 mm | 550 kg | 850 mm |
| FR-20 | φ6~20 | φ126 | 7,5 kW | ZQ350 | 1100×700×1200 mm | 580 kg | 850 mm |
| FR-25 | φ10~25 | φ135 | 11 kW | ZQ400 | 1170×700×1200 mm | 600 kg | 850 mm |
| FR-30 | φ10~30 | φ156 | 11 kW | ZQ400 | 1500×900×1300 mm | 1,4 ton | 850 mm |
| FR-40 | φ15~40 | φ168 | 15 kW | ZQ500 | 1700×1450×1400 mm | 1,7 ton | 850 mm |
| FR-50 | φ15~50 | φ175 | 18,5 kW | ZQ500 | 1820×1700×1450 mm | 2 ton | 850 mm |
| FR-60 | φ30~60 | φ203 | 22 kW | ZQ500 | 2000×2100×1550 mm | 2,8 ton | 850 mm |
| FR-70 | φ40~70 | φ224 | 30 kW | ZQ650 | 2000×2100×1550 mm | 3 ton | 870 mm |
| FR-80 | φ40~80 | φ224 | 37 kW | ZQ750 | 2000×2100×1550 mm | 3,5 ton | 890 mm |
| FR-100 | φ50~100 | φ224 | 45 kW | ZQ850 | 2000×2100×1550 mm | 4 ton | 910 mm |
Anpassade specifikationer kan tillhandahållas enligt kundens material, diameterintervall och produktionskrav. Parametrarna ovan är för referens, och den faktiska konfigurationen kan variera beroende på materialtyp och maskinkrav.
Pekvalsarna är tillverkade av legerat stål och värmebehandlade för upprepade formningsoperationer. De räfflade arbetsytorna bestämmer hur stavänden reduceras och formas, så valet av valsar anpassas till material- och diameterintervallet snarare än behandlas som en universell konfiguration.
Maskinkroppen använder en styv svetsad stålkonstruktion för att stödja rullenheten och drivsystemet. Motorn och reduceraren ger den rotationskraft som krävs för kontinuerlig formning av stavänden, medan den övergripande mekaniska layouten är utformad för åtkomst under verktygsbyten, inspektion och underhåll.
Maskinen installeras normalt före kalldragningsstadiet. En typisk process är förberedelse av titanstavar, ändskärning, stansning och grepp, följt av kalldragning och efterföljande uträtning, skärning eller efterbehandling.
För anläggningar som hanterar olika stångdiametrar kan pekmaskinen väljas enligt det erforderliga utbudet och kopplas ihop med matningsutrustning eller annan linjeutrustning. Konfigurationen kan diskuteras enligt befintlig produktionslayout och erforderlig grad av automatisering.
Titanstångspekmaskiner används där stavändar måste förberedas före ritning eller efterföljande bearbetning. Typiska applikationer inkluderar tillverkning av titanstavar, tillverkning av titantråd, bearbetning av ljusa titanstång, kalldragningslinjer, tillverkning av fästelement, tillverkning av svetsstavar, bearbetning av fjädermaterial, fordonskomponenter och servicecenter för metallbearbetning.
Fangrong etablerades 1998 och har mer än 26 års erfarenhet av design och tillverkning av riktningsmaskiner, kalldragningsutrustning och relaterade metallurgiska maskiner. Företaget driver två tillverkningsanläggningar i Guangdong-provinsen: Dongguan Fangrong Metallurgical Equipment Co., Ltd. och Yangjiang Fangrong Machinery Co., Ltd.
Mer än 10 000 kunder i över 60 branscher har använt Fangrong-utrustning, med maskiner som exporteras till mer än 60 länder och regioner. Produktsortimentet omfattar utrustning som används före, under och efter formningsprocesser för metallrör och stång, vilket gör att relaterade maskiner kan betraktas som en del av en komplett produktionslinje.
Dongguans tillverkningsanläggning
Dongguan Fangrong Metallurgical Equipment Co., Ltd., beläget i Dalang Town, Dongguan City, fungerar som företagets huvudkontor och primära tillverkningsbas. Det är specialiserat på precisionskalldragningsmaskiner, riktningsmaskiner och trådrullningsutrustning.
Yangjiang tillverkningsanläggning
Yangjiang Fangrong Machinery Co., Ltd., beläget i Yangdong-distriktet, Yangjiang City, utökar produktionskapaciteten och stödjer leverans av utrustning för kunder med olika projektscheman.
Tillverkningen börjar med ritningsbekräftelse och komponentbesiktning. Stålplåtar, konstruktionsdelar, motorer, reducerare, lager, elektriska komponenter och andra inköpta delar kontrolleras mot de erforderliga specifikationerna innan de sätts i produktion.
Titanium Rod Pointing Machine-ramen skärs, svetsas och avlastas före bearbetning. Nyckelkomponenter som axlar, rullrelaterade delar, fixturer och monteringsytor bearbetas till de mått som krävs. Drivsystemet, elektriska komponenter och mekaniska enheter installeras sedan och riktas in.
Före leverans genomgår den färdiga maskinen drift- och funktionskontroller. Inspektionen fokuserar på mekanisk drift, rullrörelse, formningsprestanda, dimensionskrav och maskinskick. Ytbehandling och skyddsförpackning slutförs efter slutbesiktning.
ISO 9001:2015— Kvalitetsledningssystem som omfattar design, produktion, installation och service. Certifikat nr UQ231211R1.
CE-märkning— Överensstämmelse med maskindirektivet 2006/42/EG, inklusive tillämpliga säkerhetsbestämmelser såsom nödstopp, tvåhandskontroller och ljusridåer.
SGS inspektion— Oberoende inspektion och verifiering av maskinens prestanda och säkerhetsrelaterade krav.
Patent— Fangrong har 32 uppfinningspatent och mer än 100 bruksmodellpatent. Exempel inkluderar patent 2013207829011 för en kedjespänningsanordning, 2008300532117 för en flertrådig stanshållare och ZL2015 2 0842922.7 för ett snabbbytessystem.
Efter slutbesiktning förbereds maskinen för transport enligt dess storlek och fraktsätt. Förstärkta trälådor eller förpackningar med stålram kan användas för sjö-, flyg- eller landtransport. Bruksanvisningar och relevanta tekniska dokument medföljer maskinen.
Q1. Vad är syftet med en pekmaskin av titanstav?
Den reducerar och formar stavänden före kalldragning så att den förberedda änden kan passera genom dragdynan och gripas av dragutrustningen.
Q2. Vilket diameterområde kan maskinen bearbeta?
Standardmodellerna FR-10 till FR-100 täcker spetsområden från cirka Ø2 mm till Ø100 mm. Den lämpliga modellen beror på den faktiska stångdiametern.
Q3. Kan maskinen bearbeta olika titanstavdiametrar?
Ja. Det tillgängliga pekintervallet beror på modellen, och formningsrullarna är konfigurerade för de erforderliga stångstorlekarna. Kunder som hanterar flera diametrar bör tillhandahålla hela storleksintervallet när de begär en offert.
Q4. Krävs pekning före varje kalldragningsoperation?
Inte nödvändigtvis. Det beror på startstavens diameter, dragformsöppning, dragmetod och griparrangemang. Pekning krävs i allmänhet när stavänden inte direkt kan komma in i formen och dragutrustningen.
F5. Skär maskinen bort material från stången?
Standardvalspekningsprocessen formar och reducerar stavänden genom rullarnas spår istället för att förlita sig på omfattande skärning eller slipning.
F6. Hur ska jag välja rätt modell?
Huvudfaktorerna är titanmaterialspecifikation, startstavsdiameter, erforderlig spetsstorlek, stavlängd, produktionsvolym och om maskinen kommer att fungera självständigt eller som en del av en automatisk draglinje.
F7. Kan Fangrong anpassa maskinen?
Ja. Anpassade konfigurationer kan diskuteras enligt material, diameterintervall, produktionskrav och linjelayout. Standardtabellen bör därför behandlas som en modellvalsreferens snarare än en fast begränsning.
F8. Kan den integreras med en automatisk kalldragningslinje?
Ja. Pekmaskinen kan konfigureras för fristående drift eller kopplas till matnings- och nedströmsdragutrustning enligt den nödvändiga produktionsprocessen.
F9. Vilken teknisk information behövs för en offert?
Ange titankvalitet eller materialtyp, stavdiameterintervall, stavlängd, erforderliga spetsiga mått, förväntad produktionskapacitet och befintlig ritlinjekonfiguration om integrering krävs.
Q10. Vilken eftermarknadssupport finns tillgänglig?
Fangrong tillhandahåller installationsvägledning, idrifttagningsstöd och operatörsutbildning. Maskinen levereras med 12 månaders garanti som täcker tillverkningsfel, tillsammans med långvarig teknisk support och reservdelsservice.
Adress
NO.163, Shatong Road, Shabu 2:a industrizonen, Dalang Town, Dongguan City, Guangdong, Kina
Tel
E-post