Whatsapp
Vi erbjuder ett omfattande utbud av precisionsutrustning för metallbearbetning, inklusive riktning, kalldragning, spetsning, fasning, skärning, gängvalsningsmaskiner och dragformar, skräddarsydda för rör-, stång- och trådmaterial inom olika industrier.
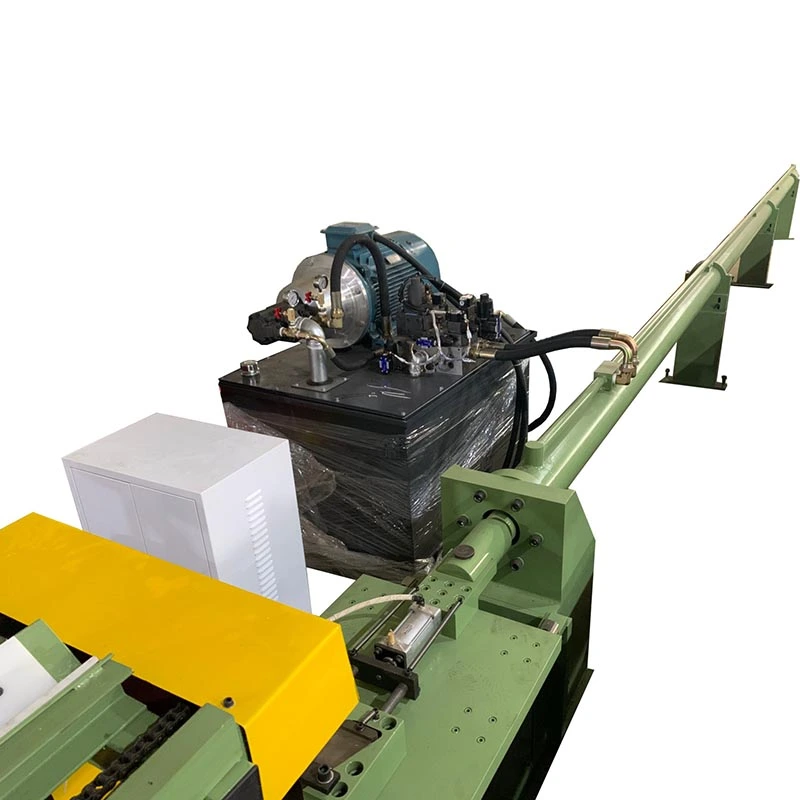
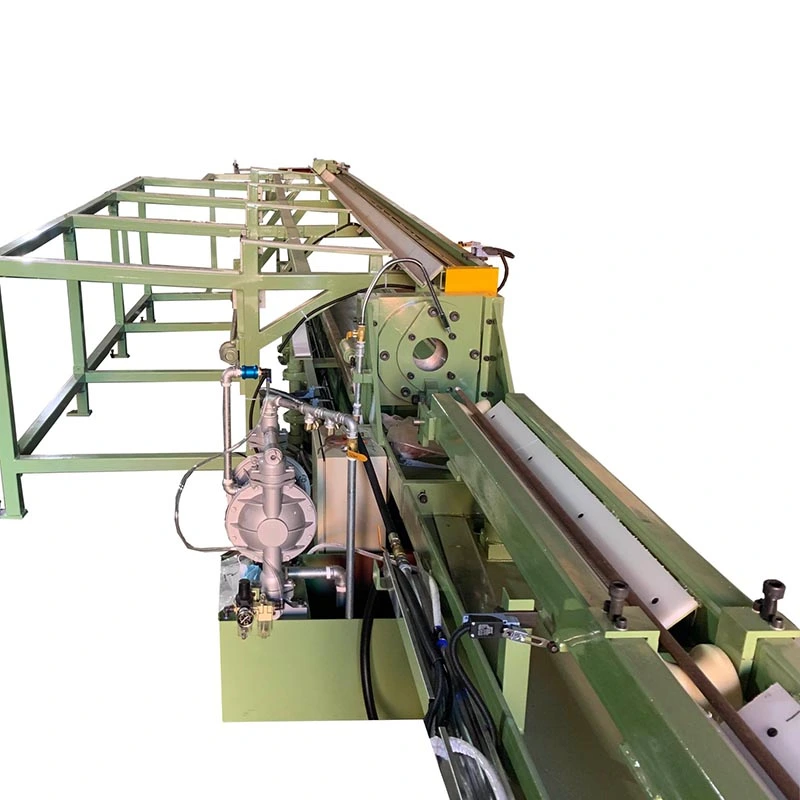
DeOregelbunden hydraulisk kallritningsmaskinär avsedd för formningkomplexa icke-runda profilersom kräver hög dragkraft och kontrollerad deformation, inklusive kvadratiska, rektangulära, hexagonala, åttakantiga, ovala, kanal, vinkel, T-sektioner och anpassade asymmetriska former. En hydraulisk drivning ger50–20 000 kN dragkraftmed slag upp till25 m, vilket tillåter att stora eller höghållfasta rör och solida stänger formas i en enda kalldragningspassage. Precisionsformar styr profilgeometri, hörndefinition och dimensionsnoggrannhet, vilket gör processen lämplig för stål, rostfritt stål, koppar, aluminium och speciallegeringssektioner där konventionell valsning inte kan uppnå den önskade profilen.
The Irregular Hydraulic Cold Drawing Machine är en hydrauliskt driven dragbänk som är speciellt konstruerad för att producera icke-cirkulära metallsektioner --- inklusive kvadratiska, rektangulära, hexagonala, åttakantiga, ovala, kanal-, vinkel-, T-sektionsprofiler och specialanpassade asymmetriska profiler --- från runda rör eller solida dragstångsprofiler. Till skillnad från ritmaskiner för allmänna ändamål som producerar runda sektioner, innehåller denna utrustning specialiserade formsystem och precisionsstyrda vagnar som upprätthåller komplex tvärsnittsgeometri genom hela ritningsprocessen.
Maskinen arbetar genom att dra ett spetsigt arbetsstycke genom en precisionsbearbetad form med en icke-rund öppning. När materialet passerar genom formen deformeras det plastiskt för att matcha formhålighetens geometri --- minskar tvärsnittsarean samtidigt som sektionen omformas. För rördragning styr en invändig dorn eller plugg väggtjockleksfördelningen över den oregelbundna sektionen. Hydraulisk kraft ger jämn, vibrationsfri kraftapplicering --- avgörande för att bibehålla skarpa hörn och konsekvent väggtjocklek i komplexa sektioner.


Varmvalsade eller extruderade icke-runda sektioner uppvisar grundläggande begränsningar: lösa dimensionstoleranser (typiskt ±0,5 mm eller sämre), skalbelagda ytor som kräver omfattande rengöring, avkolningsskikt som försvagar ytegenskaperna och inkonsekventa mekaniska egenskaper över sektionen. Alternativa metoder har var och en avvägning: varmvalsning kan inte uppnå snäva toleranser på hörnradier och planhet; kallvalsformning är begränsad till enhetliga sektioner och lämnar kvarvarande spänningar; extrudering erbjuder komplexa former men till betydligt högre kostnad och lägre produktionshastigheter.
Kalldragning löser dessa begränsningar genom en fundamentalt annorlunda deformationsmekanism. Kombinationen av formgeometri och kontrollerad reduktion tvingar materialet att flyta in i formhåligheten under tryck- och dragpåkänningar. Detta ger:
- Stram dimensionell kontroll: Toleranser ner till ±0,05 mm på kritiska dimensioner
- Överlägsen ytfinish: Släta, fjällfria ytor redo för direkt användning
- Förbättrade mekaniska egenskaper: Kallbearbetning ökar sträckgränsen och hårdheten samtidigt som duktiliteten bibehålls
- Skarpa, definierade hörn: Till skillnad från varmformade sektioner som uppvisar rundade hörn, bibehåller kalldragna profiler exakt hörngeometri som är avgörande för strukturell integritet och monteringspassning
- Konsekvent väggtjocklek: Enhetlig materialfördelning säkerställer förutsägbar prestanda under belastning
Med 26 års tillverkning av kalldragutrustning sedan 1998, har FangRong konstruerat lösningar för tusentals oregelbundna sektionstillämpningar. Våra oregelbundna hydrauliska kalldragningsmaskiner producerar sektioner som sträcker sig från små precisionsprofiler under 10 mm till stora strukturella sektioner som överstiger 300 mm, över kolstål, legerat stål, rostfritt stål, aluminium, koppar, titan och speciallegeringar. Varje maskin innehåller ingenjörskunskap som samlats från 10 000+ kunder i 70+ länder --- inklusive 5 000+ stålverk, 2 100+ rostfria stålprocessorer, 1 800+ koppartillverkare, 700+ aluminiumtillverkare och 500+ alla titan- och specialkunder.
1. Precisionskontroll av icke-rund geometri
Den förspända ramen och den styva styrda vagnen säkerställer perfekt gjutformsinriktning under hela slaget --- avgörande för att bibehålla komplex tvärsnittsgeometri. Till skillnad från kedjetyp eller mekaniska dragbänkar som kan uppleva inriktningsdrift, bibehåller det hydrauliska systemet konsekvent kraftvektorinriktning. Skarpa, definierade hörn bevaras --- varmformade sektioner kan inte matcha denna precision.
2. Hydraulkraft med vibrationsfri kraftleverans
Hydraulcylindrar levererar jämn, steglös kraftapplicering --- eliminerar skrammelmärken och ytdefekter som är vanliga med mekaniska eller kedjedrivna system. Detta är särskilt kritiskt för oregelbundna sektioner där ojämn kraftfördelning kan orsaka distorsion, variation i väggtjocklek eller hörnavrundning.
3. Bred sektionsprofilkapacitet
Stöder fyrkantiga, rektangulära, hexagonala, åttkantiga, ovala, elliptiska, kanal-, vinkel-, T-sektionsprofiler och anpassade asymmetriska profiler. Formväxlingssystem möjliggör snabb profilbyte, vilket gör maskinen lämplig för både storvolymproduktion och flexibilitet i verkstaden.
4. Möjlighet att rita flera pass
Komplexa sektioner som kräver betydande reduktion kan dras i flera passager med mellanliggande värmebehandling. Varje pass förfinar gradvis dimensioner och mekaniska egenskaper. Hydraulsystemet bibehåller konstant kraft oavsett passagesekvens.
5. Wall Thickness Control for Tubes
För rördragning kontrollerar interna dorn- eller flytande pluggsystem väggtjockleksfördelningen över oregelbundna sektioner. Kritisk för applikationer där enhetlig väggtjocklek bestämmer tryckklass eller strukturell prestanda.
6. Integrerade produktionslinjealternativ
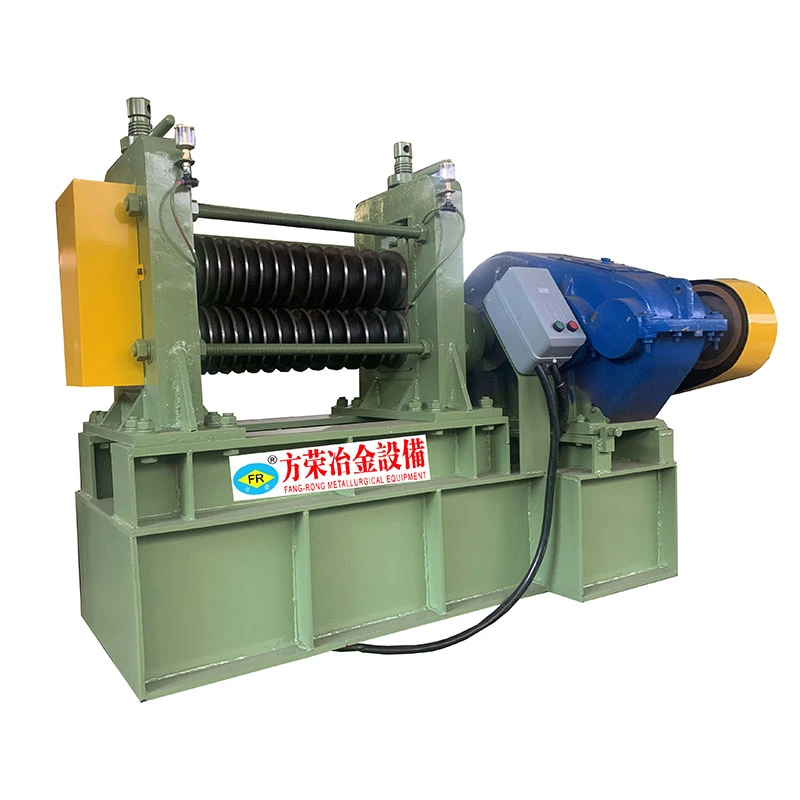
Valfria in-line-system inkluderar pekning (huvudreduktion), uträtning och klippning till längd --- att skapa en komplett produktionslinje från råmaterial till färdiga sektioner i en enda passage.
7. Material mångsidighet
Bearbetar kolstål (lågt/medel/högt kol, legering, HSLA), rostfritt stål, aluminium, koppar, mässing, titan, nickellegeringar och specialmetaller. Dragkraft och hastighet justerbar för att matcha materialspecifika deformationsegenskaper.
8. PLC-kontroll med processdataloggning
Programmerbar logisk styrenhet med HMI möjliggör exakt parameterprogrammering och realtidsövervakning. Dataloggning stöder kvalitetsspårbarhet och processoptimering --- väsentligt för ISO9001-certifierad verksamhet.
Att välja rätt modell kräver att maskinkapaciteten matchar dina specifika produktionskrav. Viktiga urvalsparametrar inkluderar: dragkraft (bestäms av minskning av tvärsnittsarean och materialsträckhållfasthet), maximal sektionsstorlek (bestämd av formhålighetsdimensioner och vagnöppning), slaglängd (bestäms av färdig produktlängd) och dragningshastighet (påverkar produktionshastighet och ytfinishkvalitet). För oregelbundna sektioner är kravet på effektiv dragkraft vanligtvis högre än för runda sektioner med motsvarande yta på grund av det ytterligare deformationsarbete som krävs för att omforma hörn och bibehålla geometrin.
Våra oregelbundna hydrauliska kalldragmaskiner sträcker sig från 50KN till 20000KN, med slaglängd upp till 25m och hastigheter upp till 30m/min. Alla specifikationer är anpassningsbara. För sektionsmått, se den maximala omskrivna cirkeldiametern --- den minsta cirkeln som omsluter den oregelbundna sektionen.
| Modell / Teknik parameter | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Drawing Force(KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Ritningshastighet (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Effektiv längd på färdigt rör (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Ritat område för ytterdiameter på färdigt rör (mm) | φ5max | φ25max | φ50max | φ60max | φ70max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Ritad tjocklek på färdigt rör (mm) | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm | 8 mm | 10 mm |
| Huvudoljecylinder (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Antal systemstationer | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Systemets arbetstryck (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Systemtryck (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Huvudoljepump (manuell variabel kolvpump) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Huvudmotor (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Konturmått(B×H×L)(m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Vikt(t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Anpassade specifikationer tillgängliga på begäran. Sektionsstorlek hänvisar till maximal omskriven cirkeldiameter.
- Chassikomponenter, rullburar, upphängningsdelar: Fyrkantiga och rektangulära sektioner med snäva hörnradier för strukturell integritet
- Rattstång, drivaxlar: Sexkantiga och splineprofiler som kräver exakt dimensionskontroll
- Batterikylrör: Ovala och rektangulära tunnväggiga sektioner med jämn väggtjocklek för värmehantering
Fall: En fordonsleverantör i nivå 1 bytte ut varmvalsade rektangulära rör med kalldragna sektioner på en upphängningskomponent. Dimensionstoleransen förbättrades, vilket eliminerar en sekundär fräsoperation. Produktionskostnaden reducerad.
- Styrskenor, transportörkomponenter: Fyrkantiga och rektangulära precisionsstänger för linjära rörelsesystem
- Maskinramar, hydrauliska linjärer: Tungväggiga rektangulära och anpassade sektioner för bärande applikationer
- Teleskopiska komponenter: Kapslade kvadratiska och rektangulära sektioner med kontrollerat spelrum
Fall: En hydraulcylindertillverkare drar 80×80 mm fyrkantsrör från 89 mm OD-rundor för cylinderkroppar. Ytfinish eliminerar honing, vilket sparar 15 minuters bearbetning per cylinder.
- Släpvagnsramar, inredningssystem: Höghållfasta rektangulära och kanalsektioner
- Flygplans strukturella medlemmar: Titan och legerat stål oregelbundna sektioner med strikta krav på dimensionella och mekaniska egenskaper
- Lastcontainerkomponenter: Standardiserade kvadratiska och rektangulära sektioner
- Möbler i industriell stil: Exakta geometriska sektioner som kräver estetisk ytkvalitet
- Kontors- och butiksdisplayer: Dekorativa profiler med anpassade tvärsnitt
- Värmeväxlarrör: Ovala och tillplattade rör för ökad värmeöverföringsyta
- Vindkraftverk komponenter: Strukturella sektioner med höga hållfasthet-till-vikt-förhållanden
FangRong grundades 1998 och har specialiserat sig på kalldragningsutrustning i 26 år. Företaget har sitt ursprung i ett Joint Venture-partnerskap med en taiwanesisk tillverkare med över 30 års erfarenhet av kalldragningsmaskiner, övergång till helägd drift 2013. Denna tekniska linje innebär att våra maskiner förkroppsligar decennier av kalldragningsprocesskunnande --- inte bara mekanisk design, utan den metallurgiska förståelsen av hur olika material beter sig under deformation.
Två fabriker: Dongguan Fangrong Metallurgical Equipment Co., Ltd. och Yangjiang Fangrong Machinery Co., Ltd. Årlig produktionskapacitet: 650+ maskiner. Genomsnittlig årlig omsättning: 45 miljoner RMB. Drift med dubbla anläggningar möjliggör parallell produktion och snabbare leverans.
Exporteras till 70+ länder. 10 000+ kunder: 5 000+ stålverk, 2 100+ rostfria stålprocessorer, 1 800+ koppartillverkare, 700+ aluminiumproducenter, 500+ kunder av titan och speciallegeringar. Denna skala ger teknisk feedback som ingen småskalig tillverkare kan matcha.
Varje Irregular Hydraulic Cold Drawing Machine genomgår fulllasttestning före leverans: tomgångsdrift i 30 minuter, sedan progressiv laddning till nominell kapacitet. Måttverifiering till ±0,02 mm. Övervakad oljetemperatur --- får inte överstiga 60 ℃ under full belastning. Hydraulsystem trycktestat för läckagefri drift.
Installation, driftsättning, operatörsutbildning, underhåll och reparationstjänster. Globalt nätverk av servicepartners för lokal support och reservdelar.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Huvudkontor och primär tillverkningsbas i Dalang Town, Dongguan City. Specialiserat på kalldragningsmaskiner, riktningsmaskiner och trådrullningsutrustning.
Yangjiang Fangrong Machinery Co., Ltd.-- Sekundär anläggning i Yangdong-distriktet, Yangjiang City, utökar produktionskapaciteten och möjliggör snabbare leverans.
1. Order & Engineering-- Varje maskin konstruerad efter kundspecifika sektionskrav, material och produktionsmål.
2. Materialanskaffning & besiktning-- Alla råvaror från kvalificerade leverantörer med inkommande besiktning.
3. Precisionsbearbetning-- Kritiska komponenter: huvudcylinder, dragvagn, formhållare, förspänd ram, styrskenor. Styrskenans rakhet ≤0,5 mm över full längd.
4. Hydraulsystem-- Kraftenheter, patronventil integrerade block, styrsystem monterade och testade.
5. Underförsamling-- Matningsmekanism, klämsystem, valfria riktnings- och klippenheter.
6. Slutförsamling-- Mekaniska, hydrauliska och elektriska system integrerade.
7. PLC & Styrintegration-- Programmering och installation av HMI-gränssnitt.
8. Fullbelastningstestning-- Varje maskin: tomgångsdrift 30 min, progressiv belastning till nominell kapacitet, dimensionskontroll, oljetemperaturövervakning (≤60℃).
9. Kvalitetsinspektion-- Verifiering av efterlevnad av ISO9001:2015.
10. Förpackning & frakt-- Säker förpackning för internationell frakt med exportdokumentation.
ISO9001:2015 Kvalitetsledningssystem-- Certifikatnummer: UQ231211R1. Täcker design, inköp, tillverkning och eftermarknadsservice.
CE-certifiering-- Uppfyller det europeiska maskindirektivet 2006/42/EC. Inkluderar tvåhandskontroller, säkerhetsljusridåer, förreglade skydd.
SGS-certifiering-- Oberoende verifiering av produktkvalitet och tillverkningsprocesser.
Nationella patent-- 32 uppfinningspatent + 100+ bruksmodellpatent som skyddar proprietära teknologier inom hydrauliska system, formdesign, automationskontroll och maskinstruktur. Representant: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Fyrkantiga, rektangulära, hexagonala, åttkantiga, ovala, elliptiska, kanal-, vinkel-, T-sektionsprofiler och anpassade asymmetriska profiler. Dysbyte möjliggör snabb växling mellan profiler. För rörsektioner styr invändiga dorn väggtjockleksfördelningen.
Kalldragning uppnår toleranser ner till ±0,05 mm på kritiska dimensioner. Skarpa hörn bibehålls ---varma sektioner kan inte matcha denna precision.
Kolstål (lågt/medel/högt kol, legering, HSLA), rostfritt stål, aluminium, koppar, mässing, titan, nickellegeringar och specialmetaller.
| Aspekt | Kall teckning | Hot Rolling |
| Dimensionell tolerans | ±0,05 mm | ±0,5 mm |
| Ytfinish | Skalfritt | Våg finns, kräver rengöring |
| Hörngeometri | Skarp, definierad | Avrundad |
| Mekaniska egenskaper | Förstärkt genom arbetshärdning | Valsad, lägre styrka |
| Avkolning | Avlägsnas genom ytskjuvning | Finns, måste bearbetas bort |
Erforderlig kraft = minskning av tvärsnittsarean × materialets sträckgräns × deformationsfaktor (1,2--1,5 för oregelbundna sektioner). Vi tillhandahåller gratis kraftberäkningar med dina materialspecifikationer och måldimensioner. För oregelbundna sektioner är deformationsfaktorn högre än för rundor på grund av hörnformningsarbete.
Normalt 15--30 % areaminskning per pass för oregelbundna sektioner. Flera genomgångar med mellanglödgning kan krävas för större reduktioner. Vi rekommenderar processförsök med ditt specifika material och sektionsgeometri.
Ja. Arbetsstyckets ände måste reduceras i diameter för att passera genom formen. FangRong erbjuder integrerade pekmaskiner (huvudreducerande) som en del av produktionslinjen.
Standard oregelbundna hydrauliska kalldragmaskiner: 30--60 dagar. Specialtillverkade maskiner: 90--120 dagar beroende på specifikationer. Dubbelfabriksverksamhet möjliggör parallell produktion för flera beställningar.
380V, 50--60Hz effekt. Betongfundament krävs --- förspänd ramkonstruktion innebär att fundamentet endast stöder maskinvikten, inte dragkrafter (krafter finns i den slutna ramstrukturen). Minsta golvyta: beror på slaglängd. Vi tillhandahåller grundritningar med offerten.
Ja. Vårt ingenjörsteam tillhandahåller rekommendationer för formkonstruktioner, godkänd sekvensplanering, val av smörjning och provkörningsstöd under driftsättning. Med 10 000+ kunder i över 70 länder har vi stött på och löst praktiskt taget alla oregelbundna sektionsritningsutmaningar.
Maskin, hydraulisk kraftenhet, PLC-styrsystem med HMI, standardformhållare, en uppsättning startverktyg, installationsövervakning, idrifttagning och operatörsutbildning. Formar för dina specifika profiler citeras separat baserat på geometri och material.
Standard: 30 % deposition, 70 % före leverans.
12 månader från driftsättning.
10 000+ kunder i över 70 länder. Vi kan tillhandahålla branschspecifika referenser på begäran.
Skicka in: materialtyp och kvalitet, startsektionsmått, målritning för färdig sektion, målproduktionsvolym (styck/dag eller ton/dag) och maximal färdig längd. Vi kommer att svara med kraftberäkning, modellrekommendation, prissättning och leveransschema.
Adress
NO.163, Shatong Road, Shabu 2:a industrizonen, Dalang Town, Dongguan City, Guangdong, Kina
Tel
E-post