Whatsapp
Vi erbjuder ett omfattande utbud av precisionsutrustning för metallbearbetning, inklusive riktning, kalldragning, spetsning, fasning, skärning, gängvalsningsmaskiner och dragformar, skräddarsydda för rör-, stång- och trådmaterial inom olika industrier.
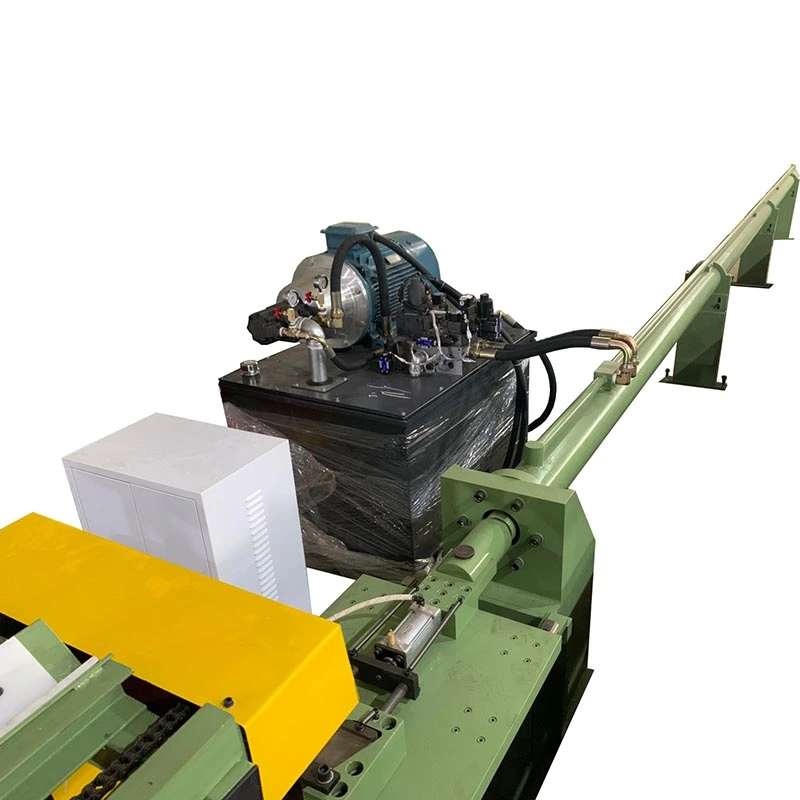
DeRörhydraulisk kallritningsmaskinreducerar ytterdiametern på metallrör samtidigt som väggtjocklek och inre dimensioner kontrolleras genom en kontrollerad kalldragningsprocess. En hydraulcylinder drar röret genom en dragdyna, medan den valda pluggen eller dornen styr den inre geometrin.
Maskinen är lämplig för produktion där varmvalsade, extruderade eller andra inkommande rör behöver strängare dimensionskontroll före bearbetning, honing, bockning eller slutmontering. Den faktiska ritningskonfigurationen väljs från den erforderliga färdiga diametern, väggtjockleken, inre noggrannhet, material, reduktion per passage och produktionslängd.
Röret placeras vid dragstationen och dess förberedda ände förs genom formen. Beroende på processen är en plugg eller dorn placerad inuti röret. Hydraulcylindern drar sedan röret genom verktyget med en kontrollerad hastighet.
Den största fördelen med den hydrauliska drivningen är att draghastighet och hydraultryck kan justeras för att passa olika rörstorlekar och material. Detta är användbart när en produktionslinje hanterar mer än en rörspecifikation eller när ritningsschemat kräver olika driftsförhållanden mellan passagen.
En förspänd stängd ram stöder formen, vagnen, cylindern och relaterade komponenter. Att upprätthålla förhållandet mellan röraxeln, formaxeln och dornaxeln är viktigt eftersom felinriktning kan påverka väggtjocklek, ovalitet och ytkvalitet.
Röret dras genom formen utan en intern plugg. Denna metod har ett enklare verktygsarrangemang och är lämpligt när huvudkravet är minskning av ytterdiameter snarare än strikt kontroll av innerdiameter och väggtjocklek.
En stationär plugg styr den inre diametern under ritning. Det väljs vanligtvis när både ytterdiameter och väggtjocklek behöver kontrolleras närmare än med sjunkande ritning.
Pluggen är placerad inuti röret och rör sig med ritningsprocessen. Metoden kan ge en annan balans mellan reduktion, intern dimensionskontroll och dragkraft, så val av verktyg bör baseras på den faktiska rörspecifikationen.
En lång dorn passerar genom röret under dragning och ger större kontroll över den inre diametern och väggtjockleken. Det övervägs generellt när interna dimensionskrav är mer krävande.
De fyra metoderna är inte utbytbara för varje rör. Materialstyrka, utgångsmått, färdiga mått, reduktion per passage, smörjning och erforderliga toleranser bör granskas innan du väljer verktygsarrangemang.
Dragkraften väljs inte enbart av rördiametern.Två rör med samma ytterdiameter kan kräva mycket olika maskinkapacitet på grund av skillnader i materialstyrka, väggtjocklek, reduktion, verktyg och smörjning.
Kolstål, rostfritt stål, legerat stål, koppar, aluminium, mässing, titan och andra metaller har olika deformationsegenskaper. Material med högre hållfasthet eller tyngre reduktioner kräver i allmänhet större dragkraft och ett lämpligt verktygsarrangemang.
Inkommande ytterdiameter, väggtjocklek, färdig ytterdiameter, färdig väggtjocklek och rörlängd bestämmer den minskning som krävs för varje passage. Dessa värden behövs innan maskinmodellen och verktygen kan slutföras.
Den effektiva färdiga rörlängden varierar beroende på maskinmodell. Om produktionslinjen hanterar långa rör, bör tillgängligt dragslag och maskinlayout kontrolleras tillsammans istället för att välja dragbänk från enbart kraftkapacitet.
Draghastigheten påverkar cykeltiden, men maximal hastighet är inte nödvändigtvis den bästa produktionsinställningen för varje rör. Materialbeteende, smörjning, verktyg, reduktion och ytkrav kan avgöra den praktiska driftshastigheten.
Rörhydraulisk kallritningsmaskin kan konfigureras kring önskad driftsmetod och produktionsvolym. PLC- och HMI-kontroller hanterar ritningssekvensen, vagnens rörelse, returslag, driftsparametrar och maskinstatus. Ytterligare rörhanteringsutrustning kan övervägas när lastning, lossning eller upprepade produktionscykler skapar en flaskhals.
FangRong levererar hydrauliska dragbänkar i olika kraftklasser. Tabellen nedan visar de medföljande data från FR-serien. Den faktiska konfigurationen bör bekräftas mot kundens rörmaterial, dimensioner, ritningsmetod och produktionskrav.
| Modell | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Dragkraft (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Ritningshastighet (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Effektiv längd på färdigt rör (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Färdigt rör OD-intervall (mm) | φ5 max | φ25 max | φ50 max | φ60 max | φ70 max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Färdig rörväggtjocklek (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Huvudoljecylinder (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Antal hydraulstationer | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Arbetstryck (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Systemtryck (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Huvudoljepump (manuell variabel kolvpump) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Huvudmotor (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Konturmått B×H×L (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Vikt (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Specifikationsanmärkning:Ovanstående värden är från den medföljande FR-modelltabellen och tillhandahålls som referens. Slutliga maskindimensioner, kraftkapacitet, verktyg, hydraulisk konfiguration och driftsparametrar bekräftas enligt den faktiska rörprocessen.
Kalldragning kan användas för att kontrollera ytterdiametern, väggtjockleken och inre dimensioner på rör som används för cylindertrummor och relaterade komponenter. Den erforderliga ritmetoden beror på dimensionskraven före honing eller bearbetning.
Rörhydraulisk kallritningsmaskin kan bearbeta stålrör för mekaniska komponenter, industriell utrustning, strukturella delar, värmeväxlare och andra applikationer som kräver kontrollerade rördimensioner.
Koppar- och mässingsrör kan dras för dimensionskontroll i HVAC, kyla, värmeväxlare, VVS-komponenter och elektriska applikationer. Lämplig verktygs- och ritningshastighet beror på material- och rörspecifikationen.
Rördragning av aluminium används där kontrollerade dimensioner och lätta rörformade sektioner krävs, inklusive utvalda fordons-, värmeväxlare och industriella applikationer.
Titan, nickellegeringar och andra specialmetaller kräver processparametrar som är anpassade till deras styrka och deformationsbeteende. Maskinens kapacitet, ritningsmetod, verktyg och reduktionsschema bör därför bekräftas från den faktiska materialkvaliteten och rördimensionerna.
Före tillverkningen granskar FangRong rörmaterialet, inkommande dimensioner, färdiga dimensioner, ritningsmetod, reduktionskrav, rörlängd, dragkraft och produktionsmål. Dessa parametrar bestämmer hydraulsystemet, cylinderkapaciteten, verktygsarrangemanget, maskinens slaglängd och styrkonfigurationen.
Maskinramen, styrskenorna, dragvagnen, cylindermonteringsstrukturen och formhållaren bearbetas och monteras enligt utrustningens design. Styrskenans inriktning kontrolleras eftersom vagnens rörelse direkt påverkar förhållandet mellan röret och ritverktyget.
Den hydrauliska kraftenheten, huvudcylindern, ventiler, rörledningar och relaterade komponenter kontrolleras under montering och driftsättning. Hydraultryck, cylinderrörelse, ventilrespons och driftsstabilitet ingår i maskintestet.
Styrsystemet är konfigurerat för de överenskomna maskinfunktionerna. PLC-logik och HMI-inställningar täcker ritningsdrift, vagnsrörelse, returslag, driftlägen och relevant information om maskinstatus.
Den färdiga maskinen genomgår tomgångsdrift följt av lasttestning enligt överenskomna tekniska krav. Mekanisk rörelse, hydraulisk prestanda, elektriska kontroller, ritningsfunktioner och säkerhetsrelaterade funktioner kontrolleras före leverans.
FangRong har varit engagerat i tillverkning av kalldragningsutrustning sedan 1998. Dess utrustningssortiment omfattar hydrauliska kalldragningsmaskiner tillsammans med tillhörande rör- och stångbearbetningsutrustning.
Företaget driver tillverkningsanläggningar i Dongguan och Yangjiang, Guangdong, med produktion som omfattar mekanisk tillverkning, bearbetning, hydraulisk montering, elektrisk integration, maskinmontering och testning. Den årliga produktionskapaciteten överstiger 650 maskiner.
För projekt som kräver mer än en dragbänk kan produktionslinjen planeras kring processer som pekning, ritning, rätning, skärning och fasning enligt kraven på färdiga rör.
FangRongs kvalitetsledningssystem är certifierat förISO 9001:2015, certifikat nr.UQ231211R1.
Rörhydraulisk kallritningsmaskin levereras med CE-märkning baserat på gällande maskindirektiv 2006/42/EC-krav. Den slutliga säkerhetskonfigurationen bekräftas enligt maskindesign och destinationsmarknad.
SGS-inspektion kan ge ett extra oberoende inspektionsalternativ för kunder som kräver tredjepartsverifiering före leverans.
FangRong rapporterar mer än 130 patent, inklusive 32 uppfinningspatent och mer än 100 bruksmodellpatent. Representativa patentnummer inkluderar 2013207829011, 2008300532117 och ZL2015 2 0842922.7.
För offert och maskinval bör kunderna tillhandahålla rörmaterial och kvalitet, inkommande OD och väggtjocklek, färdig OD och väggtjocklek, rörlängd, erforderlig ritmetod om känd, förväntad produktionsvolym och tillgängliga verkstadsförhållanden.
MOQ: 1 set.
För kvantitetsbaserade inköp kan offerten struktureras enligt följande:
1 set:Standardprojektoffert baserad på vald modell och konfiguration.
2–4 set:Kvantitetsbaserad prissättning tillgänglig efter modell- och konfigurationsbekräftelse.
5+ set:Projekt- eller volymoffert baserad på det totala utrustningsbehovet.
FOB Kina lastning hamn.Den specifika avgångshamnen, förpackningsarrangemanget och fraktdimensionerna bekräftas i den kommersiella offerten enligt den slutliga maskinkonfigurationen.
Standardorder:cirka 30–60 dagar för utrustning i klass FR-16 till FR-100, beroende på slutlig konfiguration.
Stor eller anpassad beställning:cirka 90–120 dagar för större modeller eller projekt som involverar speciell automation.
Snabb beställning:kortare leverans kan vara möjlig beroende på produktionskapacitet och komponenttillgänglighet. Bekräftat leveransdatum bör anges i orderdokumenten.
Betalning:30% deposition och 70% saldo före leverans efter fabriksacceptanstestning (FAT).
Garanti:12 månader från driftsättning, med förbehåll för de överenskomna garantivillkoren.
Börja med rörmaterialet, inkommande OD och väggtjocklek, färdig OD och väggtjocklek, rörlängd, nödvändig reduktion och produktionsmål. Dessa parametrar används för att bestämma erforderlig dragkraft, maskinslag, verktygsmetod och hydraulisk konfiguration.
Sjunkande ritning använder ingen intern plugg och styr huvudsakligen ytterdiametern. Pluggritning introducerar internt verktyg för att kontrollera hålet och väggtjockleken. Metoder med fast plugg, flytande plugg och rörlig dorn ger olika nivåer av intern dimensionskontroll.
Dragkraften beror på materialhållfasthet, rördimensioner, reduktionsarea, formgeometri, friktion, smörjning, draghastighet och valt verktyg. Därför är rörets OD enbart inte tillräckligt för att bestämma maskinens kapacitet.
Ja, förutsatt att den hydrauliska kalldragningsmaskinens kapacitet och verktyg är lämpliga. Kolstål, rostfritt stål, koppar, aluminium, mässing, titan och andra legeringar kan kräva olika ritningsparametrar, verktyg och reduktionsscheman.
Antalet passeringar beror på den totala reduktionen, materialegenskaper, tillåten reduktion per pass, ritningsmetod och slutmått. Större totala reduktioner delas normalt upp i flera passager för att hålla processen inom lämpliga formningsförhållanden.
Ja. Beroende på färdig produkt kan ritmaskinen kombineras med processer som spetsning, rätning, skärning och fasning. Linjekonfigurationen bör bestämmas utifrån det erforderliga produktionsflödet och rörhanteringsmetoden.
De kan bearbetas när svetskvalitet, rörkondition, material, dimensioner och erforderlig reduktion är lämpliga för kalldragning. Det inkommande rörets skick bör granskas innan ritningsprocessen bekräftas.
Ange rörmaterial och -kvalitet, inkommande OD och väggtjocklek, färdig OD och väggtjocklek, rörlängd, ritningsmetod om känd, erforderlig uteffekt, antal passeringar om sådana finns och automatiseringskrav. Verkstadsmått och strömförsörjningsinformation är också användbara för slutlig maskinplanering.
Adress
NO.163, Shatong Road, Shabu 2:a industrizonen, Dalang Town, Dongguan City, Guangdong, Kina
Tel
E-post