Produkter
Produkter

Vi erbjuder ett omfattande utbud av precisionsutrustning för metallbearbetning, inklusive riktning, kalldragning, spetsning, fasning, skärning, gängvalsningsmaskiner och dragformar, skräddarsydda för rör-, stång- och trådmaterial inom olika industrier.

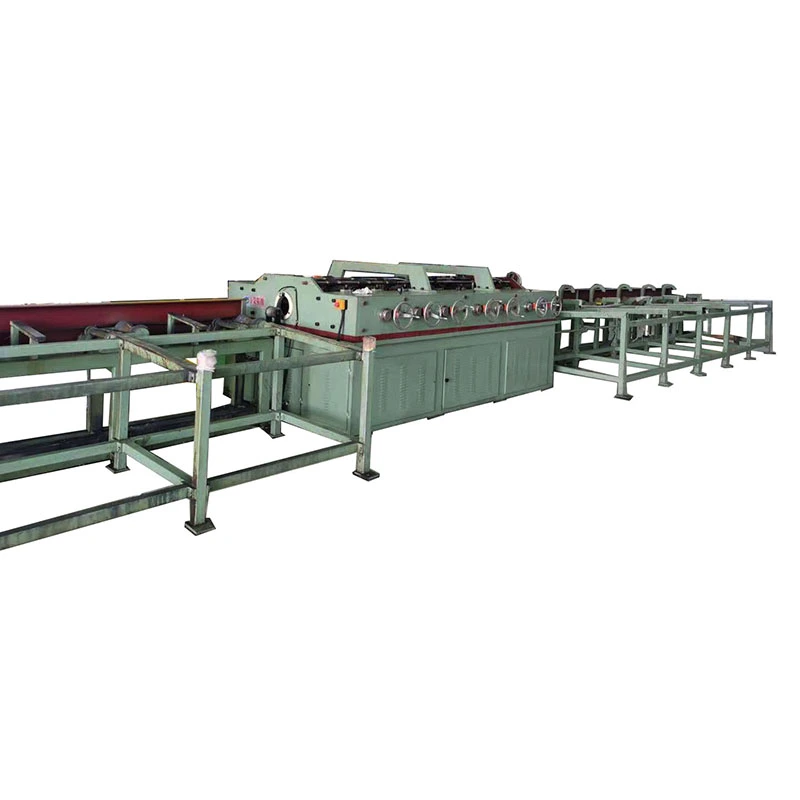
Horisontell riktningsmaskin i aluminium
  • Horisontell riktningsmaskin i aluminiumHorisontell riktningsmaskin i aluminium
  • Horisontell riktningsmaskin i aluminiumHorisontell riktningsmaskin i aluminium
  • Horisontell riktningsmaskin i aluminiumHorisontell riktningsmaskin i aluminium
  • Horisontell riktningsmaskin i aluminiumHorisontell riktningsmaskin i aluminium
  • Horisontell riktningsmaskin i aluminiumHorisontell riktningsmaskin i aluminium

Horisontell riktningsmaskin i aluminium

Den horisontella rätningsmaskinen i aluminium är designad för att räta ut rör, rör, profiler och solida stänger av aluminium och aluminiumlegeringar. Precisionsslipade rullar och variabel hastighetskontroll minimerar ytrepor medan flervalskorrigering förbättrar rakhet och ovalitet. Modellerna täcker rördiametrar på φ4–180 mm och solida stänger på φ10–90 mm, med rakhet ner till 0,1 mm/m och hastigheter upp till 60 m/min. Lämplig för 1050, 1060, 3003, 5052, 6061, 6063, 6082, 7075 och andra kvaliteter. FangRong tillhandahåller Taiwan-baserad riktningsteknik, 26 års ingenjörserfarenhet och support efter försäljning.
Gradering: 5.0
(Betygsräkning: 1)

DeHorisontell riktningsmaskin i aluminiumär en flervalsmaskin för att korrigera böjning och krökning i aluminiumrör, rör, massiva stänger och profiler efter extrudering, dragning, värmebehandling, skärning eller hantering. Till skillnad från stål har aluminium en lägre sträckgräns och en mjukare yta, så rätningskraften, rulltrycket, rullytans kondition och matningshastigheten måste kontrolleras noggrant.

FangRongs FR-serie inkluderar 13 standardkonfigurationer från FR-20 till FR-180. Beroende på modell,rätningsmaskin i aluminiumtäcker rördiametrar frånφ4 till φ180 mmoch solida stänger frånφ10 till φ90 mm. Rullkonfigurationer sträcker sig från 14 till 20 uppsättningar, med standardrikthetsspecifikationer från ≤0,3 mm/m och utvalda konfigurationer som når ≤0,1 mm/m. Total installerad effekt sträcker sig från 3 kW till 55 kW.

Maskinkonstruktionen är baserad på FangRongs långvariga erfarenhet av riktning och dragbänk. Företaget grundades 1998 genom ett joint venture med en taiwanesisk tillverkare med erfarenhet av riktningsutrustning och blev helägt 2013.

Aluminum horizontal straightening machine for tubes and barsMulti-roller aluminum tube straightening machineAluminum bar straightening equipmentHorizontal straightening machine for aluminum profilesAluminum tube straightening equipment

Hur aluminiumrätning fungerar

FR-serien använder kontrollerad omvänd bockning genom flera rulluppsättningar. Istället för att korrigera hela böjningen vid en punkt, styrs arbetsstycket genom successiva korrigeringspunkter så att kvarvarande krökning gradvis minskas.

För aluminiumprodukter är rullinställningen särskilt viktig. För högt tryck kan lämna rullmärken eller införa omvänd böjning, medan otillräckligt tryck kan lämna kvarvarande krökning. Den erforderliga inställningen beror på legering, härdning, diameter, väggtjocklek, initial deformation och den specificerade rakheten.

Arbetsstycket går först in genom en inriktad styrning och passerar sedan genom riktrullarna. Varje valsposition tillämpar en kontrollerad mängd deformation. Antalet rullsatser ger ytterligare korrigeringspunkter, varför högre rullkonfigurationer normalt väljs när snävare rakhet krävs.

FR-76 och större modeller ger variabel hastighetskontroll upp till 60 m/min. FR-50 och mindre modeller använder valbara hastigheter på 9, 18, 27 och 45 m/min. Lämplig arbetshastighet bör fastställas i enlighet med aluminiumkvaliteten, produktgeometrin, rakhetsmålet och kraven på ytan i stället för att bara köra med den maximala tillgängliga hastigheten.

Där rätande kvalitet är viktigt

Aluminiumprodukter kan lämna en extruderings- eller draglinje med båge, lokal krökning eller deformation orsakad under kylning, värmebehandling, skärning, lagring eller transport. Dessa defekter blir mer märkbara när materialet kommer in i CNC-bearbetning, svetsning, bockning, anodisering eller montering.

För tunnväggiga aluminiumrör är utmaningen inte bara rakhet. För högt rulltryck kan påverka rundheten eller lämna synliga märken på ytan. För hårda legeringar som 6061 och 7075 är den erforderliga korrigeringskraften högre än för mjukare kommersiella renhetskvaliteter. För arkitektoniska produkter som 6063-profiler kan ytans utseende vara lika viktigt som dimensionell rakhet.

Det är därför enrätningsmaskin av aluminiumrörbör väljas från det faktiska produktsortimentet snarare än från enbart diametern. Legering, härdning, väggtjocklek, initial böjning, målräthet och acceptabelt yttillstånd påverkar alla den slutliga maskinkonfigurationen.

Rullkonfiguration och rakhet

FR-serien finns med 14, 15, 16, 17 eller 20 rullsatser. Fler rulluppsättningar ger fler korrigeringspunkter och används vanligtvis där en snävare rakhetsspecifikation krävs.

Till exempel är FR-50 med 20 rullar specificerade till ≤0,1 mm/m, medan flera 17-valskonfigurationer är specificerade till ≤0,2 mm/m. Standardkonfigurationer med 14 rullar är generellt specificerade till ≤0,3 mm/m. Faktiska resultat beror fortfarande på arbetsstyckets tillstånd och maskinjustering, så kunder med snäva toleranser bör utföra ett provtest innan de slutför konfigurationen.

Tekniska specifikationer

Hur man väljer FR-modell

Modellval bör börja med det faktiska produktionsintervallet. Kontrollera den största och minsta rör- eller stångdiametern, rörväggtjockleken, aluminiumlegering och härdning, erforderlig rakhet, produktionshastighet och ytkrav. En större maskin är inte automatiskt det bättre valet om större delen av produktionen består av små eller tunnväggiga produkter.

Modell Max rör Ø (mm) Min tub Ø (mm) Max stång Ø (mm) Rakhet (mm/m) Rullset Hastighet (m/min) Total effekt (kW) Vikt (kg) Mått L×B×H (mm)
FR-180 (17 rullar) φ180 φ60 φ90 ≤0,3 17 --- 55 25 000 4200×1800×1500
FR-150 (17 rullar) φ150 φ58 φ70 ≤0,3 17 --- 30/37 12 000 4100×2280×1700
FR-120 (14 rullar) φ120×T3.0 φ38 φ50 ≤0,3 14 --- 30 9 000 3250×1450×1250
FR-100 (14 rullar) φ89×T3.0 φ28 φ32 ≤0,3 14 0-60 15 5 000 2350×1560×1160
FR-100 (17 rullar) φ89×T3.0 φ28 φ32 ≤0,2 17 0-60 18 5 000 2700×1560×1160
FR-76 (14 rullar) φ60×T3.0 φ16 φ22 ≤0,3 14 0-60 11 2 500 2250×1560×1160
FR-76 (17 rullar) φ76×T3.0 φ18 φ25 ≤0,2 17 0-60 15 3 500 2560×1560×1160
FR-76 (20 rullar) φ76×T3.0 φ18 φ25 ≤0,2 20 0-60 15 5 400 3250×1500×1250
FR-50 (14 rullar) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,3 14 9/18/27/45 7.5 1 500 1750×1120×1040
FR-50 (20 rullar) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,1 20 9/18/27/45 7.5 2 000 2200×1120×1040
FR-25 (14 rullar) φ25 φ6 φ12 ≤0,3 14 9/18/27/45 4 1 000 1300×900×950
FR-25 (16 rullar) φ25 φ6 φ12 ≤0,2 16 9/18/27/45 4 1 100 1800×1100×950
FR-20 (15 rullar) φ16×T2.0 φ4 φ10 ≤0,3 15 9/18/27/45 3 700 1100×1050×950

Tindikerar rörets väggtjocklek. FR-50 och mindre modeller använder valbara hastigheter på 9/18/27/45 m/min, medan FR-76 och större modeller listade ovan ger 0-60 m/min variabel hastighetskontroll. Valsytor kan specificeras enligt den önskade ytfinishen av aluminium.

Ansökningar

Aluminiumrör för VVS och kyla

Aluminiumrör som används i kondensorer, förångare, kylaggregat och värmehanteringssystem för bilar kan behöva rätas ut efter extrudering eller skärning. Kontrollerad rullkorrigering hjälper till att bibehålla den geometri som behövs för efterföljande bockning, sammanfogning, hårdlödning eller montering.

Bil- och elbilskomponenter

Typiska applikationer inkluderar kylrör av aluminium, värmeledningsrör för batterier, konstruktionsrör och extruderade stänger. För dessa produkter måste rakhet beaktas tillsammans med rörets väggtjocklek, rundhet och yttillstånd.

Arkitektoniskt aluminium

6063-rör och profiler som används för ledstänger, ramar, fasader och dekorativa strukturer kräver ofta en ren yta efter uträtning eftersom anodisering eller beläggning inte kommer att dölja rullmärken. Valskonfigurationen och kontaktytan bör därför väljas med efterbearbetningsprocessen i åtanke.

Elektriska och industriella produkter

Maskinen kan användas för aluminiumstänger, ledare, profiler och andra extruderade produkter som behöver korrigeras innan bearbetning, skärning, montering eller vidare formning. Enrätningsmaskin av aluminiumstångkonfiguration kan väljas för massiva rundstänger inom det tillämpliga diameterintervallet.

Jämförelse av horisontell riktningsmaskin i aluminium

FR-serien finns med olika rullkonfigurationer och arbetsområden. Rätt modell beror främst på rör- eller stångdiameter, väggtjocklek, erforderlig rakhet och produktionshastighet. Jämförelsen nedan visar de praktiska skillnaderna mellan huvudkonfigurationerna.

Konfiguration Typiska modeller Arbetsstyckets sortiment Rakhet Hastighet Bäst lämpad för
14 Rull FR-25, FR-50, FR-76, FR-100, FR-120 Små till stora aluminiumrör och stänger Typiskt ≤0,3 mm/m Upp till 0–60 m/min på tillämpliga modeller Allmän produktion, standardkrav på rakhet, produktion i blandad storlek
15 Rull FR-20 Rör Ø4–16 mm; stång Ø10 mm ≤0,3 mm/m 9/18/27/45 m/min Aluminiumrör och stänger med liten diameter
16 Rull FR-25 Rör Ø6–25 mm; stång Ø12 mm ≤0,2 mm/m 9/18/27/45 m/min Mindre rör som kräver tätare rakhet
17 Rull FR-76, FR-100, FR-150, FR-180 Medelstora till stora aluminiumrör och stänger Ned till ≤0,2 mm/m på utvalda modeller 0–60 m/min på FR-76 och över där specificerat Högre krav på rakhet och kontinuerlig produktion
20 Rull FR-50, FR-76 Rör Ø18–76 mm; stång Ø16–25 mm ≤0,1–0,2 mm/m beroende på modell 9/18/27/45 eller 0–60 m/min beroende på modell Precisionsriktning där stramare rakhet krävs

14 Roller vs. 17 Roller vs. 20 Roller

En konfiguration med 14 rullar är i allmänhet lämplig när standard rakhet är tillräcklig och produktionsflexibilitet är viktigare än att uppnå den snästa möjliga rakheten. En konfiguration med 17 rullar ger mer kontrollerad omvänd böjning och väljs vanligtvis när kunden behöver snävare rakhet på medelstora eller större aluminiumrör.

För applikationer som kräver den hårdaste rakheten inom FR-området, kan en konfiguration med 20 rullar ge ytterligare korrigeringspunkter längs arbetsstycket. Till exempel är FR-50 (20 vals) specificerad till ≤0,1 mm/m, medan FR-76 (20 vals) specificeras till ≤0,2 mm/m. Faktiska resultat beror fortfarande på legering, temperering, rörgeometri, väggtjocklek, initial deformation, valsjustering och produktionshastighet.

Rätningsmaskin för aluminiumrör vs. rätningsmaskin för aluminiumstång

Faktor Aluminiumrör Solida aluminiumstänger
Arbetsstyckets struktur Ihålig sektion med väggtjocklek som påverkar deformation Solid sektion med större motstånd mot böjning
Nyckelvalsfaktor Ytterdiameter och väggtjocklek Stångdiameter
Ytbekymmer Högre risk för rullmärken på mjukare ytor Ytmärkning behöver fortfarande kontrolleras för färdiga stänger
Rätningsjustering Rulltrycket måste anpassas till legering, härdning och väggtjocklek Rulltrycket bestäms huvudsakligen av diameter, materialtillstånd och initial böjning

Hur man väljer rätt aluminiumriktningsmaskin

Välj inte maskinen enbart efter maximal diameter. För ett aluminiumrör, ange ytterdiameter, väggtjocklek, legering och härdning, initial rakhet, erforderlig rakhet efter korrigering och målproduktionshastighet. För solida stänger, ange stångdiameter, legering och härdning, initial böjning och krav på färdig rakhet.

När två modeller kan täcka samma arbetsstyckesdiameter bör beslutet baseras på erforderlig rakhet och produktionsförhållanden. Till exempel kan en modell med 14 rullar räcka för ≤ 0,3 mm/m, medan en konfiguration med 16, 17 eller 20 rullar kan vara mer lämplig när processen kräver snävare rakhet.

Varför välja oss

FangRong aluminum straightening machine factory

Etablerat 1998
FangRong har specialiserat sig på riktnings- och dragbänksutrustning sedan 1998. Företaget fungerade initialt som ett joint venture med en taiwanesisk tillverkare och blev helägt 2013.

Två tillverkningsanläggningar
Dongguan Fangrong Metallurgical Equipment Co., Ltd. och Yangjiang Fangrong Machinery Co., Ltd. tillhandahåller produktionskapacitet för uträtning och relaterad metallbearbetningsutrustning.

Maskintestning före leverans
Maskiner kan testas under tomgång och last före leverans. Där kundprover finns tillgängliga kan testning inkludera rakhet, rulluppriktning, maskinvibrationer, motorström, yttillstånd och driftsstabilitet.

Engineering baserad på den faktiska produkten
För enhorisontell riktningsmaskin i aluminium, bestämmer kundens produktdata valskonfiguration, arbetsområde, hastighet och krav på ytbehandling. FangRong kan utvärdera aluminiumkvalitet, diameter, väggtjocklek, temperatur, rakhetsmål och produktionskrav innan man rekommenderar en modell.

Installation och teknisk support
Grundritningar, idrifttagningsstöd, operatörsutbildning, reservdelsförsörjning och fjärrfelsökning är tillgängliga. Installationsstöd på plats kan också ordnas vid behov.

Workshop och kvalitetskontroll

FangRong straightening machine production workshop

Produktionsprocess

Aluminum straightening machine manufacturing process

Teknik:Maskinkonfigurationen bestäms utifrån produktdimensioner, aluminiumkvalitet, krav på rakhet, hastighet och ytkrav.

Bearbetning:Rullar, axlar, ramar, kugghjul och andra kritiska komponenter bearbetas och inspekteras enligt maskinens design.

Montering:Rullaggregat, transmissionskomponenter, elsystem, PLC och HMI integreras och kontrolleras under monteringen.

Testning:Maskindrift, rulluppriktning, riktningsprestanda, vibrationer, elektrisk säkerhet och andra specificerade parametrar inspekteras före leverans.

Slutbesiktning:Kundspecifika krav och testresultat granskas innan exportförpackning.

Certifieringar

FangRong ISO9001 and CE certifications

ISO 9001:2015Certifiering av kvalitetsledning stödjer företagets dokumenterade produktions- och kvalitetskontrollprocedurer. FR-serien finns även tillgänglig med CE-certifiering för tillämpliga modeller och marknader. SGS-inspektion och patentdokumentation kan tillhandahållas vid behov för projektutvärdering.

Paket och frakt

Aluminum horizontal straightening machine export packaging

Maskiner är förberedda för exportsändning med lämpligt skydd för mekaniska komponenter, elektriska system och utsatta ytor. Förpacknings- och fraktarrangemang kan bekräftas enligt maskinstorlek, destination och transportmetod.

Vanliga frågor

Vilka aluminiumlegeringar kan FR-serien räta ut?

FR-serien kan konfigureras för vanliga aluminiumlegeringar inklusive 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 och andra kvaliteter. Eftersom sträckgränsen och tempereringen varierar avsevärt mellan legeringar, bör den slutliga valsinställningen baseras på det faktiska materialet snarare än på legeringsbeteckningen enbart.

Hur väljer jag mellan 14, 17 och 20 rullar?

Huvudfaktorerna är den erforderliga rakheten, produktgeometrin, materialtillståndet och produktionsområdet. Fler rullsatser ger fler korrigeringspunkter och är i allmänhet att föredra för snävare krav på rakhet. Till exempel är FR-50 med 20 rullar specificerade till ≤0,1 mm/m, medan standardkonfigurationer med 14 rullar i allmänhet specificeras till ≤0,3 mm/m.

Kan maskinen räta ut tunnväggiga aluminiumrör utan att lämna märken?

Det beror på rörets geometri, legering, temperering, ytkrav och valskonfiguration. Aluminium är relativt mjukt, så övertryck eller olämpliga rullytor kan orsaka märken. För utseendekritiska rör bör valsmaterial och yttillstånd bekräftas under maskinval och provtestning.

Kan en maskin bearbeta olika aluminiumrörstorlekar?

Ja, förutsatt att storlekarna faller inom maskinens specificerade arbetsområde och att verktygs- och rullkonfigurationen är lämplig. Om produktionsområdet täcker väsentligt olika diametrar eller väggtjocklekar, bör det erforderliga justeringsområdet kontrolleras innan beställning.

Kan du testa den horisontella riktningsmaskinen i aluminium med våra aluminiumprover?

Ja. Provprovning rekommenderas när produkten har en snäv rakhetstolerans, tunn vägg, krävande ytfinish eller en legering som inte tidigare har bearbetats på den valda konfigurationen. Testresultat kan användas för att bekräfta maskinmodell, rullarrangemang, hastighet och korrigeringsinställningar före leverans.

Vilken information behövs för maskinval?

Ange aluminiumlegering och härdning, rör- eller stångtyp, minsta och största diameter, rörväggtjocklek där tillämpligt, initial rakhet, erforderlig slutlig rakhet, krav på ytkvalitet och förväntad produktionshastighet. Dessa uppgifter är tillräckliga för en första maskinrekommendation och kapacitetsutvärdering.

Skicka förfrågan
Kontaktinformation
Berätta för oss om ditt material, produktspecifikationer, produktionsprocess och utrustningskrav. FangRong kan diskutera lämpliga kalldragningsmaskiner, ritmatriser, rätningsmaskin och skräddarsydda lösningar för din applikation.
Gradering:
5.0
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera