Produkter
Produkter

Vi erbjuder ett omfattande utbud av precisionsutrustning för metallbearbetning, inklusive riktning, kalldragning, spetsning, fasning, skärning, gängvalsningsmaskiner och dragformar, skräddarsydda för rör-, stång- och trådmaterial inom olika industrier.

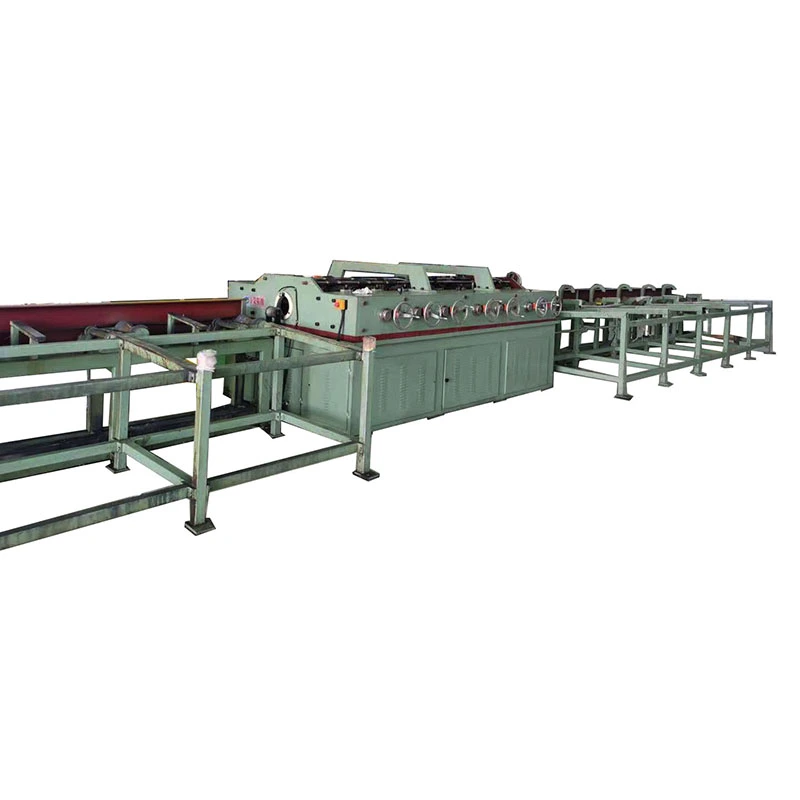
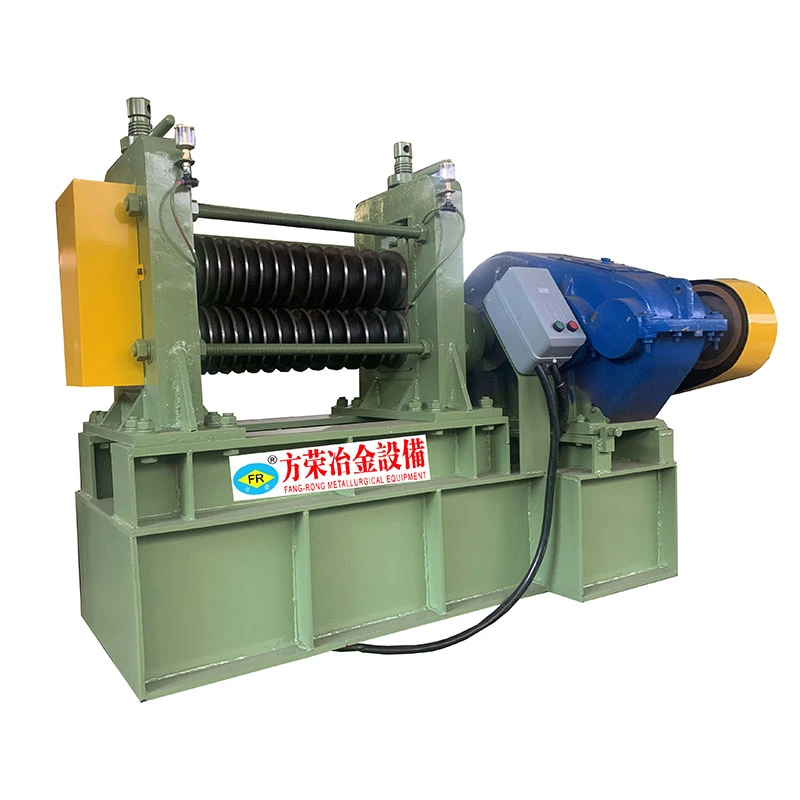
Koppar horisontell riktningsmaskin
  • Koppar horisontell riktningsmaskinKoppar horisontell riktningsmaskin
  • Koppar horisontell riktningsmaskinKoppar horisontell riktningsmaskin
  • Koppar horisontell riktningsmaskinKoppar horisontell riktningsmaskin
  • Koppar horisontell riktningsmaskinKoppar horisontell riktningsmaskin
  • Koppar horisontell riktningsmaskinKoppar horisontell riktningsmaskin

Koppar horisontell riktningsmaskin

Koppar horisontell riktningsmaskin är designad för att räta ut koppar- och kopparlegeringsrör, rör och solida stänger. Precisionsslipade rullar skyddar mjuka kopparytor, medan variabel hastighetskontroll anpassar sig till olika materialtemperering och minskar ytskador. Multi-roller-korrigering förbättrar rakhet och ovalitet. Modellerna täcker rördiametrar på φ4–180 mm och solida stänger på φ10–90 mm, med rakhet ner till 0,1 mm/m och hastigheter upp till 60 m/min. Lämplig för C11000, C12200, mässing, brons och andra kopparlegeringar som används i HVAC-, kyl-, el-, bil- och arkitektoniska tillämpningar. FangRong erbjuder Taiwan-baserad riktningsteknik och 26 års ingenjörserfarenhet.
Gradering: 5.0
(Betygsräkning: 1)

DeKoppar horisontell riktningsmaskinär en riktningsmaskin med flera rullar för kopparrör, rör, massiva stänger och profiler efter extrudering, dragning, glödgning eller hantering. Den använder kontrollerad omvänd böjning genom flera rulluppsättningar för att korrigera båge, krökning och mindre ovalitet utan att behöva en separat riktningsoperation.

Koppar behöver andra riktningsförhållanden än stål. Dess relativt låga sträckgräns och mjuka yta gör överdrivet rulltryck till en vanlig orsak till ytmärken, medan olika temperament kräver olika rätningskrafter och linjehastigheter. FR-serien är därför konfigurerad runtantal valsar, arbetsstyckets diameter, kopparhärdning, rakhetstolerans och krav på ytfinish.

För produktionslinjer där kopparröret kommer att lödas, böjas, pläteras eller monteras automatiskt, är både rakhet och yttillstånd viktiga. Korrekt rullgeometri och justering hjälper till att korrigera röret utan att införa nya repor, överdriven deformation eller överkorrigering.

FangRongs FR-serie inkluderar13 standardkonfigurationer från FR-20 till FR-180, som täcker kopparrörsdiametrar frånφ4 mm till φ180 mmoch solida stänger frånφ10 mm till φ90 mm. Beroende på modell använder maskinen14, 15, 16, 17 eller 20 rullsatser. Utvalda 20-valskonfigurationer kan uppnå rakhet så låg som0,1 mm/m. Total motoreffekt sträcker sig från3 kW till 55 kW, med maskinvikter från ca700 kg till 25 000 kg.

Utrustningen innehåller riktningsteknik som utvecklats genom FangRongs långvariga samarbete med en taiwanesisk tillverkare. FangRong grundades 1998 som ett joint venture och blev helägt 2013, med bibehållen erfarenhet av riktnings- och teckningsteknik som utvecklats genom det samarbetet.

Copper horizontal straightening machine for copper tubes and bars Horizontal multi-roller straightening machine for copper Copper tube and bar straightening machine Copper horizontal straightening equipment FangRong horizontal straightening machine

Hur kopparriktningsprocessen fungerar

FR-serien användermulti-roller omvänd bockning. Istället för att korrigera en böj vid en punkt med hög kraft, passerar arbetsstycket genom successiva rullar som tillämpar mindre kontrollerade korrigeringar. Detta fördelar deformationen längs röret eller stången och gör att operatören kan nå den erforderliga rakheten med mindre risk för permanent överböjning.

1. Matning och uppriktning
Kopparröret eller -stången kommer in genom styrsystemet. Korrekt inriktning är viktigt eftersom ett felaktigt placerat arbetsstycke kan ge inkonsekvent rakhet även när valsens inställningar är korrekta.

2. Progressiv omvänd böjning
Flera rullsatser applicerar kontrollerat tryck från olika riktningar. Rullgeometri och justering anpassas till arbetsstyckets diameter. Fler rullsatser ger fler korrigeringspunkter och väljs i allmänhet när snävare rakhetstoleranser krävs.

3. Kontrollerad ytkontakt
Koppar är mjukare än stål, särskilt i glödgat tillstånd. Rullytor är därför precisionsbearbetade, medalternativ för ytskyddande rullarnär applikationen kräver strikt kontroll av repor, skador eller ytmärken.

4. Hastighetsjustering
FR-76 och större modeller ger0-60 m/min variabel hastighetgenom en frekvensomriktare. FR-50 och mindre modeller använder valbara hastigheter på9/18/27/45 m/min. Faktisk produktionshastighet bör väljas enligt kopparlegering, temperering, rördimensioner, rakhetsmål och ytkrav snarare än att bara använda maximal hastighet.

5. Uträtande och dimensionerande effekt
Den kontrollerade rullkontakten kan också minska mindre ovalitet och förbättra dimensionskonsistensen. Uträtning bör dock inte behandlas som en ersättning för en dedikerad limningsprocess när snäva dimensionstoleranser krävs.

6. Urladdning
Det färdiga röret eller stången lämnar maskinen med den specificerade rakheten och är redo för efterföljande bockning, skärning, hårdlödning, plätering, montering eller andra efterbehandlingsoperationer.

Vilka problem löser det?

Ytskador vid uträtning
Koppar kan lätt märkas av olämpliga rullytor eller för högt tryck. För HVAC-rör, elektriska samlingsskenor och dekorativa kopparprodukter kan dessa märken leda till avslag eller ytterligare efterarbete. Ytskyddande valsalternativ hjälper till att minska denna risk.

Olika koppartemperering
Mjuk glödgad koppar och hårddragen koppar svarar inte på samma riktningsinställningar. Rulltryck och bearbetningshastighet måste anpassas till materialets tillstånd för att undvika deformation eller upprepade passeringar.

Böjning efter extrudering och dragning
Kopparrör och -stänger kan utveckla krökning under extrudering, kalldragning, glödgning, lindning eller transport. Multi-roller riktning korrigerar denna krökning innan materialet går in i nästa produktionssteg.

Ovalitet i röret
Tunnväggiga kopparrör kan utveckla ovalitet under formning och hantering. Korrekt justerade rullar kan ge en sekundär dimensioneringseffekt samtidigt som den korrigerar rakheten. Det uppnåbara resultatet beror på rördimensioner, materialtillstånd och initial deformation.

Inkonsekvent matning till nedströmsutrustning
Överdriven krökning kan störa automatisk rörböjning, skärning, svetsning, hårdlödning och montering. En kontrollerad riktningsprocess förbättrar matningskonsistensen och minskar manuell korrigering.

Problem med rörpassning
För VVS-, kyl-, VVS- och värmeväxlarproduktion kan överdriven böjning eller ovalitet påverka rörens placering och fogpassning. Konsekvent rakhet gör nedströms formning och sammanfogning mer repeterbara.

Nyckelfunktioner för kopparbearbetning

Alternativ för ytskyddande rullar

Koppar kräver noggrann kontroll av kontakten mellan rullar och arbetsstycke. Precisionsslipade rullytor och valfria ytskyddande material finns tillgängliga för applikationer där repor och skador inte kan accepteras.

Variabel hastighet för olika koppartemperering

FR-76 och större maskiner stöder0-60 m/mindrift med variabel hastighet. FR-50 och mindre modeller ger9/18/27/45 m/minvalbara hastigheter. Detta gör att linjen kan justeras efter materialtemperering och produktkrav istället för att tvinga varje kopparspecifikation genom samma inställning.

Flera rullkonfigurationer

FR-serien finns med14, 15, 16, 17 eller 20 rullar. Ett högre rullantal ger ytterligare korrigeringspunkter och övervägs normalt när produktionslinjen kräver snävare rakhet. Till exempel är FR-50 20-valskonfigurationen specificerad för≤0,1 mm/mrakhet.

Brett diameterområde

Deseries covers copper tubes from φ4 mm till φ180 mmoch solida stänger frånφ10 mm till φ90 mm. Detta gör att samma produktsortiment kan täcka såväl små precisionsrör som större industriella kopparprodukter.

Lämplig för koppar och kopparlegeringar

Koppar horisontella riktningsmaskiner kan konfigureras för ren koppar som t.exC11000 och C12200, såväl som mässing, brons, cupronickel och andra kopparlegeringar. Både sömlösa och svetsade rör kan bearbetas när deras dimensioner faller inom den valda maskinens arbetsområde.

Höghastighetsproduktion

Koppars duktilitet tillåter relativt höga riktningshastigheter, men maximal hastighet bör inte vara det enda urvalskriteriet. För högvolymproduktion är den korrekta kombinationen av valskonfiguration, hastighet, tryck och arbetsstyckets kondition viktigare än att bara öka linjehastigheten.

Tekniska specifikationer

Hur man väljer rätt FR-modell

För kopparriktning, välj maskinen enligtrör- eller stångdiameter, väggtjocklek, kopparlegering och härdning, initial krökning, erforderlig rakhet, krav på ytfinish och produktionshastighet. Om samma maskin kommer att bearbeta flera storlekar, bör hela storleksintervallet övervägas snarare än att välja endast efter den största diametern.

Modell Max rör Ø (mm) Min tub Ø (mm) Max stång Ø (mm) Rakhet (mm/m) Rullset Hastighet (m/min) Total effekt (kW) Vikt (kg) Mått L×B×H (mm)
FR-180 (17 rullar) φ180 φ60 φ90 ≤0,3 17 - 55 25 000 4200×1800×1500
FR-150 (17 rullar) φ150 φ58 φ70 ≤0,3 17 - 30/37 12 000 4100×2280×1700
FR-120 (14 rullar) φ120×T3.0 φ38 φ50 ≤0,3 14 - 30 9 000 3250×1450×1250
FR-100 (14 rullar) φ89×T3.0 φ28 φ32 ≤0,3 14 0-60 15 5 000 2350×1560×1160
FR-100 (17 rullar) φ89×T3.0 φ28 φ32 ≤0,2 17 0-60 18 5 000 2700×1560×1160
FR-76 (14 rullar) φ60×T3.0 φ16 φ22 ≤0,3 14 0-60 11 2 500 2250×1560×1160
FR-76 (17 rullar) φ76×T3.0 φ18 φ25 ≤0,2 17 0-60 15 3 500 2560×1560×1160
FR-76 (20 rullar) φ76×T3.0 φ18 φ25 ≤0,2 20 0-60 15 5 400 3250×1500×1250
FR-50 (14 rullar) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,3 14 9/18/27/45 7.5 1 500 1750×1120×1040
FR-50 (20 rullar) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,1 20 9/18/27/45 7.5 2 000 2200×1120×1040
FR-25 (14 rullar) φ25 φ6 φ12 ≤0,3 14 9/18/27/45 4 1 000 1300×900×950
FR-25 (16 rullar) φ25 φ6 φ12 ≤0,2 16 9/18/27/45 4 1 100 1800×1100×950
FR-20 (15 rullar) φ16×T2.0 φ4 φ10 ≤0,3 15 9/18/27/45 3 700 1100×1050×950

Tekniska anteckningar:T anger rörets väggtjocklek, till exempel betyder T3.0 en 3,0 mm väggtjocklek. FR-50 och mindre modeller använder valbara hastigheter på 9/18/27/45 m/min. FR-76 och större modeller ger 0-60 m/min variabel hastighet genom en frekvensomriktare. Rullytmaterial kan specificeras enligt kopparprodukten och kravet på ytkvalitet.

Ansökningar

VVS- och kylkopparrör

Kopparrör för luftkonditioneringsslingor, kylsystem, förångare, kondensorer och värmeväxlare kräver ofta uträtning innan automatisk U-böjning eller rör-till-rör-plåtmontering. Konsekvent rakhet hjälper nedströmsutrustning att bibehålla repeterbar matning och positionering.

El- och kraftutrustning

Koppar horisontell riktningsmaskin är lämplig för kopparskenor, ledare och runda stänger som används i ställverk, transformatorer, elektrisk distributionsutrustning och kraftsystem. Ytskydd är särskilt viktigt där den färdiga kopparn ska hålla en ren kontaktyta.

Termisk hantering av fordon och elbilar

Kopparrör som används i luftkonditioneringssystem för bilar och kylkretsar för elbilar kan kräva uträtning efter dragning eller formning. Den lämpliga rullkonfigurationen kan förbereda röret för efterföljande bocknings- och monteringsoperationer.

VVS och byggnadstjänster

Kopparvattenrör, gasslangar och andra rör för byggnadsservice kan rätas ut efter produktion eller hantering för att förbättra dimensionskonsistensen före skärning, sammanfogning och installation.

Medicinska och instrumenterade rör

Kopparrör med liten diameter som används i instrumentering och vätskesystem kräver noggrann kontroll av rakhet och yttillstånd. FR-20 är designad för rördiametrar från och medφ4 mm, beroende på rörets specifika väggtjocklek och materialtillstånd.

Koppar, mässing och bronsprodukter

Samma riktningsprincip kan tillämpas på kopparlegeringsrör och solida stänger, inklusive mässing, brons och kupronickelprodukter. Slutliga valsinställningar bör bestämmas utifrån legering, hårdhet, dimensioner, initial krökning och erforderlig rakhet.

Varför välja FangRong

FangRong copper horizontal straightening machine manufacturer

26+ år av riktteknik
FangRong grundades 1998 och började som ett joint venture med en taiwanesisk tillverkare som specialiserat sig på ritnings- och riktningsutrustning. Bolaget blev helägt 2013 och har fortsatt att utveckla riktnings- och dragmaskiner för bearbetning av metallrör och stång.

Två tillverkningsanläggningar
Dongguan och Yangjiang produktionsanläggningar ger en sammanlagd årlig kapacitet på mer än650 maskiner. Tillverkningskonfigurationen på två platser stöder samtidig produktion för flera projekt och större beställningar.

Erfarenhet av metallbearbetning
FangRong rapporterar utrustning som levereras till kunder i70+ länder, med mer än10 000 kunderöver stål, rostfritt stål, koppar, mässing, aluminium och speciallegeringar.

Fabrikstestning före leverans
Varje maskin genomgår tomgångs- och fulllasttestning. Där kundprover finns tillgängliga kan riktiga kopparrör eller -stänger användas för testning. Rakhet, rundhet, rulluppriktning, vibration, motorström, yttillstånd, oljeläckage och elektriska funktioner kontrolleras före leverans.

Kopparspecifik teknisk support
Innan produktionen kan FangRong utvärdera kopparlegeringen, temperamentet, diametern, väggtjockleken, rakhetsmålet, ytkravet och utmatningskravet för att bestämma lämplig rullkonfiguration, hastighetsområde och rullytbehandling.

Installation och eftermarknadssupport
Supporten inkluderar installationsövervakning, driftsättning, operatörsutbildning, reservdelsförsörjning, fjärrfelsökning och teknisk assistans. Grundritningar och ankarbultslayouter tillhandahålls för maskininstallation.

Workshop och kvalitetskontroll

FangRong straightening machine manufacturing workshop

Produktions- och inspektionsprocess

Copper horizontal straightening machine production process

1. Ingenjörsöversyn— Rullkonfiguration, hastighetsområde, ytskydd och maskinlayout bestäms utifrån kundens kopparspecifikationer och produktionskrav.

2. Materialinspektion— Stålplåtar, axlar, rullar, kugghjul och andra nyckelkomponenter inspekteras före bearbetning.

3. Precisionsbearbetning— Rullytor och maskinramar bearbetas till erforderlig geometri och inriktning.

4. Mekanisk montering— Rullenheter, transmissionskomponenter, växellåda och drivsystem monteras och kontrolleras.

5. Elektrisk integration— Motor, växelriktare, PLC, HMI, sensorer och säkerhetskontroller är integrerade och testade.

6. Maskintestning— Hela maskinen körs före leverans. Kundkopparprover kan användas för prestandaverifiering när de tillhandahålls.

7. Slutbesiktning— Rakhet, rundhet, yttillstånd, elektrisk säkerhet, vibrationer och oljeläckage kontrolleras före packning.

8. Exportförpackningar— Maskiner är skyddade mot fukt, korrosion och hanteringsskador under internationell transport.

Certifieringar och tekniska meriter

FangRong machinery certifications and quality inspection

ISO 9001:2015— Kvalitetsledningssystem som omfattar företagets konstruktion, tillverkning, installation och serviceverksamhet. Certifikat nr UQ231211R1.

CE-märkning— Standard FR-maskiner levereras med CE-överensstämmelse för tillämpliga maskinsäkerhetskrav, inklusive relevanta nödstopps- och skyddsfunktioner.

SGS inspektion— Oberoende inspektionstjänster finns tillgängliga för maskinprestanda och säkerhetsverifiering enligt projektkrav.

Patenterad teknik— FangRong innehar nationella uppfinnings- och bruksmodellpatent som täcker utrustningskomponenter och teknologier, inklusive kedjespänning, flersträngsformhållning och snabbväxlingsdornsystem.

Förpackning och frakt

Copper horizontal straightening machine packaging for export

Före leverans inspekteras maskinen, skyddas mot korrosion och packas för internationell transport. Förpacknings- och fraktarrangemang bestäms enligt maskindimensioner, vikt, transportmetod och destination.

Vanliga frågor

Vilka kopparprodukter kan denna riktningsmaskin bearbeta?

Maskinen är designad för koppar- och kopparlegerade rör, rör, massiva rundstänger och profiler. Typiska material inkluderar C11000, C12200, mässing, brons och cupronickel. Både sömlösa och svetsade rör kan bearbetas, förutsatt att produktens dimensioner och materialtillstånd matchar den valda modellen.

How do I choose the right FR model?

Val av modell beror huvudsakligen på maximal och minsta produktdiameter, väggtjocklek, materialtillstånd, erforderlig rakhet och produktionshastighet. Till exempel är FR-20 och FR-25 lämpade för mindre rör och stänger, medan FR-76, FR-100, FR-120, FR-150 och FR-180 täcker större produkter. En 14-, 17-, 20-valskonfiguration kan också väljas när snävare rakhet eller mer kontrollerad korrigering krävs.

Vilken rakhet kan maskinen uppnå?

Standardkonfigurationer är specificerade till ≤0,3 mm/m, medan utvalda flervalskonfigurationer kan nå ≤0,2 mm/m eller ≤0,1 mm/m. Det faktiska resultatet beror på rördiameter, väggtjocklek, materialhärdning, initial deformation och rulljustering. För krävande applikationer bör den slutliga specifikationen bekräftas med hjälp av kundens faktiska prover.

Kan den räta ut glödgade och hårt dragna kopparrör?

Ja. Glödgad koppar och hårddragen koppar kräver dock olika rulltryck och maskininställningar. Mjukare material är mer mottagligt för fördjupningar och ytmärkning, medan hårdare material i allmänhet kräver större korrigeringskraft. Riktningsparametrarna bör därför justeras enligt kopparlegeringen, tempereringen och rördimensionerna snarare än att använda en fast inställning för alla produkter.

Kommer rullarna att skada kopparytan?

Koppar är mjukare än stål och kan repas eller märkas om rulltryck, inriktning eller yttillstånd är olämpligt. Maskinen kan konfigureras med valsmaterial och ytbehandlingar som är lämpliga för kopparbearbetning. För utseendekritiska produkter som HVAC-rör, dekorativa mässingsrör eller exponerade kopparkomponenter bör ytkrav specificeras före produktion.

Kan maskinen korrigera såväl ovalitet som rakhet?

Uträtningsprocessen med flera rullar kan hjälpa till att minska mindre ovalitet samtidigt som den korrigerar böjning, men den är inte en ersättning för en dedikerad rördimensionering eller kalibreringsprocess. Om applikationen har snäva krav på ytterdiameter, väggtjocklek eller rundhet, bör dessa toleranser utvärderas separat vid maskinval.

Kan maskinen testas med våra kopparprodukter före leverans?

Ja. Fabriksprovning kan utföras med kundlevererade kopparrör, stänger eller profiler. Testet kan utvärdera rakhet, yttillstånd, rulljustering, maskinstabilitet och driftsparametrar under faktiska materialförhållanden. Detta rekommenderas vid bearbetning av en ny kopparlegering, tunnväggigt rör eller produkt med snäva krav på rakhet.

Skicka förfrågan
Kontaktinformation
Berätta för oss om ditt material, produktspecifikationer, produktionsprocess och utrustningskrav. FangRong kan diskutera lämpliga kalldragningsmaskiner, ritmatriser, rätningsmaskin och skräddarsydda lösningar för din applikation.
Gradering:
5.0
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera